湖北激光切割机选型指南:功率与加工厚度匹配方案解析
在钣金加工、工程机械乃至精密制造领域,激光切割机的选型从来不是功率越大越好。很多客户一上来就问“10000瓦多少钱”,却忽略了板材厚度与激光设备功率之间的匹配关系。今天结合我们服务过的华中地区上百家制造企业的实际案例,聊聊功率与厚度的对应逻辑。
功率与厚度的基本对应关系
从工业激光的实际应用来看,碳钢切割厚度与激光功率大致呈线性增长:1500W-3000W适合6-12mm碳钢,6000W能稳定处理20mm以内的板材,而12000W以上的激光设备才谈得上批量切割30-40mm厚板。值得留意的是,不锈钢的切割能力通常要打七折——同样功率下,可切割厚度约为碳钢的60%-70%。
这里有个容易踩的误区:不少客户用6000W设备偶尔切过25mm钢板,就认为设备“能切”,但批量加工时的断面粗糙度、锥度和切割速度完全达不到要求。选型时请记住一个原则——常用厚度的1.5倍余量是底线。
辅助气体与功率的联动效应
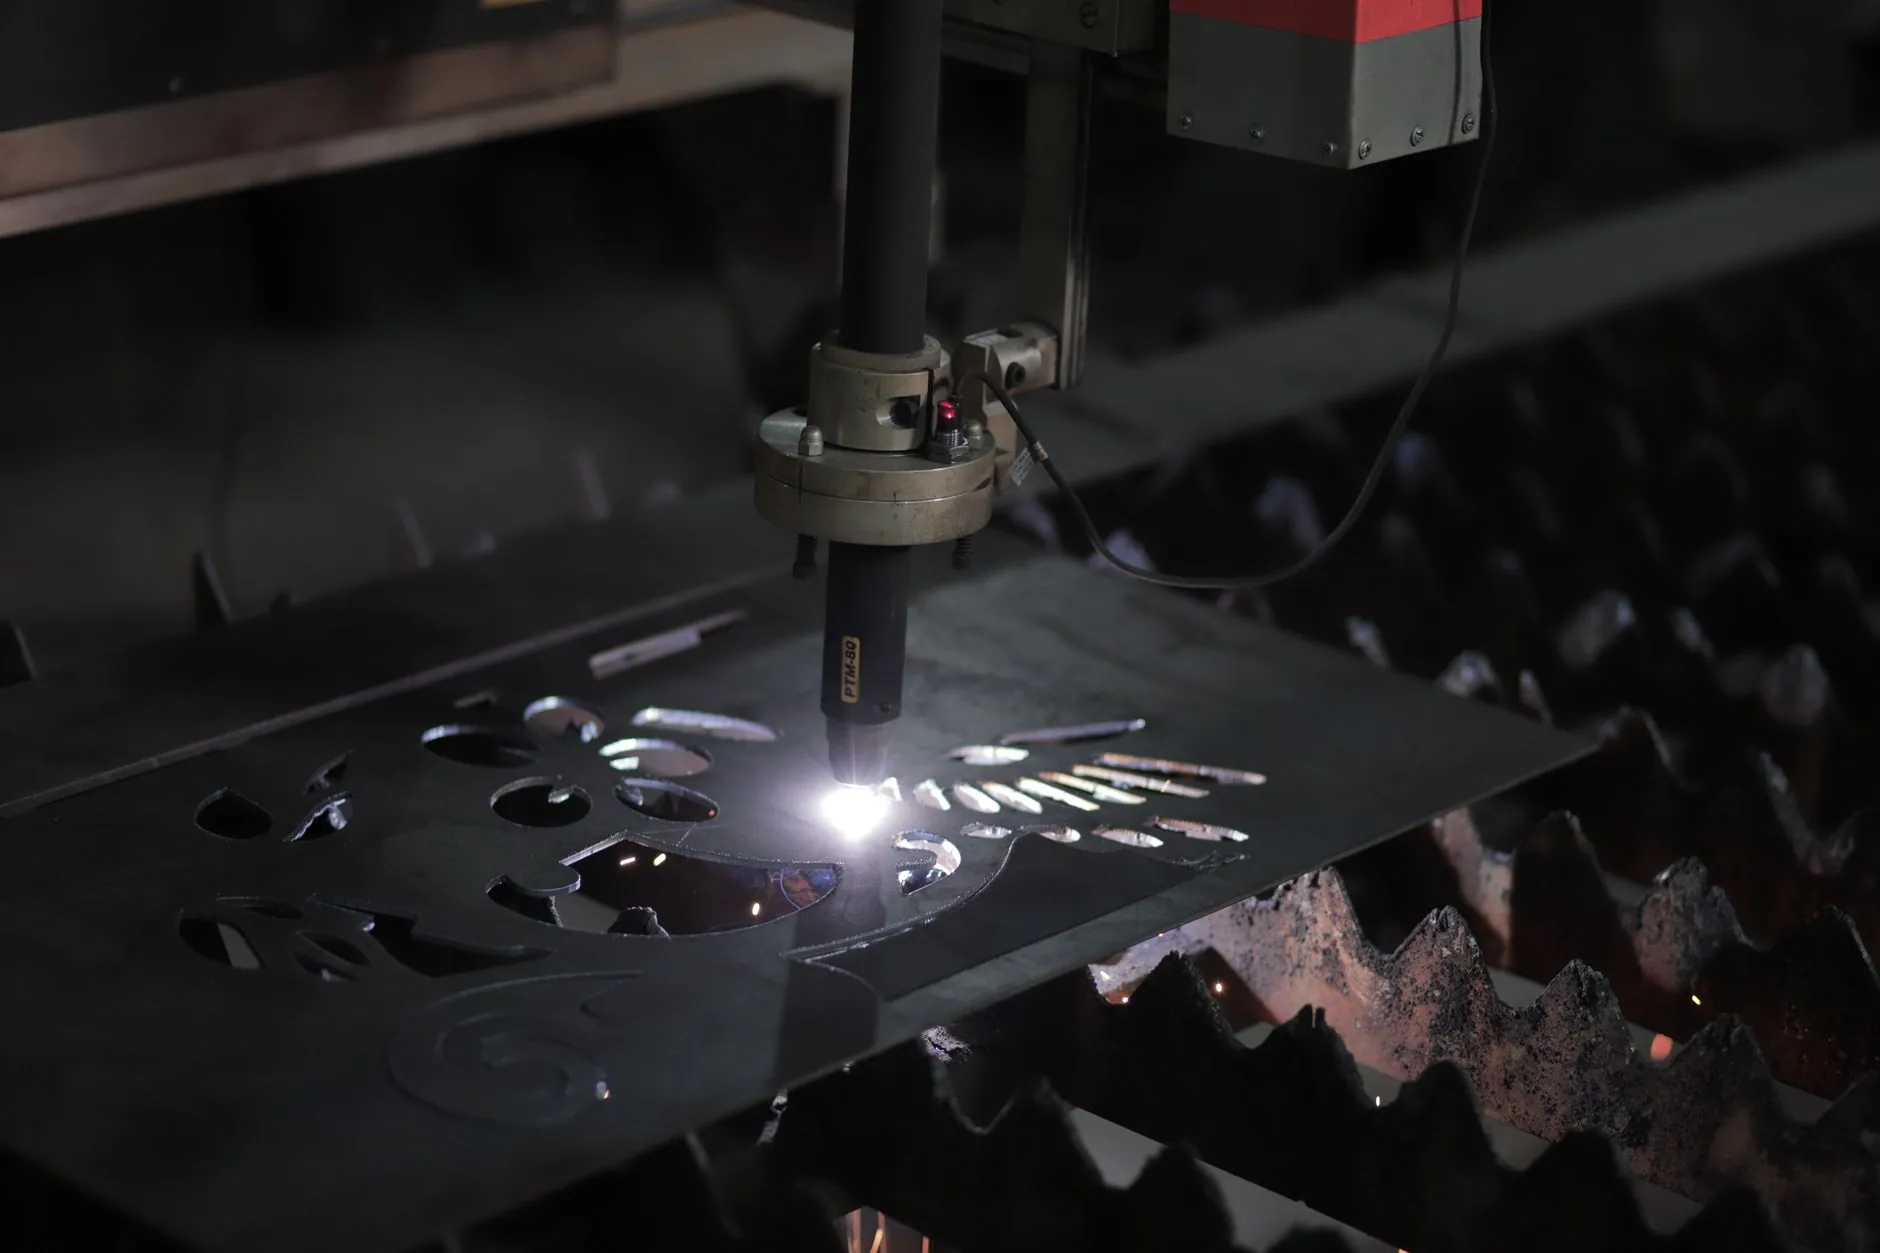
功率只是公式的一半。同样一台激光切割机,用氧气切碳钢和用氮气切不锈钢,效率差异极大。高功率激光设备搭配氧气可以提升切割速度,但会在断面形成氧化膜;而氮气切割虽然成本更高,却能得到无毛刺的洁净断面。对于需要后续焊接或喷涂的工件,这一点尤为关键。
我们曾帮一家做工程机械底盘的企业做过改造:原用4000W氧气切割16mm锰钢,速度约1.2m/min,毛刺严重。换成6000W激光设备并改用氮气工艺后,速度提升到1.8m/min,后续打磨工序直接砍掉了三分之二的人工。
三个真实选型案例参考
- 案例一(薄板批量):某电气柜厂家,加工以2-5mm碳钢为主,选用3000W单台设备配合自动上下料,单班产量提升40%,投资回报周期约14个月。
- 案例二(中厚板混合):钢结构加工厂,板材范围8-25mm,最终选择两台6000W设备——一台配自动调焦切割头,一台配坡口切割功能,兼顾效率与柔性。
- 案例三(超厚板专属):船舶配件企业,常年加工40-60mm船用钢板,直接上了20000W工业激光设备,配合高压切割头,断面垂直度控制在0.3mm以内。
从这些案例能看出,机械设备的选型本质是工艺需求的映射。如果您的产品以薄板为主,盲目上高功率只会增加电力消耗和镜片损耗;反过来,厚板加工用低功率设备,不仅效率低下,还会加速切割头损坏。
湖北省絮沽亮科技有限公司提供的激光设备均支持功率定制与工艺数据库预装,我们建议客户在购机前提供典型样件,由我们的工艺工程师完成切割测试,以实测数据替代经验估算。
选型没有标准答案,但有科学方法。把您的板材清单、批量规模和断面要求整理清楚,功率匹配自然水到渠成。