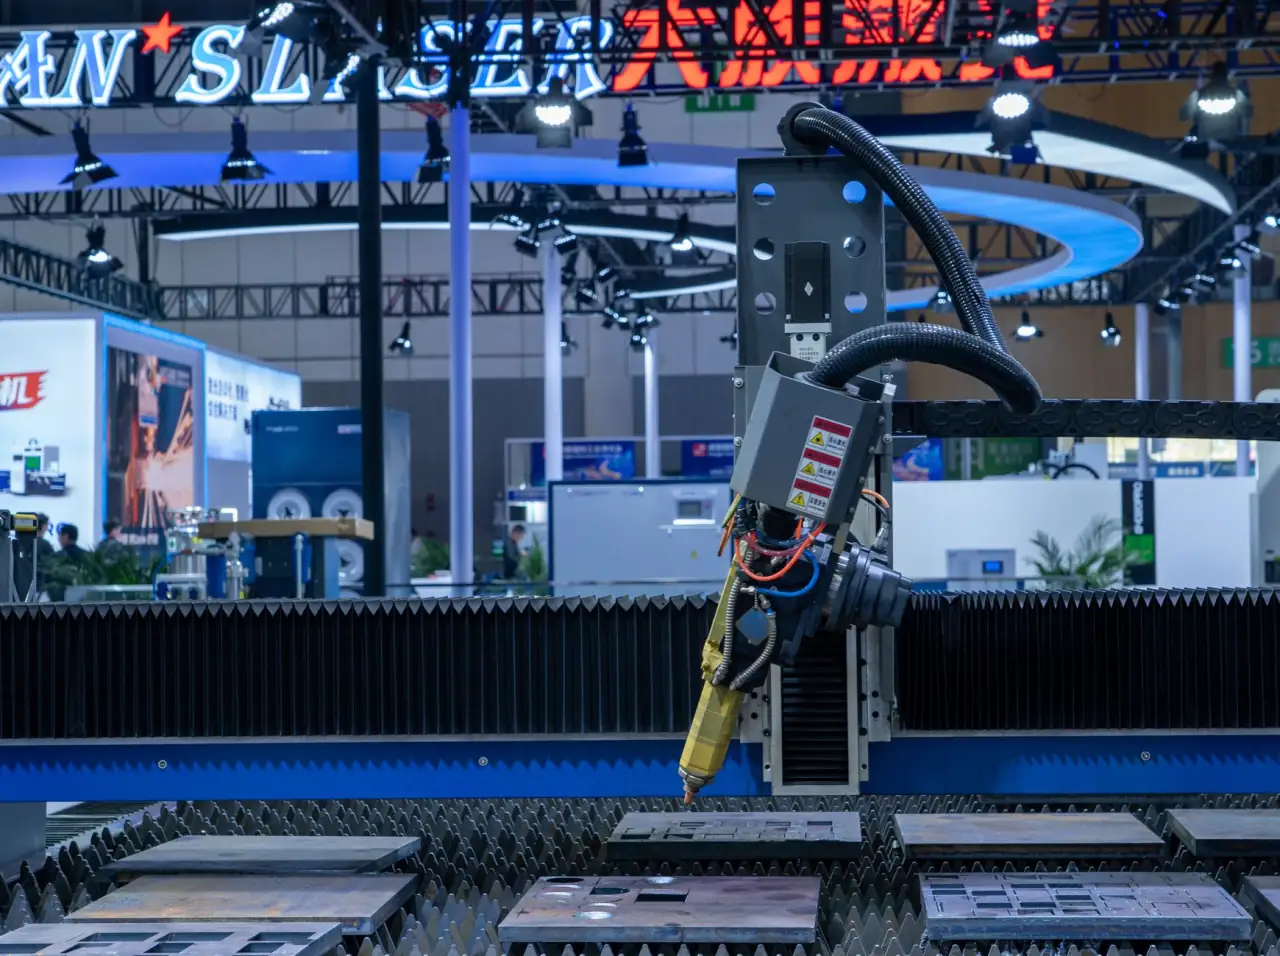
工业激光切割机光纤与CO2技术路线对比及适用场景分析
金属加工行业的朋友们,最近是不是常被一个问题困扰:同样标称功率的激光切割机,为什么光纤和CO2的报价能差出一倍还多?这不是谁在乱定价,而是两条技术路线从光源到切割头,完全是两套逻辑。选错了,轻则效率打折,重则直接卡死产线。
行业现状:光纤已是主流,但CO2并未退场
过去五年,国内激光设备市场里,光纤激光切割机的出货量占比已经超过75%,尤其是在6mm以下薄板领域,几乎成了绝对主力。但CO2激光器凭借对非金属材料(如亚克力、木材、皮革)的出色吸收率,在特定细分行业依然活得很好。湖北省絮沽亮科技有限公司接触过的客户里,不少做广告标识和木制品加工的老板,至今仍对CO2设备情有独钟。
核心技术差异:波长决定一切
光纤激光器输出波长在1064nm附近,CO2激光器则是10600nm。这个数量级的差异,直接导致了两者在材料吸收率上的天壤之别——金属对1μm波长的吸收率远高于10.6μm,所以光纤切金属又快又省电;反过来,非金属材料对10.6μm波长的吸收率极高,CO2切割亚克力时断面能像玻璃一样透亮。
再从维护角度看,光纤激光切割机采用全固态光源,免维护周期长达3万小时以上,而CO2激光器需要定期补充激光气体、更换镜片,每年维护成本少说也要两三万。但CO2的光束质量(M²因子)在低功率段仍优于光纤,切割厚板(20mm以上)时断面垂直度更好。
选型指南:别只看功率,要看你的订单结构
如果您的业务以碳钢、不锈钢薄板为主,厚度不超过12mm,直接选光纤,切割速度是CO2的2-3倍,综合使用成本低40%以上。但若您的产品涉及亚克力、密度板或高反材料(如铜、铝),那CO2或高功率光纤配防反射头才是正解。
- 板材厚度 > 16mm 且要求高精度:CO2激光切割机仍有优势,尤其对厚铝板,光纤容易产生背部熔渣。
- 中薄板批量生产:光纤激光设备是减员增效的第一选择,配合自动上下料系统,单班产能轻松翻倍。
- 混合材料加工:建议一机一方案,或者采购双光源切换的复合机型,但预算需增加30%-50%。
这里必须提醒一点:机械设备的刚性基础同样关键。有些厂家为了拼价格,把床身重量减重20%,导致高速切割时抖动加剧,切缝质量反而劣于老款CO2设备。选型时务必索要动态加速度与定位精度第三方检测报告。
应用前景:互补而非替代
随着万瓦级光纤激光器的普及,工业激光切割正在向“厚板+高速”方向演进。但CO2在非金属雕刻、精密微加工领域的地位,短期内难以撼动。湖北省絮沽亮科技有限公司的技术团队预判,未来五年市场会呈现“光纤主导金属切割,CO2深耕非金属专机”的格局。对采购方而言,看清自身材料矩阵与订单波动节奏,远比追逐参数数字更实际。
说到底,激光切割机没有绝对的好坏,只有匹配不匹配。如果您正在为产线升级犹豫,不妨带上几组典型试件,分别用两种机型做破坏性切割测试——看毛刺、看锥度、算单位时间电费,数据会替您做决定。