湖北激光切割设备选购要点:功率与精度如何平衡
在湖北制造业加速向高端化迈进的当下,许多钣金加工厂和装备制造企业都面临同一个现实问题:预算有限,却想同时拿下高功率和高精度。功率不够,厚板切割像“拉锯”;精度不足,薄板异形件又频频报废。这并非简单的参数取舍,而是一场关于加工场景、成本回收与工艺冗余度的综合博弈。
一、功率与精度的真实矛盾:不是“越大越好”
很多采购方习惯把**激光切割机**的功率当作唯一硬指标,认为“万瓦万能”。但实际工况里,**激光设备**的切割质量受光束质量(BPP)、切割头聚焦特性、床身刚性和伺服响应速度等多重因素制约。一台12kW的机器如果配的是低刚度横梁和劣质导轨,切3mm不锈钢时的断面粗糙度可能还不如一台调校良好的8kW设备。
行业内的共识是:**功率决定切割厚度上限,精度决定加工品质下限**。对于湖北地区大量的汽车零部件、农机装备和钢结构企业而言,80%以上的工件厚度集中在2-20mm区间,真正需要万瓦级功率的场景不足15%。盲目追高功率,不仅让设备采购成本陡增30%-50%,还可能因热影响区过大而牺牲薄板细节精度。
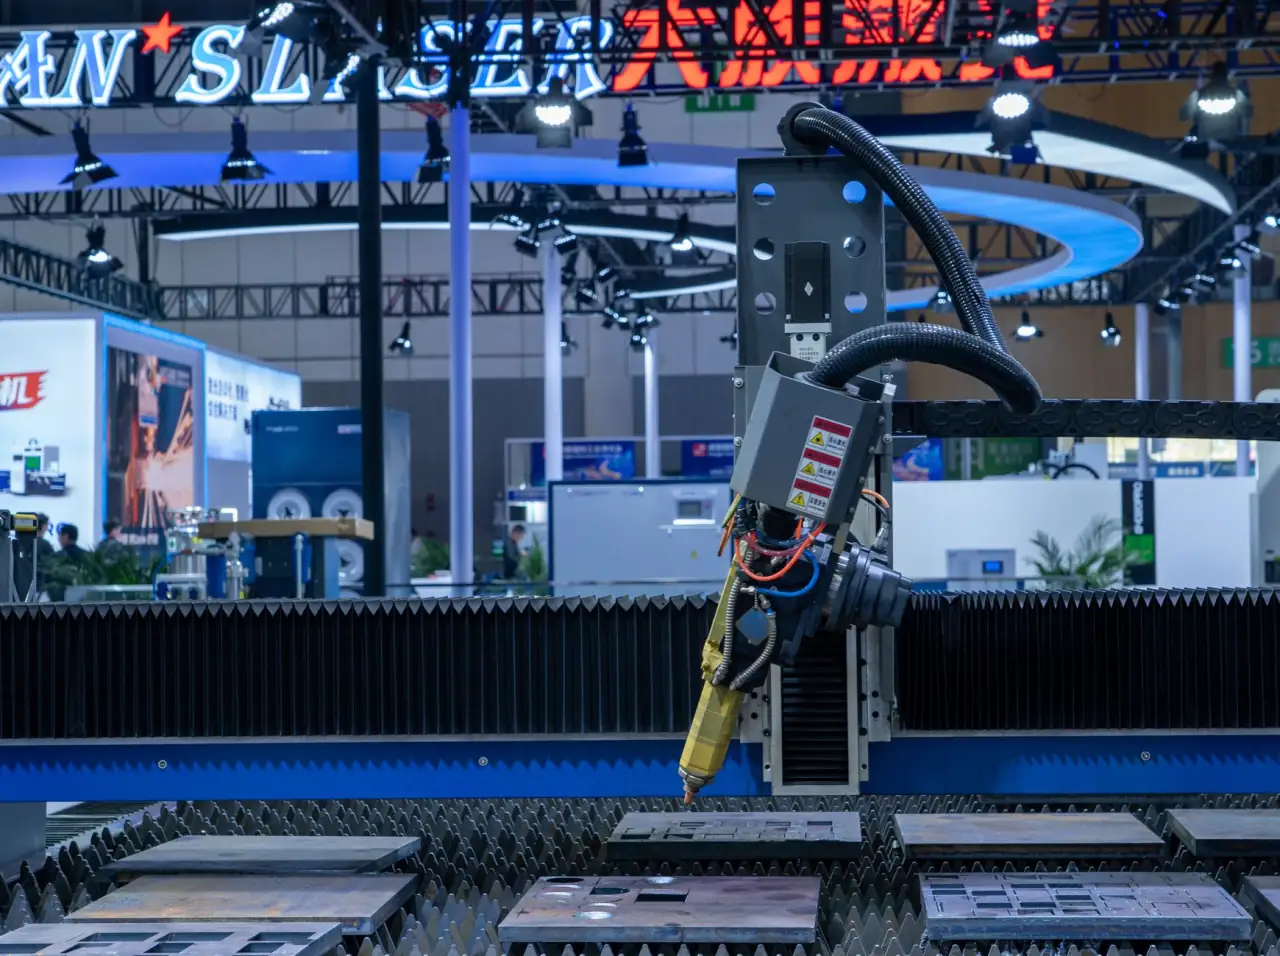
二、核心光学与机械协同:看“动态性能”而非“纸面参数”
判断一台**工业激光**设备是否值得入手,建议重点考察三个维度:
- 加速度与拐角控制:高速切割时,圆弧和尖角处的速度前瞻算法是否成熟,直接决定小圆孔和复杂轮廓的尺寸一致性。好的设备在R2以下圆孔切割时,圆度误差能控制在±0.03mm内。
- 焦点控制方式:自动调焦切割头(如普雷茨特或万顺兴)配合电容式传感,能在厚板分段切割时实时补偿焦点偏移,这是很多低价设备不具备的“隐形精度”。
- 床身结构:整体铸造床身优于钢板焊接床身,但更关键的是退火时效处理是否到位。湖北夏季湿热,若床身残余应力未消除,冬夏两季的切割精度漂移可能超过0.1mm。
需要警惕的是,部分厂商用“定位精度±0.01mm”这种静态指标来宣传,实际切割精度受热变形和伺服跟随误差影响,往往只有定位精度的1/3到1/5。选型时,务必要求厂家提供动态切割样件,并测量连续切割50个相同轮廓后的尺寸离散度。
三、湖北市场的选型逻辑:按“工件族”倒推配置
与其纠结功率和精度的理论平衡,不如先梳理自己的典型工件。以武汉光谷周边和宜昌、襄阳的机械加工圈为例,可参考以下思路:
- 薄板精密钣金(≤4mm):优先选3kW-6kW单模块激光器,搭配高精度伺服和轻量化横梁,加工效率比盲目上12kW更优。
- 中厚板批量切割(6-25mm):建议6kW-10kW,但必须确认切割头是否配备气压比例阀和智能穿孔工艺,否则厚板穿刺时容易爆孔。
- 超厚板或坡口切割:才需要12kW-20kW,同时要配套摆动切割头或坡口模块,此时功率是硬门槛,精度靠软件补偿。
另外,机械设备的长期使用成本往往被忽略。同样标称10kW的设备,不同品牌的光束质量差异会导致每米切割气体的耗用量相差15%以上。采购前,可以要求供应商提供同厚度板材的“每米切割成本对比表”,这比单纯比价更有价值。
{h2}四、从“买设备”到“买工艺”:未来竞争力在智能化湖北的制造业升级,不仅是替换老旧设备,更是生产模式的迭代。当前主流**激光切割机**已开始搭载工艺数据库自动匹配、切割头防碰撞预警和远程能耗监控功能。例如,通过导入CAD图纸自动生成切割参数,能将新手操作员的调试时间从40分钟压缩到5分钟。
对于计划未来两三年内接入MES系统的工厂,选型时务必确认设备是否支持OPC UA协议或至少具备以太网通讯接口。否则,再高的功率和精度,也会成为未来数字化车间的“信息孤岛”。
归根结底,功率与精度的平衡,没有标准答案,只有最贴合自身工件结构和生产节拍的方案。湖北的制造企业应当多利用本地产业集群优势,带着自己的典型板材去设备商现场试切,用实际数据说话,而不是被销售话术和参数表牵着走。