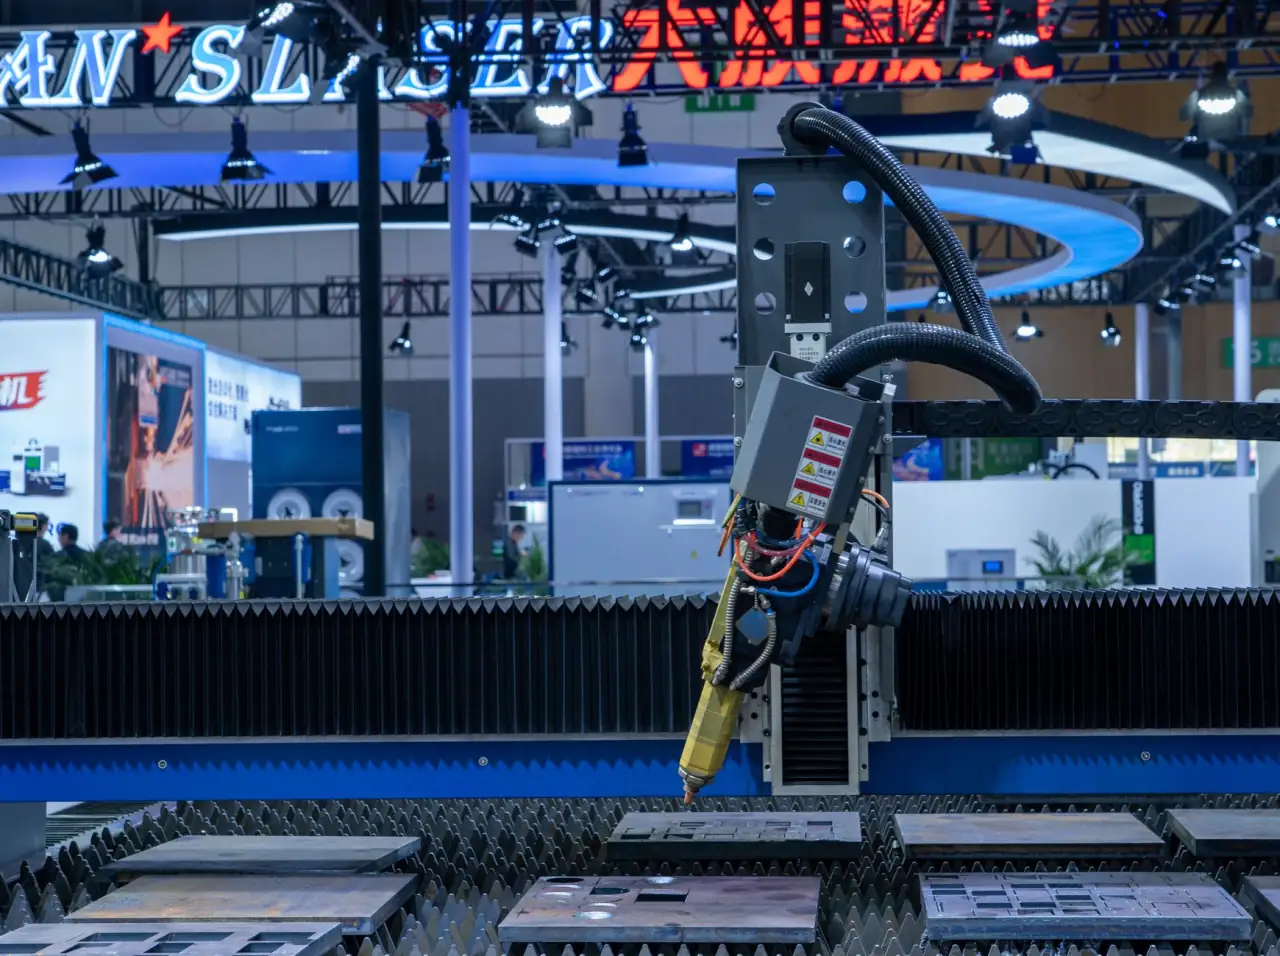
湖北激光切割设备选型要点及加工精度影响因素分析
在钣金加工车间里,一台激光切割机的选型失误,往往意味着数十万元的沉没成本与长达数年的产能瓶颈。很多企业主在采购时只盯着功率参数,却忽略了光束质量、床身刚性、控制系统等更隐蔽的决定性因素——这恰恰是导致后期切割断面粗糙、定位精度漂移的根源。湖北作为华中地区的制造业重镇,机械加工企业密集,对激光设备的需求早已从“能用”升级到“好用、耐用”。
行业现状:同质化竞争下的技术分水岭
当前国内激光切割机市场看似百花齐放,实则鱼龙混杂。部分厂商用低配高标的方式压低报价,实际切割速度与标称值相差30%以上。对湖北本地企业而言,选择工业激光设备时,不能只看样机演示效果,更要考察供应商的工艺数据库积累——比如针对12mm以上碳钢的氮气切割工艺参数是否经过千次以上验证。真正的差距,往往体现在这些看不见的细节里。
值得注意的是,近两年光纤激光器国产化率已突破70%,核心光学器件的可靠性大幅提升。但机械设备的整体稳定性,仍取决于焊接床身的退火工艺和导轨的安装精度。一台设计寿命10年的激光切割机,如果床身在第三年就出现微量变形,后续所有加工精度都会化为泡影。
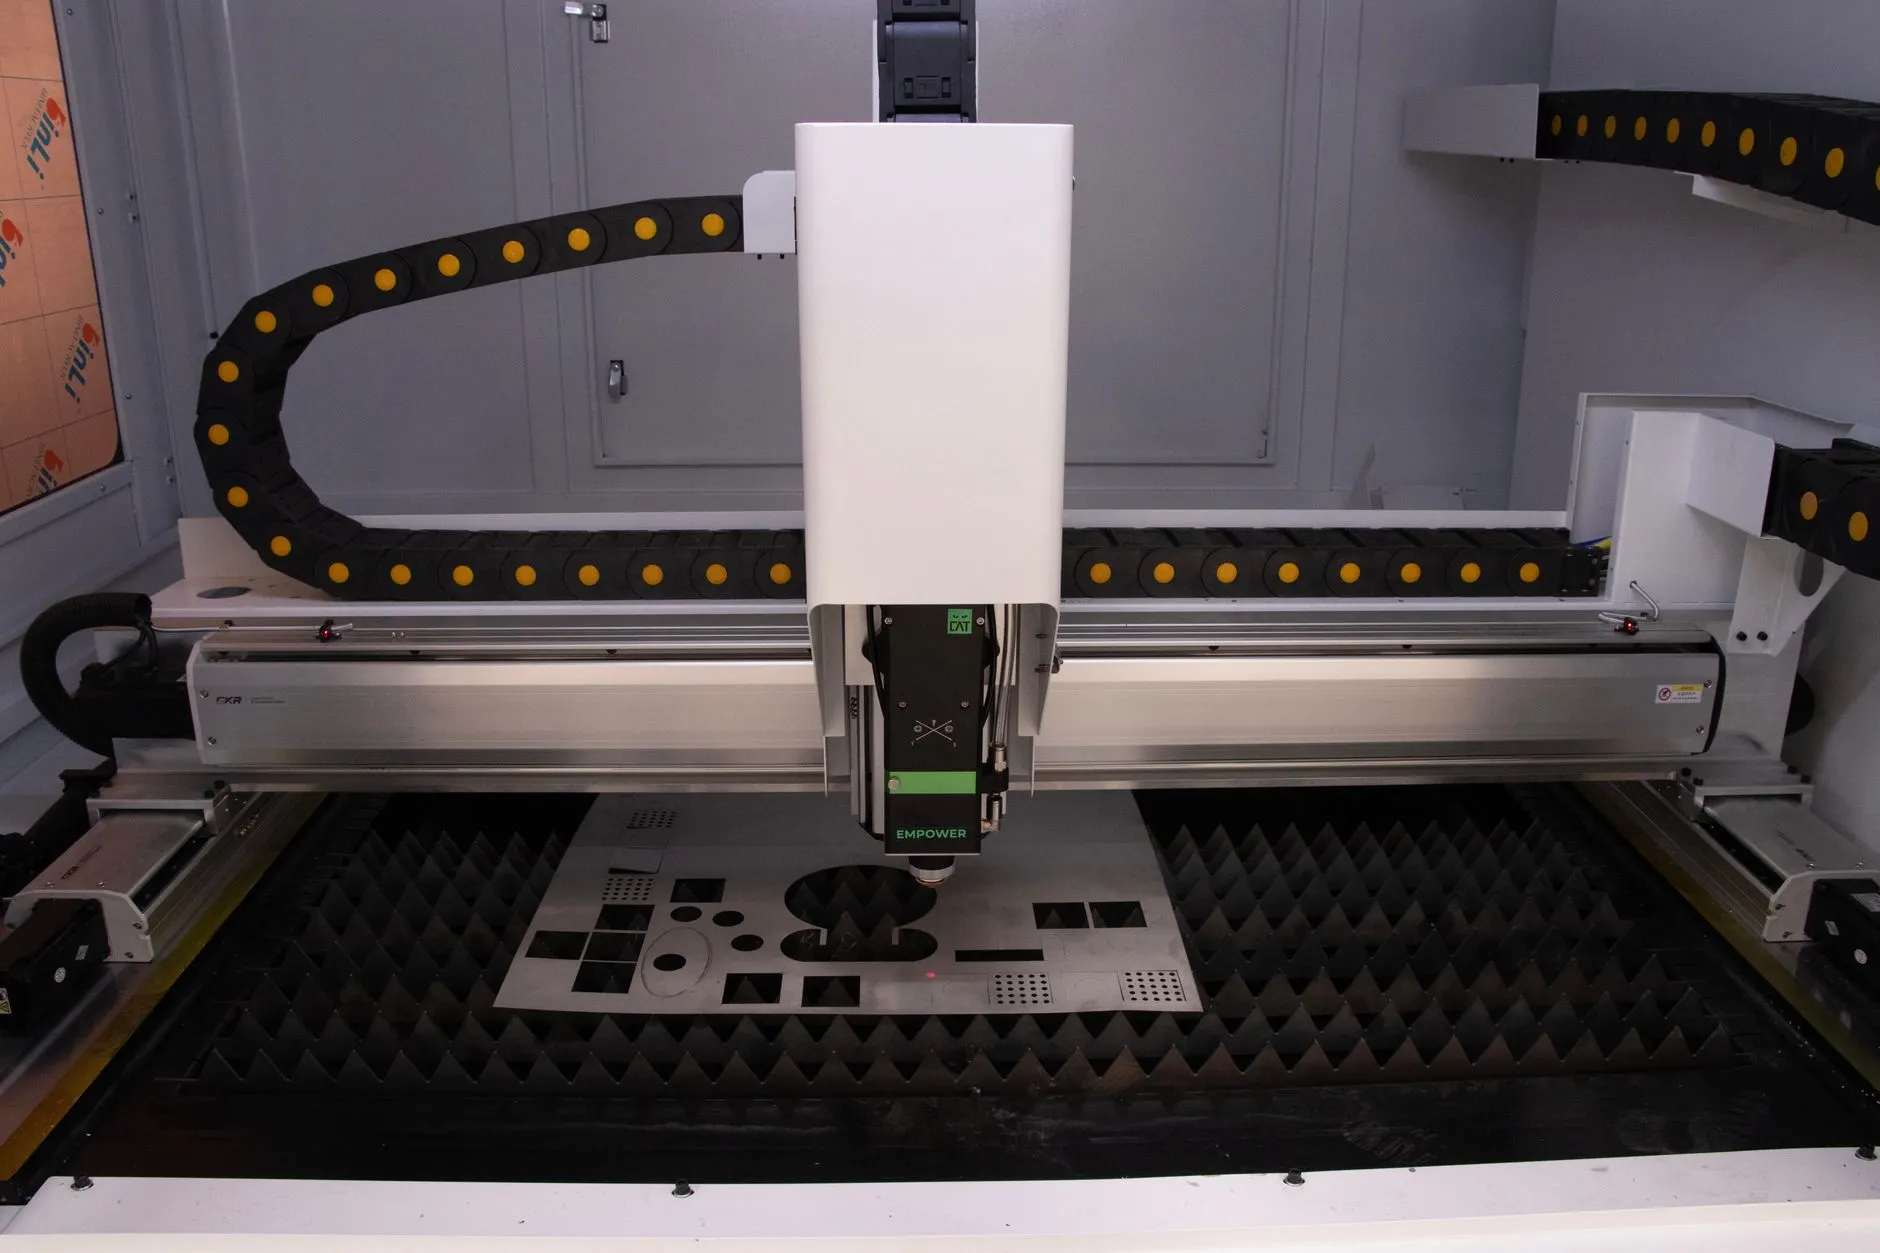
核心技术参数:别被“最大功率”迷惑
许多采购清单上赫然写着“6000W激光切割机”,但真正决定加工上限的是焦点光斑直径和瑞利长度。同样6000W功率,光束质量M²值从1.1恶化到1.5,可切割厚度就会下降15%-20%。此外,加速度与切割速度是两组不同概念——前者决定薄板小圆孔的加工效率,后者影响厚板直线切割的产能。建议湖北用户在选型时,要求供应商提供相同板厚、不同功率下的实际切割效率对比表,而非仅看宣传册上的峰值数据。
选型指南:从工件出发的逆向匹配法
正确的选型逻辑应该是:先明确未来三年主要加工工件的材质、厚度范围及精度要求,再反推需要的激光功率、切割头配置与辅助气体方案。例如,以4mm以下不锈钢薄板为主的企业,3000W单模块激光切割机配合自动调焦切割头,往往比盲目上6000W设备更具性价比。而对于需要批量加工20mm以上中厚板的钢结构企业,则必须考虑万瓦级设备以及更厚重的床身结构。
- 板材类型:碳钢侧重氧气切割工艺稳定性,不锈钢需关注氮气高压切割的气路设计
- 精度需求:±0.05mm以内需搭配高精度伺服电机与光栅尺反馈系统
- 生产节拍:连续24小时运行必须考察冷却系统的双温控能力
- 后期成本:防护镜片与陶瓷环的耗材更换频率,直接影响吨成本
在湖北市场,不少机械设备用户还存在一个认知误区:认为进口品牌一定优于国产。事实上,国内头部厂商的激光切割机在交换台换料效率、废料收集设计等本土化细节上,往往更贴合实际车间场景。关键在于供应商能否提供本地化售后服务——比如武汉周边4小时到场维修的能力,这比设备原产地更重要。
从应用前景看,随着新能源电池托盘、储能柜体等新产业在湖北落地,激光设备正从单一切割向“切割+焊接+清洗”复合工艺演进。具备扩展接口的机械设备将更适应未来产线升级需求。建议企业在预算允许时,预留自动化上下料装置的对接空间,避免两三年后因产能提升而被迫整机更换。
选型是一道综合题,不是数学题。多走访几家已投产的同类企业车间,听听设备实际运行中的风阻噪声,看看切割边缘的挂渣情况,远比反复比较参数表更有价值。湖北省絮沽亮科技有限公司作为专注工业激光领域的技术型企业,建议湖北的制造企业在决策前,用加工样件做一次完整的切割测试,并索取详细的工艺参数报告——这才是对投资负责的态度。