湖北金属加工效率升级:激光切割设备选型与产线适配要点
湖北作为中部制造业重镇,大大小小的钣金加工厂、结构件车间和机电设备企业正面临一个共同的痛点:订单越来越杂,交期越压越短,利润率却不见涨。很多老板纠结的不是“要不要上激光切割”,而是**上了一台激光切割机之后,生产节拍反而被卡住了**——上游来料跟不上、下游折弯焊接等着、切割本身只用了设备产能的六成。这种“高射炮打蚊子”的错配,问题往往出在选型时只顾着看功率和幅面,忽略了产线适配这个系统工程。
一、选型误区:功率不是唯一标尺
不少企业在采购激光设备时习惯性地把“万瓦”挂在嘴边,觉得功率越高越先进。实际上,对于湖北省内常见的8-25mm中厚板碳钢加工,**12000W到15000W的工业激光切割机已经能实现稳定的批量生产**,再往上堆功率,如果配套的气路、镜片冷却和床身刚性跟不上,切面粗糙度和锥度反而会恶化。更务实的做法是看**光束质量(BPP值)**和**切割头的动态响应能力**——这直接决定了拐角过烧和穿刺炸孔的概率。
产线适配的核心是“节拍匹配”
选型不能只看单机速度。你得算清楚自己的工件平均尺寸、板材厚度分布和换料频率。比如做工程机械结构件的企业,板材规格相对固定,适合配**自动上下料+双交换台**的激光切割机;而做非标定制的小批量订单,频繁切换套料文件,反而要重视控制系统对余料管理的支持,以及**切割头随动调高速度**是否跟得上起伏不平的板面。我们见过一家宜昌的环保设备厂,花大价钱买了6000W设备,结果每天换料超过40次,人工辅助时间比切割时间还长——这就是典型的机械设备选型与产线流程脱节。
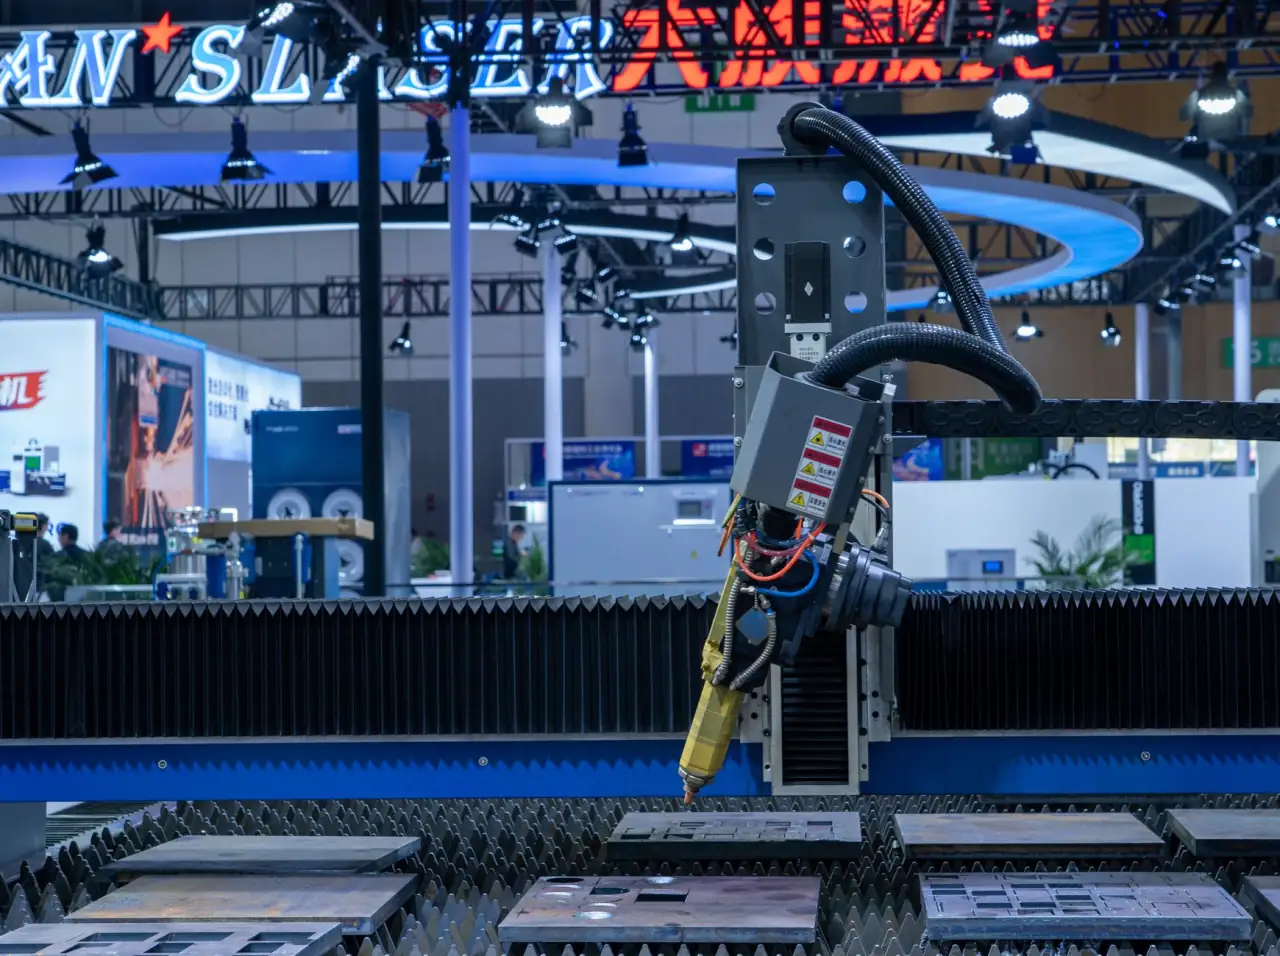
{pic:laser cutting machine in factory production line}二、工艺细节决定综合效率
很多企业忽略了一个事实:**激光切割机的实际稼动率,往往由穿孔和切割头抬起/落下动作的耗时决定**。尤其是厚板加工,如果用传统的爆破穿孔,每次要1.5-2秒,一天下来就是几千秒的浪费。现在主流的光纤激光设备都支持**渐进穿孔和智能跳过废料区**功能,配合套料软件自动优化切割路径,能把空行程减少15%-20%。另外,氮气切割不锈钢时,气压的稳定性直接影响断面发黑问题——建议在气路中加装储气罐和压力闭环,别让车间其他气动设备抢了你的气压。
具体到操作层面,还有几个容易被忽视的细节值得深挖:
- 喷嘴选型:切6mm以下薄板用双喷嘴即可,但切16mm以上厚板,建议换用多层铜喷嘴,散热更好,镜片寿命能延长30%以上。
- 焦点位置补偿:批量加工时板材受热变形,焦点会漂移。新一代控制系统支持**自动寻焦和实时补偿**,但前提是操作工要定期校准传感器。
- 除尘与防护:切割高锰钢或镀锌板时烟尘大,如果抽风道设计不合理,不仅污染镜片,还可能引发火灾隐患,这部分在产线布局时就要预留好风量余量。
从单机到单元:数字化是下一站
湖北本地企业要突破内卷,不能只盯着激光切割机本身。现在成熟的做法是构建**柔性切割单元**:把激光设备与ERP订单系统打通,自动获取板材库存和工艺参数,再通过MES下发到设备。这套方案初期投入不大,但能让换型时间从小时级压缩到分钟级。我们服务过的一家随州专用车企业,改造后**单吨钢板切割成本下降了约18%**,主要省在板材利用率和人工排料上。
说到底,工业激光技术已经不是新鲜事物,真正的差距在于**如何让设备嵌入你的制造逻辑**。如果现在的产线经常出现等料、切不完、后道积压的情况,不妨先做一轮工时记录,看看问题究竟出在切割速度还是周边辅助环节上。
未来几年,湖北的金属加工需求会进一步向高精度、多品种、小批量方向分化。那些能把激光切割机、折弯中心、焊接机器人串成连贯节拍的企业,才能在交付周期上建立护城河。设备选型没有绝对的标准答案,但有一条原则不会变:**让机械设备的参数服务于你的产品结构,而不是反过来让订单迁就设备的能力上限**。这需要技术团队对自家产线的每道工序耗时都心里有数,再去找匹配的解决方案。