湖北金属加工企业如何选型高功率激光切割机?
湖北制造业的版图上,金属加工企业正面临一个分水岭式的抉择:是继续在传统冲压与等离子切割的赛道上精打细磨,还是果断切入高功率激光切割的赛道。答案其实并不模糊——当板材厚度超过12mm,当订单交期被压缩到以小时计算,激光切割机便不再是可选项,而是决定企业能否留在牌桌上的入场券。但选型这件事,远比看参数表复杂得多。
高功率激光切割的核心逻辑:不只是“更快的刀”
很多人误以为从6kW升级到12kW,无非是切割速度翻倍。真正深入设备内部你会发现,功率跃迁带来的是整个物理过程的质变。高功率激光设备在切割20mm以上碳钢时,其热影响区(HAZ)宽度能从传统的0.8mm压缩到0.3mm以内。这意味着什么?意味着后续机加工的余量可以大幅缩减,甚至某些结构件可以实现“切完即焊”,省掉一整道铣削工序。
但功率只是表象,光束质量(BPP值)才是隐藏的胜负手。同样标称12kW的工业激光器,BPP值从2.0优化到1.2,焦点深度会拉长近40%,在切割厚板时,切缝锥度能从0.15mm/m降至0.08mm/m。湖北的钢结构、专用车、粮食机械企业,对切面垂直度的要求往往苛刻到0.1mm级别,这个细节直接决定了成品能否通过客户的三坐标抽检。
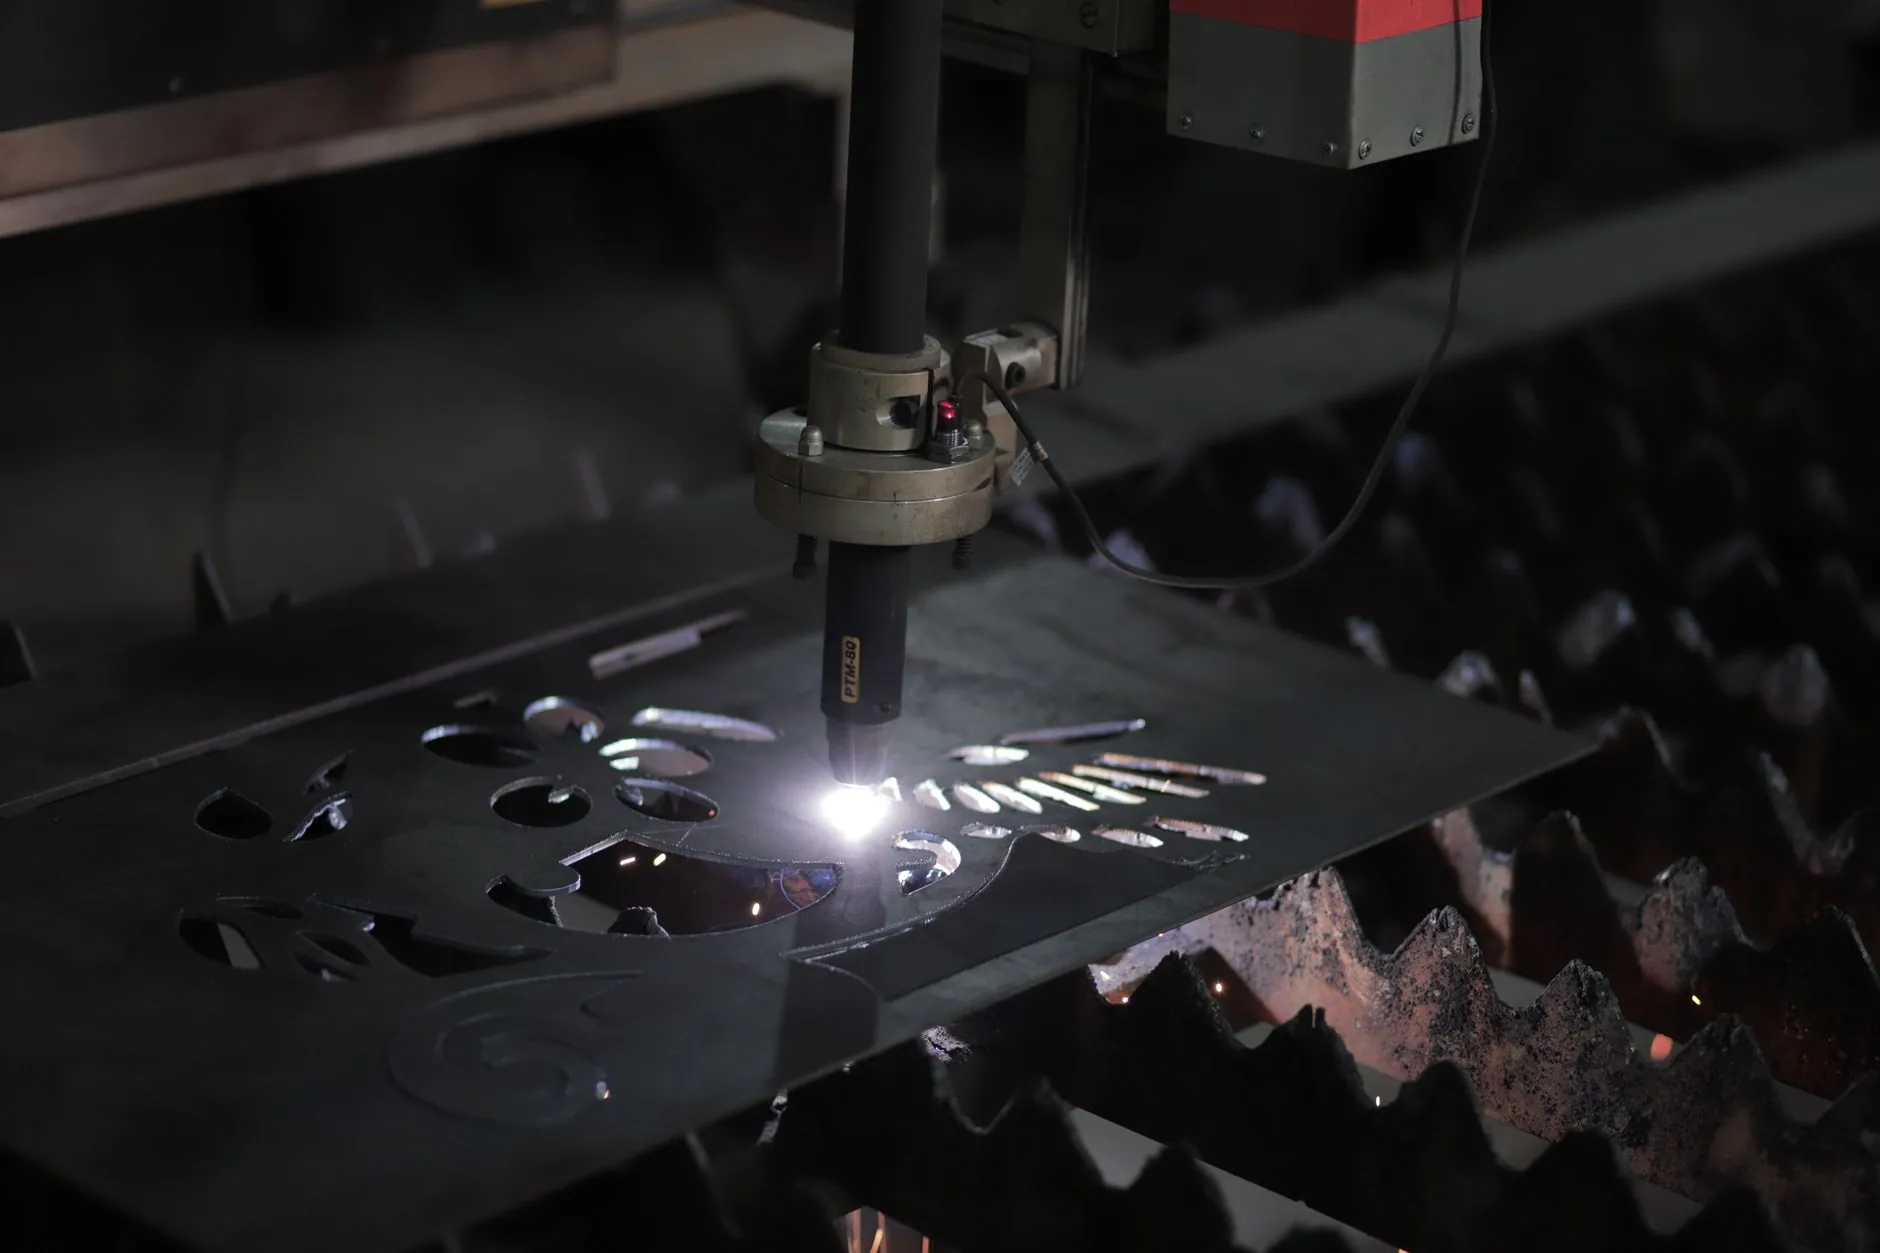
选型实操:对照你的板材谱系与订单结构
不要拿着别家工厂的配置单照抄。我见过太多荆州、襄阳的钣金厂,买回一台12kW设备,结果常年只切3mm冷板,功率利用率不到四成,还抱怨耗电太高。真正的选型逻辑,要按你的板材厚度分布来做加权计算。
- 以8-16mm中厚板为主:建议锁定12kW-15kW区间,配合自动变焦切割头,兼顾穿孔效率与切割稳定性。
- 涉及20mm以上厚板且要求亮面切割:20kW及以上功率是底线,同时必须确认机床床身的刚性是否匹配——劣质床身在高加速度下会产生共振,导致切纹紊乱。
- 薄板高速批量化:不应盲目追高功率,6kW-8kW配合高精度伺服电机,在2mm不锈钢切割上能跑出23m/min的稳定速度,性价比远高于大功率设备。
另一个容易被忽略的硬指标是气体切换逻辑。湖北地区空气湿度大,如果设备在从氮气切割切换至氧气切割时没有吹扫延时功能,镜片极易结露受损。这个细节在选型时一定要让供应商现场演示。
数据对比:不同功率段在典型工况下的真实表现
为了不让选型停留在感觉层面,我们梳理了一组基于实际加工测试的均值数据(板材为Q235B,气体为氧气),供你参考:
- 10kW级:切割16mm碳钢,速度约2.2m/min,切缝约1.4mm,单位能耗成本约2.1元/米。
- 15kW级:切割16mm碳钢,速度提升至3.1m/min,切缝收窄至1.2mm,单位能耗成本降至1.7元/米。
- 20kW级:切割25mm碳钢,速度可达1.8m/min,且能实现无渣切割,后续打磨工时减少70%以上。
看到这里你应该明白,高功率带来的不仅是速度红利,更是后道工序的连锁成本释放。尤其是针对湖北地区常见的工程机械臂架、桥梁连接板等厚板坡口加工,一台配置得当的高功率机械设备,能让你的车间从“三班倒打磨”变成“一班切割直出”。
回到选型本身,湖北省絮沽亮科技有限公司建议你多关注设备供应商在本地是否有完整的工艺实验室。因为激光切割机的最终效能,不取决于出厂铭牌,而取决于针对你具体板材、具体图形、具体批量下的参数调优能力。带着你的典型图纸,让厂商现场切样,测粗糙度、测垂直度、测热变形——这些实测数据的说服力,远胜于任何华丽的宣传册。