2025年华中地区激光切割设备技术升级趋势观察
2025年,华中地区制造业的竞争逻辑已悄然生变。当订单从“大批量、标准化”转向“小批量、多品种、快交付”,传统加工模式的效率瓶颈被急剧放大。作为湖北省絮沽亮科技有限公司的一线从业者,我们观察到,下游客户对**激光切割机**的询价重点,正从单纯的功率参数,转向整机稳定性、切割断面质量与智能化对接能力。这背后,是一场围绕光束质量与控制系统协同进化的技术竞赛。
高亮度光源与薄板切割的“速度悖论”
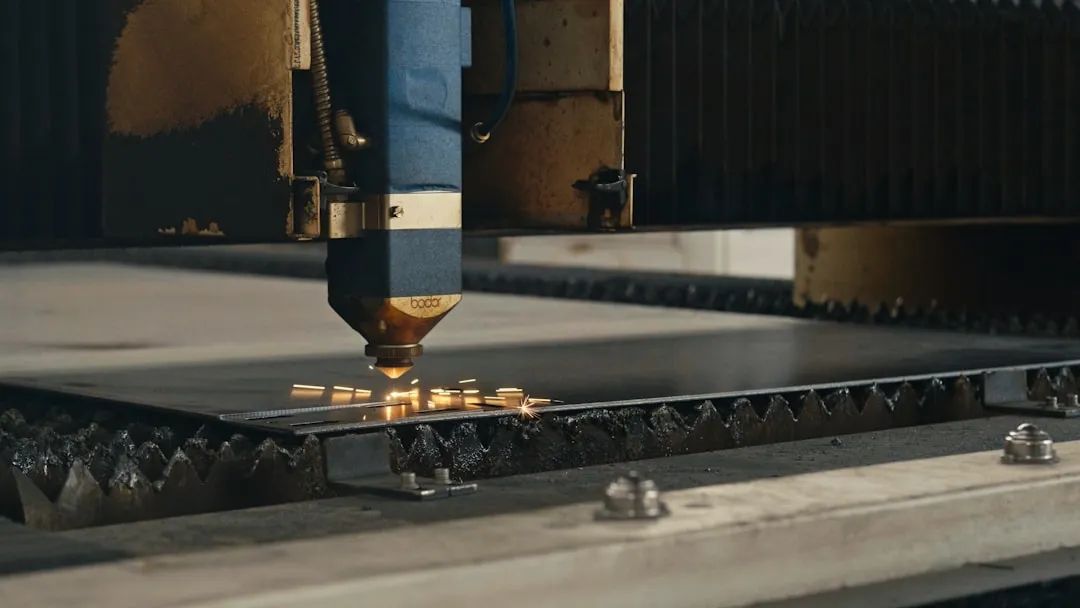
行业里有个常被忽视的细节:**工业激光**器功率提升至20kW甚至30kW后,在切割6mm以下碳钢时,热影响区控制反而成为工艺难点。若光束参数(BPP)不佳,高速切割带来的熔渣粘连问题会显著增加。2025年的主流趋势是采用更高亮度的单模/准单模光源,配合更小的聚焦光斑。这要求**激光设备**厂商具备极强的光路补偿能力——我们在为客户调试时发现,切割头焦点位置漂移控制在±0.1mm以内,是保证批量加工一致性的分水岭。
另一个显著变化在于**机械设备**的床身刚性设计。加速度突破2.5G后,龙门结构的动态惯性力对焊接精度提出苛刻要求。若床身模态频率不足,高速拐角处极易出现“过切”或“圆弧欠差”。建议华中地区的钣金加工企业,在验收设备时务必使用S形试件检测动态精度,而非仅看静态定位精度。
工艺数据库与自适应切割的落地路径
许多企业误以为买了高功率设备就能解决所有问题,实则不然。切割工艺的Know-how沉淀,才是降本增效的关键。我们推荐的实操方法是:建立基于板材材质、厚度、气体纯度与喷嘴孔径的四维工艺参数矩阵。例如,在切割12mm不锈钢空气切割工艺中,将气压从1.2bar微调至1.5bar,配合1.4mm孔径的单层喷嘴,断面粗糙度可降低近30%。
针对2025年的设备选型,建议重点关注以下三点:
- 智能寻边与轮廓补偿:应对热变形引起的板材微位移,闭环反馈响应时间需小于5ms。
- 余料管理模块:通过MES系统对接,自动识别剩余板材尺寸并推荐嵌套方案,减少尾料浪费。
- 能耗监控单元:激光发生器待机功耗与切割辅助气体消耗的实时计量,是控制隐性成本的关键。
从我们跟踪的华中区域数据看,2025年第一季度,采用万瓦级以上**激光切割机**的企业,其单件综合加工成本较传统等离子工艺下降约22%,但其中约7%的成本节约来自工艺参数的精细化管理,而非单纯依赖设备功率。这意味着,操作者的技术等级与设备智能化程度,正共同决定投资回报率。
从单机自动化到产线协同的数据接口
值得警惕的是,部分工厂在引入高端**激光设备**后,并未发挥其真正的数据价值。目前主流控制系统(如倍福或西门子840D sl)均支持OPC UA协议,但许多企业仍未打通与ERP系统的排产接口。我们建议,在设备选型阶段就应要求供应商提供完整的API文档及历史数据采集案例。产线协同的关键在于将切割机的实时状态(如切割头高度、镜片温度报警、气体压力波动)纳入中央监控,提前预警潜在故障。
未来两年,随着AI视觉检测在切割头末端的小型化应用,熔池监控与焦点自动补偿将逐步下探至中端机型。湖北地区的制造业集群效应明显,若能借助本地化技术服务力量快速消化这些新技术,差异化竞争优势会愈发明显。设备停机时间每降低1%,对于年产值过亿的钣金工厂而言,意味着百万级的利润释放。