湖北钣金加工企业如何选型光纤激光切割机功率段
走进湖北任何一家像样的钣金加工车间,你大概率会看到几台功率不一的激光切割机正在同时作业。从薄板快冲到厚板精切,每台设备各司其职。但如果你正打算添置新设备,面对市面上从1kW到30kW甚至更高功率段的选择,很容易陷入一个误区:是不是功率越大越好?答案显然是否定的——选错功率段,轻则浪费固定资产投入,重则直接拖垮你的加工成本结构。
为什么湖北钣金厂常栽在功率选型上?
湖北的钣金加工市场有个鲜明特征:订单类型极其分散。今天可能是电力柜体用的2mm冷板,明天或许就是工程机械需要的20mm碳钢。不少老板为了“省事”,直接上一台超高功率的激光设备想通吃所有业务。结果呢?高功率设备在切割薄板时热影响区过大,断面粗糙,反而被客户投诉质量;而如果只配低功率,碰到稍厚的板材就只能外协,白白流失利润。这种“一刀切”思维,恰恰是选型失败的根源。
功率段背后的物理逻辑:光束质量与切割效率的博弈
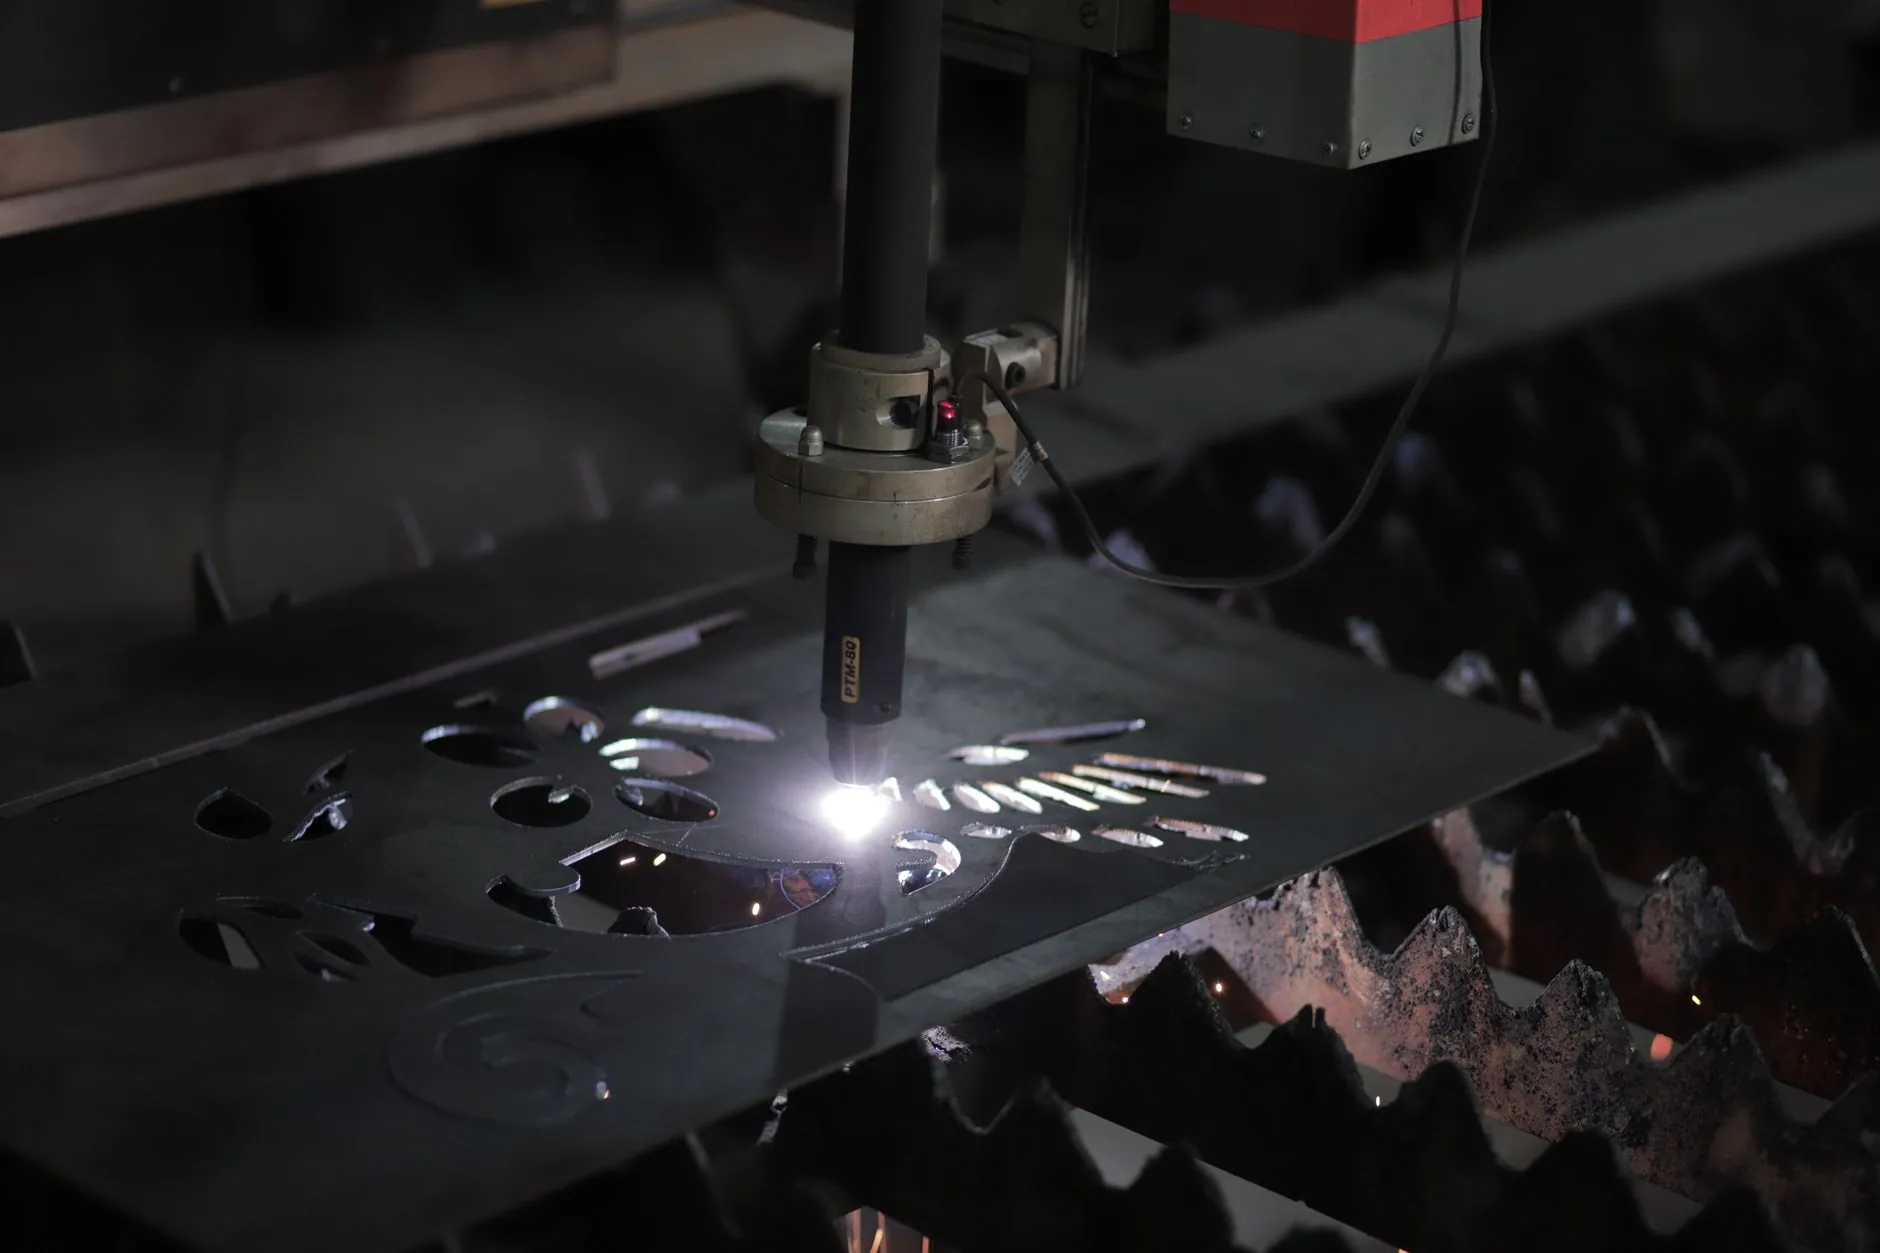
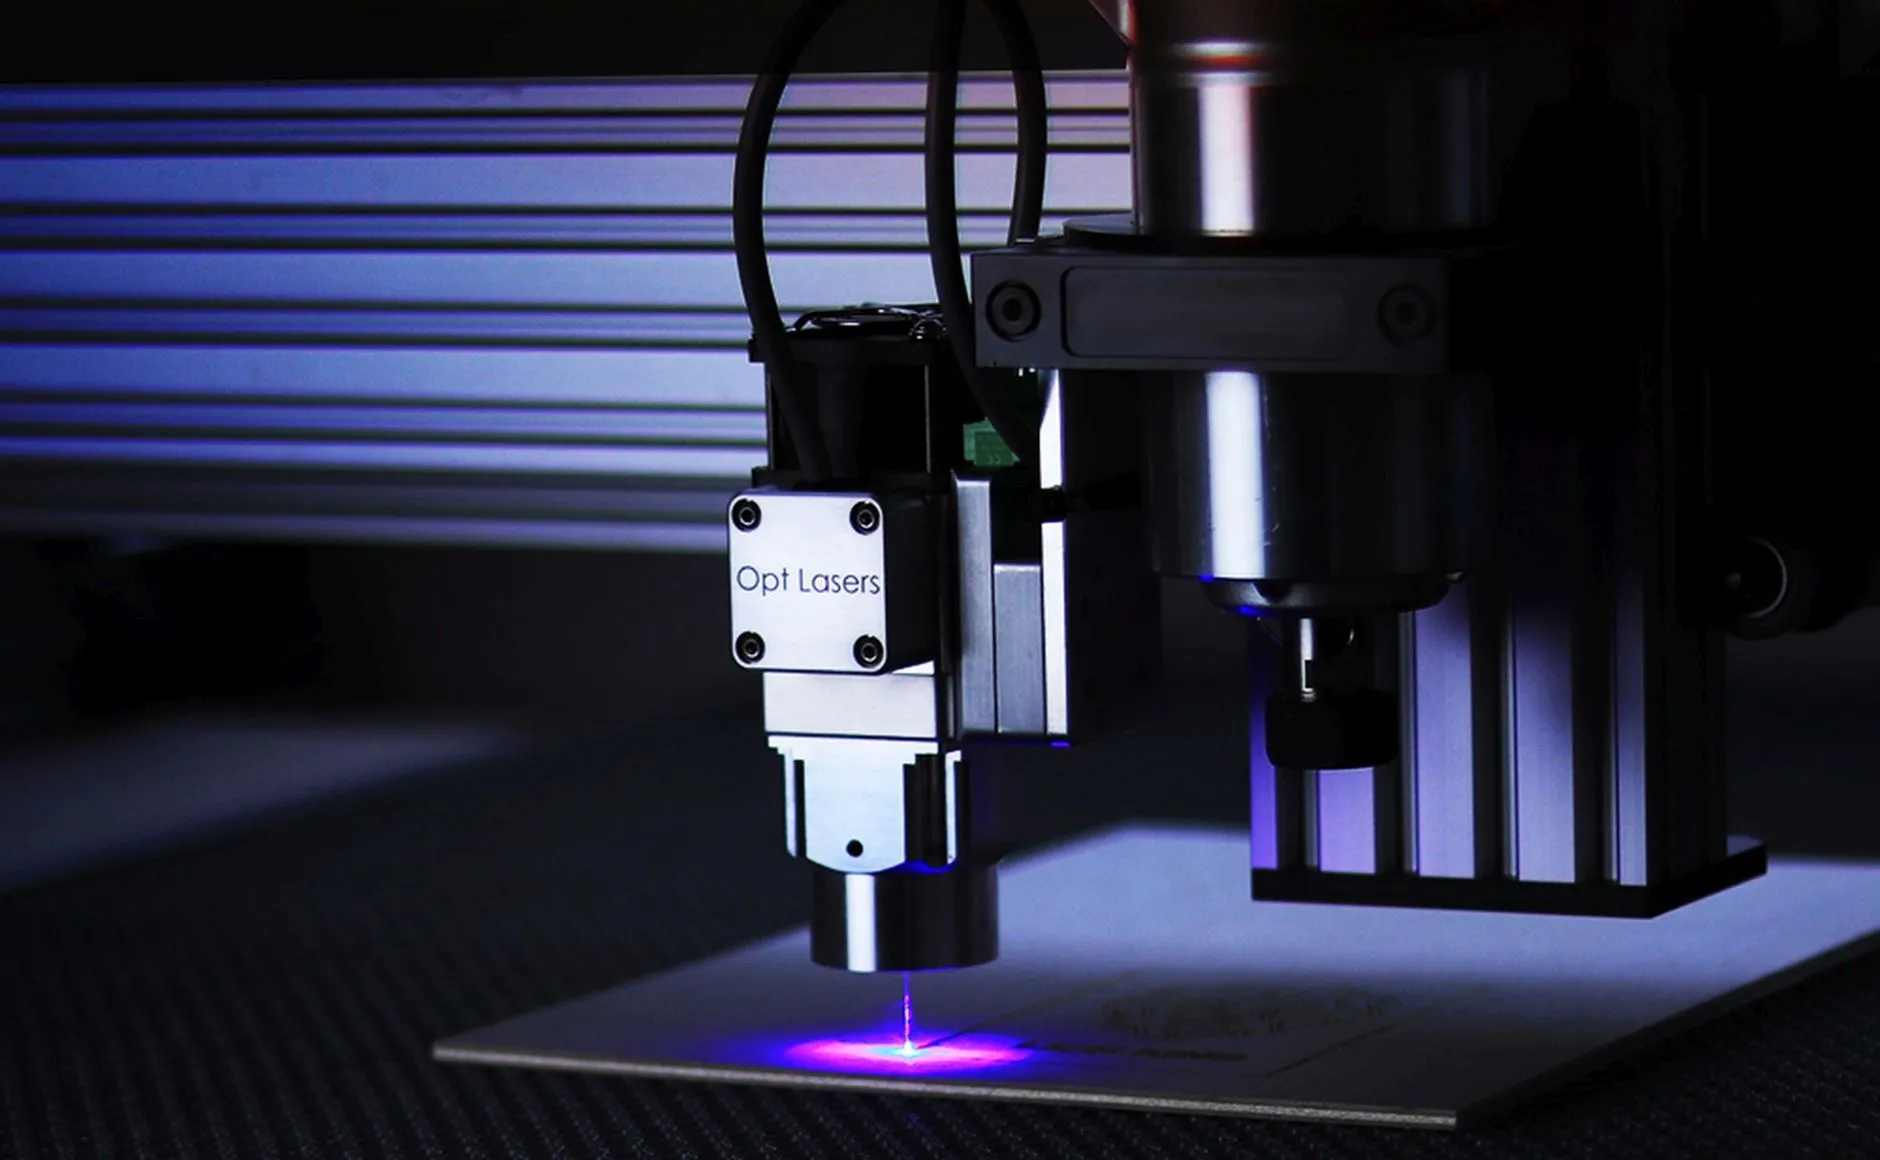
从工业激光原理来看,光纤激光切割机的功率直接影响两个核心指标:可切割最大厚度和切割速度。但很多人忽略了一点,高功率设备在切割薄板时,往往需要降低功率或调整焦点位置,否则容易过烧。以6kW和12kW做对比:前者切割8mm碳钢的速度约为2.8m/min,后者能到4.5m/min,但切割2mm不锈钢时,两者速度差距不到15%,而6kW的断面质量反而更稳定。所以,选型不是单纯看“能切多厚”,而是看你80%的订单集中在哪个厚度区间。
湖北加工企业的典型订单结构分析
结合本地汽车零部件、环保设备、钢结构配套等产业的实际情况,我们可以把钣金企业大致分成三类,每类对应的功率段策略完全不同:
- 轻型加工型(以3mm以下薄板为主):建议选配1.5kW-3kW。这类激光设备投资回收快,电耗和维护成本低,切割薄板的精度和速度完全够用。
- 综合配套型(厚度范围5mm-12mm):6kW-8kW是最佳平衡点。既能保证中厚板的效率,又不会在薄板加工上吃亏,是湖北多数中小钣金厂的“黄金功率”。
- 重型结构型(长期涉及20mm以上板材):建议12kW起步,甚至考虑20kW。但必须注意,高功率激光切割机的辅助气体消耗(尤其是氮气)会让单米成本显著上升,需要你有稳定的高价订单支撑。
有意思的是,湖北部分做农用机械底盘的企业,反而放弃了更高功率,转而选择两台6kW设备做双班倒。原因很简单——机械设备加工的利润薄,比拼的不是单件速度,而是单位时间内的综合出材率。一台高功率设备虽然快,但一旦停机保养,整个生产就瘫痪了;而两台中功率设备能保证生产连续性,这笔账算下来更划算。
除了功率,这些参数同样决定选型成败
决定一台激光切割机是否适合你的,绝不止功率一个维度。切割头的焦点控制范围、床身的刚性结构、以及数控系统的响应速度,往往比功率更影响实际加工效果。例如,带自动调焦功能的切割头在处理不同厚度板材切换时,能节省大量人工调焦时间;而如果床身焊接工艺不过关,高功率切割产生的振动会直接导致精度偏移。
还有一点常被忽视:激光设备的实际切割效率≠额定功率下最大速度。穿孔时间在中薄板加工中占比高达20%-30%,功率越高,穿孔优势越明显,但前提是配套的切割气体切换逻辑足够聪明。有些厂商为了低成本,使用简易阀组,导致高功率设备在频繁穿孔时反而比低功率更慢——这就是典型的“小马拉大车”和“大马拉小车”之外的第三种陷阱。
回到湖北本地市场,目前大多数钣金加工企业的板材厚度集中在1mm-10mm区间。如果你在这个范围浮动,6kW光纤激光切割机是综合性价比最高的选择。如果资金充裕,可以预留升级空间,选择可配8kW激光器的同款机床,这样日后业务向厚板延伸时,只需更换激光器即可,不必整体更换机械设备。记住,选型不是一次性的技术决策,而是要预判未来两到三年订单结构变化的战略规划。建议拿着你自己近半年的下料清单,按厚度和材质做一个分布统计,再拿着数据去和设备厂商谈——那时候,没有谁能忽悠你。