激光切割机与激光设备选型指南:湖北制造企业如何匹配加工需求
湖北作为中部制造业重镇,汽车零部件、钣金加工、船舶重工等产业对激光切割机的需求持续攀升。但不少企业在采购激光设备时,容易陷入"功率越大越好"或"价格越低越划算"的误区。实际上,设备选型的核心逻辑是加工需求与设备能力的精准匹配。
一、从材料与厚度反推设备参数
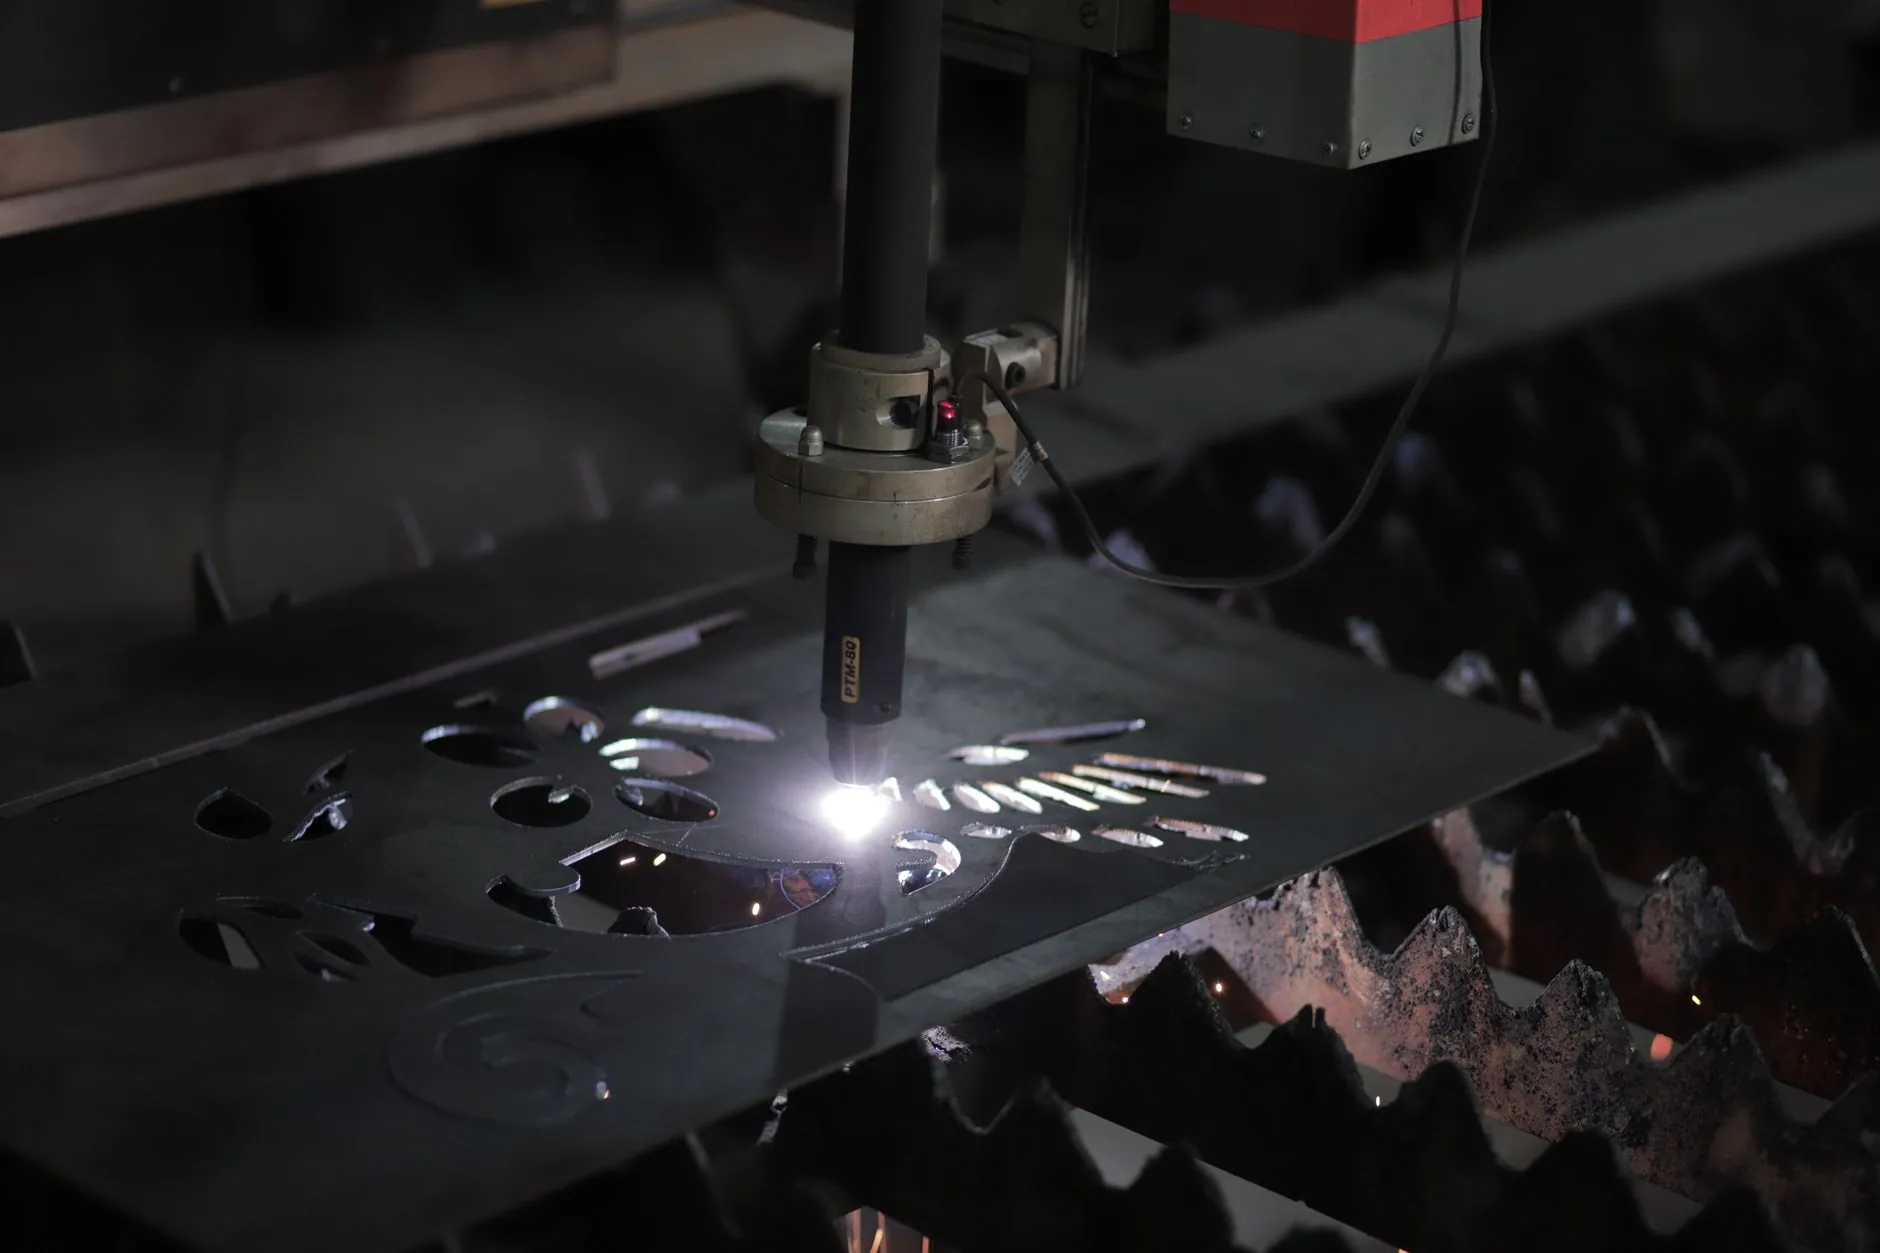
不同材料对工业激光的吸收率差异显著。碳钢对1μm波长光纤激光吸收率约35%,而不锈钢在常温下仅约25%,反射率更高。这意味着切割同样厚度的不锈钢,所需功率通常比碳钢高出20%-30%。
以湖北常见的6mm碳钢为例,1500W光纤激光切割机在氧气辅助下可达2.5m/min的速度;若换成6mm不锈钢,则建议选择3000W以上机型,并配氮气高压切割。选型前,务必明确三个参数:
- 材料类型:碳钢、不锈钢、铝合金还是黄铜?
- 常规厚度区间:不是极限厚度,而是80%订单的厚度范围
- 切割质量要求:是否需要镜面切割、无挂渣、小锥度?
二、激光器与切割头的匹配逻辑
光纤激光器的光束质量(BPP值)直接决定聚焦光斑直径。BPP越低,聚焦后能量密度越高,切割能力越强。目前主流国产激光器BPP可做到0.35-0.5mm·mrad,进口品牌约0.3-0.4mm·mrad,差距在薄板高速切割时更明显。
切割头的选择同样关键。自动调焦切割头能根据材料厚度实时调整焦点位置,减少人工干预。对于多品种、小批量的湖北加工企业,建议优先配置自动调焦+随动系统,虽然初期投入增加约15%,但换型时间可缩短60%以上。
容易被忽视的辅助系统
很多企业把预算集中在激光器和切割头上,却忽略了空压机、冷水机、除尘系统。氮气切割时,气体纯度需达到99.99%以上,否则切口发黄、挂渣。冷水机温控精度建议±0.5℃,水温波动过大会导致激光器功率衰减和镜片结露。
三、常见选型问题与应对
问题一:功率虚标。部分厂家用峰值功率替代额定功率标注。建议要求供应商提供激光器出厂检测报告,核实额定输出功率。
问题二:切割速度与加速度混淆。加速度决定拐角处理能力。加工复杂轮廓件时,加速度低于1.5G的设备在尖角处会出现过烧或圆角。选型时关注X/Y轴联动加速度,而非仅看最大空移速度。
问题三:售后响应半径。激光设备停机损失按小时计算。优先选择在湖北本地有服务网点或备件仓库的供应商,将响应时间控制在4小时以内。
湖北制造企业选配机械设备时,建议带着实际样品到厂家试切,用切割断面质量、尺寸精度和单位小时成本三个指标横向对比。设备不是越贵越好,而是越匹配越值。