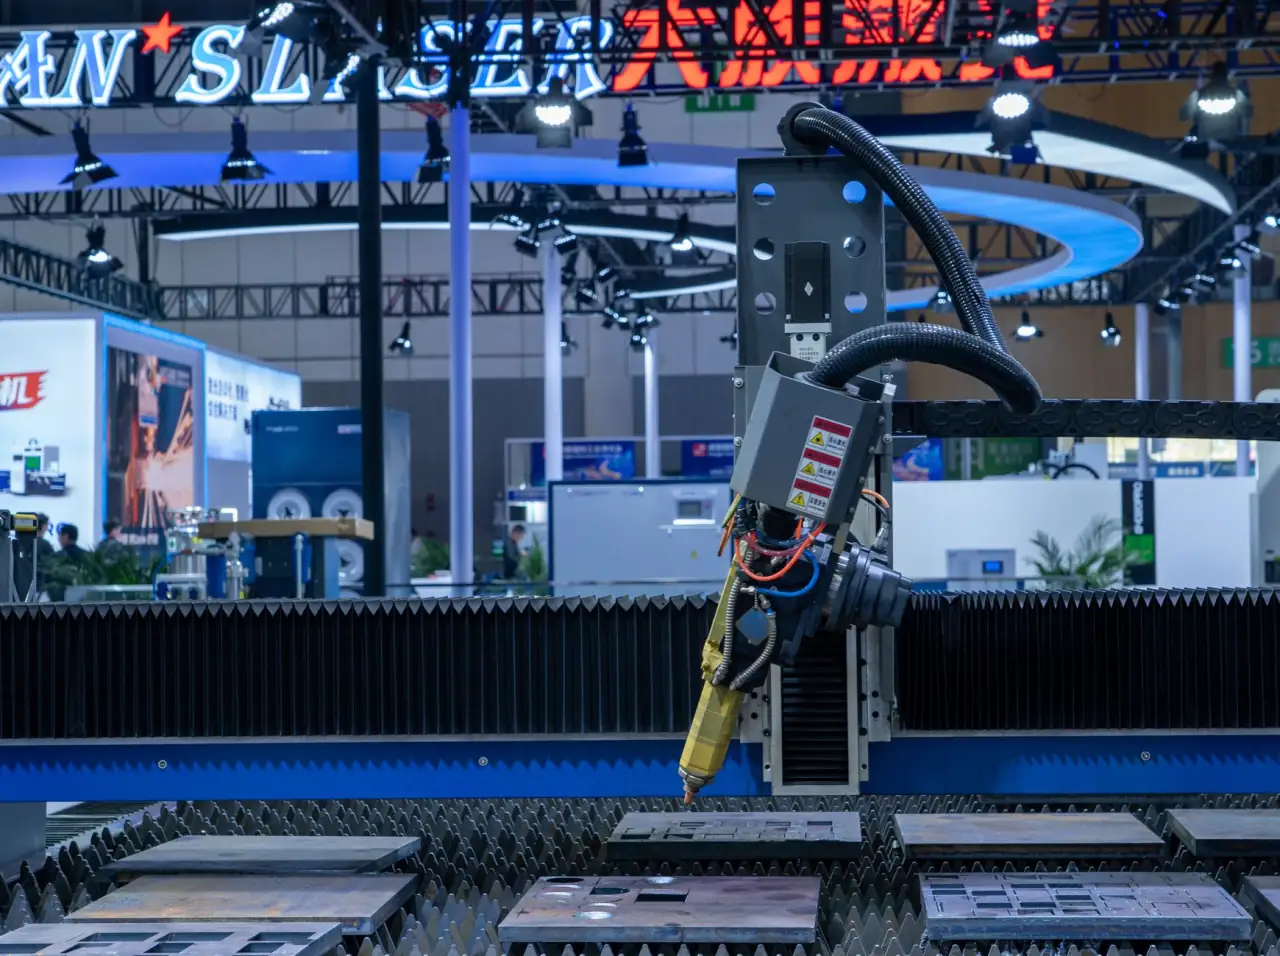
激光切割机在华中金属加工行业的应用现状与效率提升分析
华中地区作为国内金属加工产业的重要集聚区,近年来在激光切割机的应用上呈现出从“替代传统冲剪”向“追求极致效率”转变的趋势。湖北省絮沽亮科技有限公司在服务本地客户的过程中发现,如何选对激光设备、用好工业激光,已成为钣金、汽车零部件、工程机械配套企业降本增效的关键命题。
一、华中金属加工行业的激光切割应用现状
武汉、襄阳、长沙、南昌等地的金属加工企业,过去普遍依赖等离子切割和剪板机下料。随着光纤激光技术的成熟,激光切割机在中薄板领域的切割速度已是等离子切割的3倍以上,切口粗糙度可稳定控制在Ra6.3以内。目前华中地区年采购激光设备超千台,其中3000W-6000W功率段占比约六成,主要服务于碳钢、不锈钢及铝板的批量下料。
值得注意的是,本地企业对外购机械设备的投资逻辑正在变化——不再只看设备单价,而是计算“每米切割成本”和“单位时间产出”。这倒逼设备集成商在工艺匹配和售后响应上做深做透。
二、提升切割效率的四个可执行方向
结合一线调试经验,我们梳理出以下效率提升路径:
- 功率与板厚匹配:碳钢6mm以下用3000W可达到最佳性价比,12mm以上建议6000W-12000W。盲目上高功率反而因切割速度过快导致挂渣。
- 气体与喷嘴选型:氧气切割碳钢时,喷嘴孔径每增大0.5mm,切割速度可提升约8%,但需同步调整焦点位置。不锈钢用氮气高压切割,压力稳定在1.6-2.0MPa时断面质量最优。
- 自动调焦与寻边:配备电容式随动系统的工业激光设备,能减少穿孔时间和板材定位耗时,单张板可节省30-50秒。
- 排版与共边切割:使用智能排版软件,将共边率提高到25%以上,材料利用率可提升5%-8%,激光切割机的空行程时间同步压缩。
三、一个本地案例:从“切得动”到“切得快”
襄阳某钣金厂原有两台4000W激光切割机,加工3mm碳钢时速度仅18m/min,且断面频繁出现黄斑。我们介入后,发现焦点参数被设定为+2mm,且氧气压力偏高。调整焦点至-0.5mm、压力降至0.8MPa后,切割速度提升至26m/min,断面银白无挂渣。仅此一项工艺优化,单台设备日产能从420件提升到610件,激光设备的综合利用率从62%升至81%。
四、趋势与选型建议
华中市场对激光切割机的需求正从“单机采购”转向“柔性产线配套”。带自动上下料、料库和切割单元联动的方案,在年加工量超5000吨的企业中渗透率快速上升。选型时建议优先考察三点:一是设备厂商在本地是否有工艺支持团队;二是切割数据库是否覆盖华中常见的Q235、304、6061等材质;三是机械设备的能耗与维护成本是否透明。
湖北省絮沽亮科技有限公司持续关注华中金属加工行业的设备升级需求,后续将围绕激光焊接、切管机等方向分享更多落地经验。