湖北激光切割机选型指南:功率与精度匹配要点解析
选型前先想清楚:你的板材厚度与工艺需求
在湖北制造业密集的产业带里,很多客户走进我们公司时,第一句话就问“你们最大功率的激光切割机是多少瓦”。这其实是个误区。作为湖北省絮沽亮科技有限公司的技术编辑,我见过太多因为功率选型失误导致成本飙升的案例——比如用6000W切割2mm薄板,不仅速度优势体现不出来,反而因光束质量过剩产生过烧毛刺。
真正专业的选型逻辑,应该从板材厚度范围、切割速度要求、辅助气体成本这三个维度倒推。激光切割机的功率不是越高越好,而是“够用且留有余量”才是最优解。
功率与精度的匹配关系:数据不会骗人
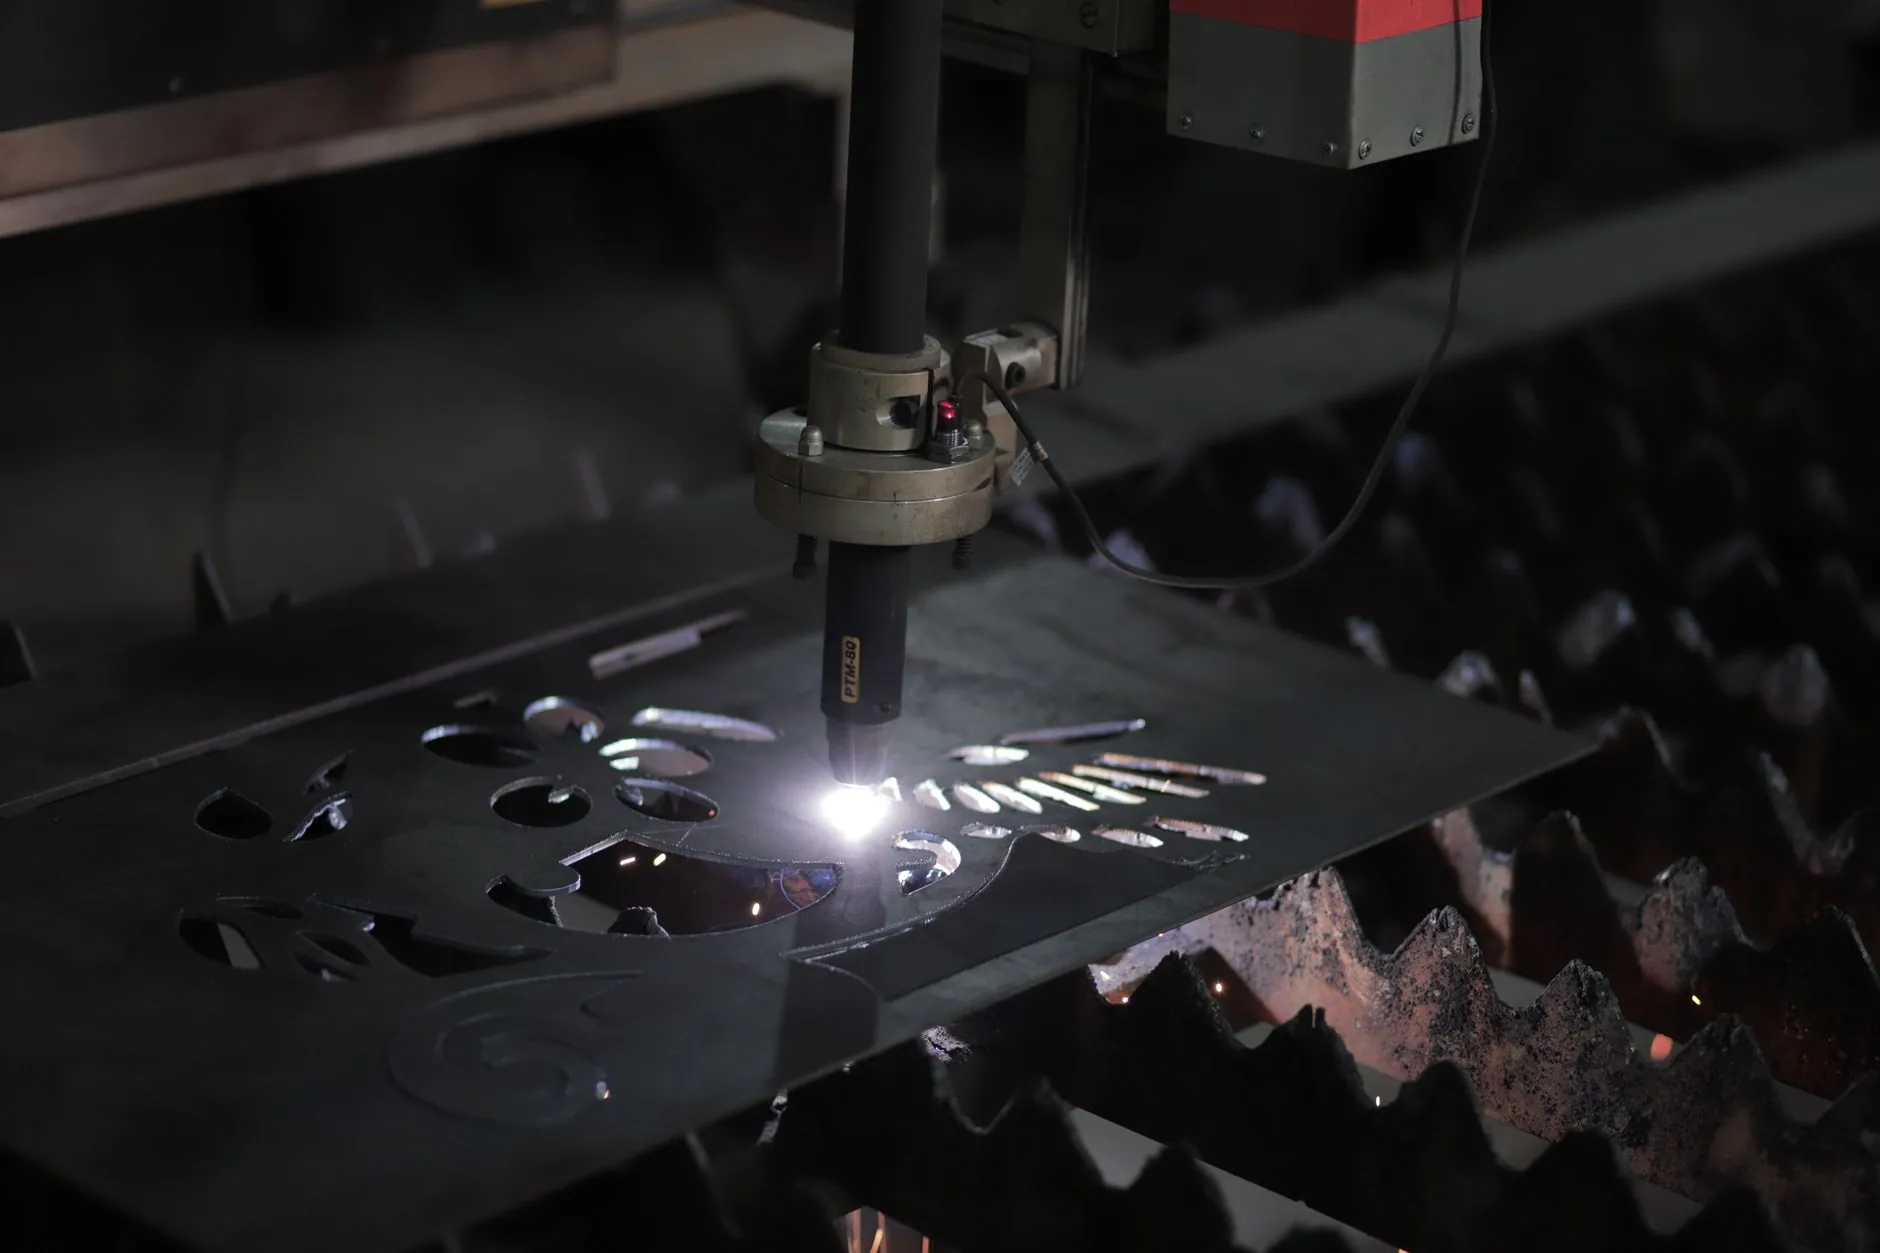
以我们常推荐的工业激光设备为例,3000W光纤激光切割机在切割12mm碳钢时,最佳切割速度约为1.8m/min,切缝宽度控制在0.15mm左右;而如果将功率提升到6000W,同样厚度下速度能到2.6m/min,但切缝会自然扩大到0.22mm——对于精密钣金件而言,这0.07mm的差异可能直接影响后续折弯工序的配合公差。
这里有一个行业共识的参考区间:
- 6mm以下薄板:3000W-4000W足够,精度表现优于大功率设备
- 6mm-16mm中厚板:6000W-8000W是黄金区间,兼顾速度与断面质量
- 20mm以上厚板:12000W起步,但需同步考虑机床刚性和镜片热透镜效应
很多客户忽略的是,功率提升后,切割头的聚焦镜片直径、冷却系统流量都要同步升级,否则激光设备的长期稳定性会打折扣。
三个容易被忽视的匹配细节
功率和精度的匹配,远不止看瓦数这么简单。我建议你在选型时重点核对以下参数:
- 定位精度与重复定位精度:不要只盯着0.01mm的定位精度,重复定位精度才是批量生产中保证一致性的关键,国产优质机械设备通常能做到±0.03mm以内。
- 加速度与切割轨迹补偿:高速切割时,机床惯量会导致拐角过切。好的控制系统会预判轨迹并做动态补偿,这比单纯堆功率更有价值。
- 气体压力联动:切割不锈钢时,氮气压力需随板材厚度线性调整。如果设备不能自动匹配气压曲线,厚板切割质量会断崖式下降。
我们曾帮一家襄阳的农机配件厂做改造,他们原先用4000W切8mm钢板,断面粗糙度总达不到客户要求。后来我们发现是切割气体压力跟不上——换成带压力闭环控制的8000W设备后,问题迎刃而解。这充分说明,激光切割机选型是个系统工程。
常见问题解答:客户最关心什么
问:我偶尔切一下20mm厚板,平时都切5mm,有必要买大功率吗?
答:不建议。大功率设备在薄板切割时反而容易产生热变形,且光路维护成本更高。建议选择4000W设备,厚板委托外协加工,综合成本更低。
问:国产激光器和进口激光器差距还大吗?
答:在核心泵浦源和调制频率上仍有差距,但国产一线品牌在常规切割场景下已能覆盖95%的需求。关键在于看厂家能否提供完整的工艺数据库和现场打样支持。
选型落地的最后一步:现场试切
无论参数表多漂亮,最终都要回到试切环节。记得带上你最典型的三块板材——最厚的、最薄的、最易变形的,让厂家现场切割,检测断面粗糙度、挂渣率和热影响区宽度。湖北省絮沽亮科技有限公司的展厅里常备着十二种不同厚度的碳钢和不锈钢样件,欢迎随时来实测。选激光切割机就像配钥匙,数据匹配了,钥匙才能转得顺滑。