高功率工业激光切割设备在华中金属加工市场的应用分析
华中地区作为中国制造业的重要腹地,汽车零部件、工程机械、钢结构加工产业密集,对金属板材切割的精度与效率要求逐年攀升。然而,不少制造企业在实际生产中仍面临一个棘手矛盾:普通光纤切割机在切割中厚板时热影响区过大,导致后续焊接工序变形率居高不下,而进口高功率设备又存在交付周期长、售后响应慢的痛点。这种“高不成低不就”的尴尬,恰恰是当前华中市场设备升级的核心症结。
行业现状:高功率赛道竞争白热化,但“能用”与“好用”之间仍有鸿沟
从2023年华中机床展的反馈来看,6kW至12kW功率段的激光切割机已成为参展商的主推机型,价格战也打得异常激烈。但低价往往意味着牺牲核心部件品质——部分厂商采用非标切割头或降级版激光器,实际切割断面粗糙度远超行业标准。以12mm碳钢亮面切割为例,优质工业激光设备可将粗糙度稳定控制在Ra1.6以内,而劣质设备可能飙升至Ra3.2以上,后续打磨成本直接吞噬采购省下的费用。
更值得注意的是,华中地区大量中小企业仍在沿用老式等离子或火焰切割工艺,其切割缝宽普遍在3mm以上,材料损耗率惊人。若换算成全年板材消耗量,一台8kW激光切割机每年节省的钢材成本,足以覆盖设备本身30%的购置费用。这组数据,来自我们絮沽亮科技对武汉、长沙、郑州三地共47家钣金厂的实地调研。
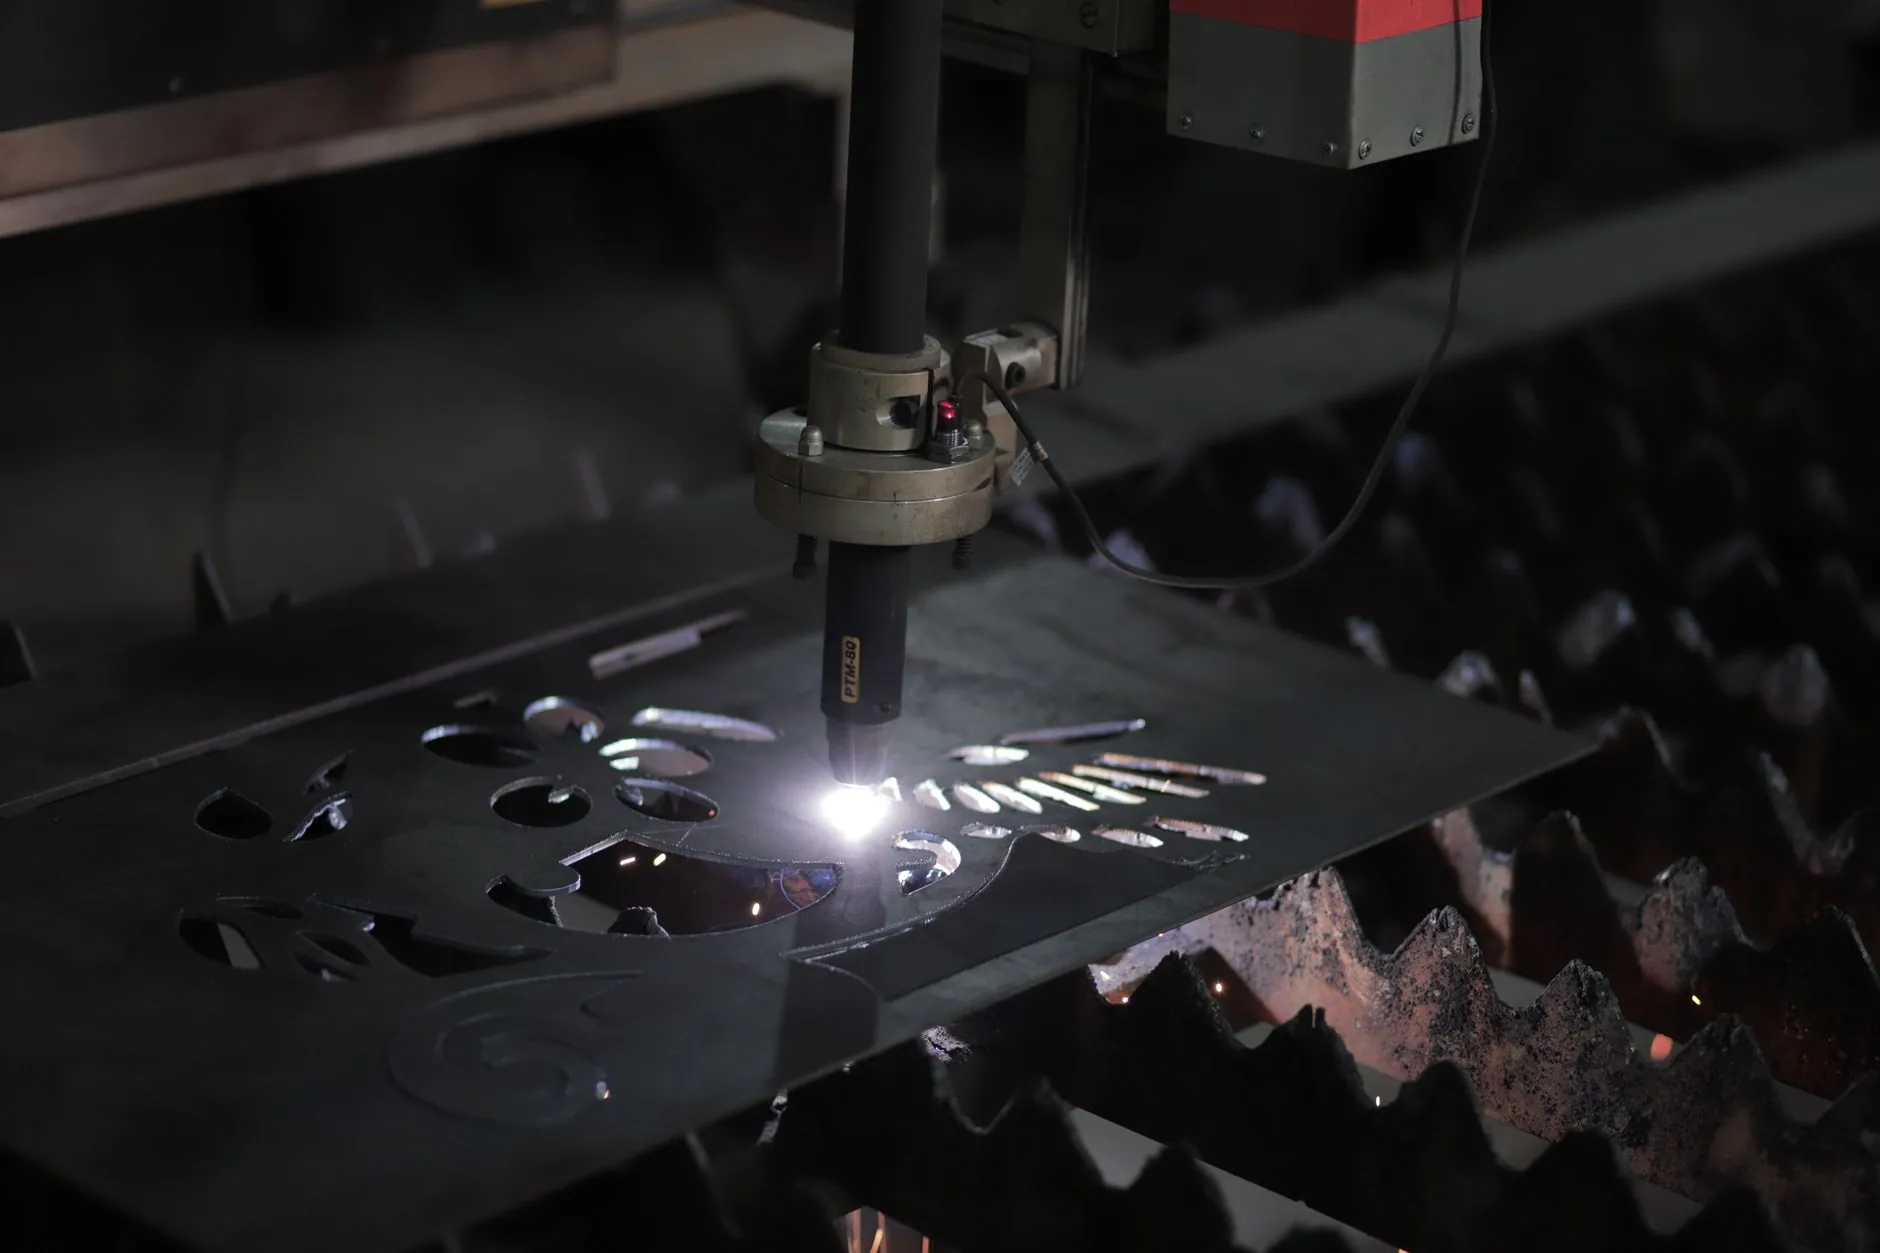
核心技术:高功率设备不是“加大马力”那么简单
真正成熟的工业激光切割机,考验的是三大系统的协同能力。首先是**光路补偿系统**,高功率切割时镜片受热形变会导致焦点漂移,必须有实时闭环反馈将焦点位置波动控制在±0.05mm内;其次是**气体控制逻辑**,切割12mm以上碳钢时,氮气压力需在0.8MPa至1.6MPa之间无级调节,且换气响应时间要小于0.3秒,否则断面会出现明显的条纹缺陷;最后是**床身刚性设计**,采用整体焊接并经过两次时效处理的铸件结构,才能保证在高速切割过程中,机床振动幅度不超过0.02mm。
- 切割头:优先选择带自动调焦功能的万瓦级专用头,而非普通中功率头改装。
- 激光器:确认是否采用单模块连续输出技术,这直接影响切割面的纹路均匀性。
- 控制系统:需要支持飞行光路补偿算法,尤其是大幅面加工时,不同位置的切割质量必须保持一致。
选型指南:别只盯着功率数字,关注“有效切割速度”
很多客户咨询时开口就问“8kW能切多厚”,这其实是个误区。在真实生产场景中,更关键的指标是**指定厚度下的稳定批量切割速度**。例如,采用6kW激光设备切割10mm不锈钢,若批量速度能达到每分钟3.2米以上,且连续切割两小时无功率衰减,这才算合格。我们絮沽亮科技的技术团队在客户现场试切时,会额外要求记录切割头镜片温度变化曲线,温差超过8℃的设备直接淘汰——这往往意味着光路设计存在缺陷。
另外,华中地区夏季高温高湿,部分车间无恒温环境,这要求激光设备具备极强的环境适应性。选购时务必确认冷却系统是否采用双温双控设计,即激光器和切割头分别独立温控,否则夏季故障率可能上升40%以上。这一点,比任何炫酷的演示视频都更实在。
应用前景:从“替代传统工艺”到“重塑生产流程”
放眼未来三年,华中市场对高功率工业激光的需求将呈现两个明显的分化趋势。一方面,新能源商用车车架、储能柜体等厚板结构件加工,会加速向12kW及以上功率段迁移,预计2025年该区域万瓦级设备年出货量将突破800台;另一方面,中小型配套厂更倾向于采购具备自动换料、余料管理功能的智能化机械设备,通过一台设备串联上下料、分拣、码垛环节,从而把人工成本压缩至原来的三分之一。
作为深耕华中市场的本地服务商,湖北省絮沽亮科技有限公司始终认为,激光切割机只是起点,真正的价值在于帮客户算清“每小时综合加工成本”这笔账。我们提供的不仅是设备,更是从工艺参数包调试到售后24小时响应的全套支持。在洪山、江夏、株洲等产业聚集区,已有超过60家制造企业通过我们的工业激光解决方案,将板材利用率提升了12%以上,设备综合效率(OEE)稳定在85%上下。这组数据,或许能为仍在观望的你提供一些决策参考。