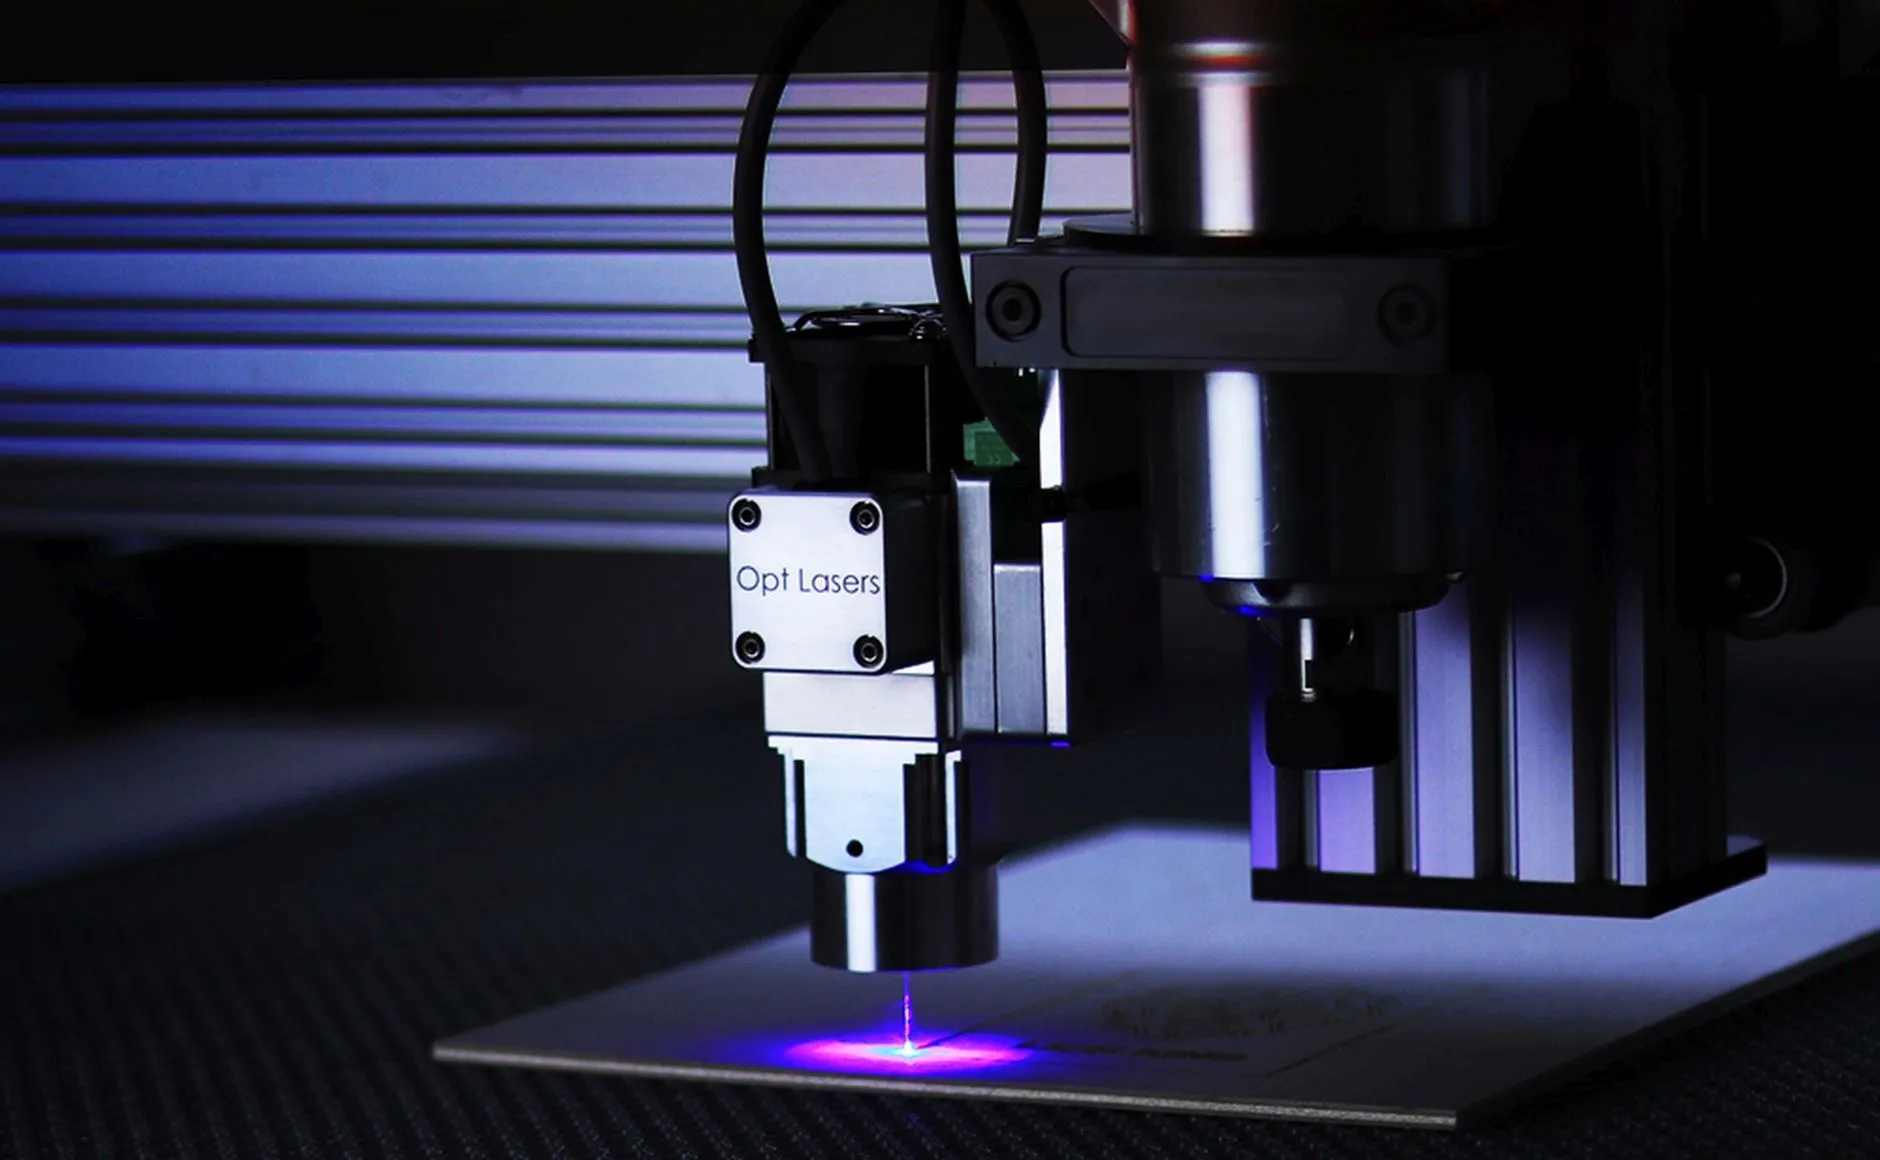
湖北激光切割机加工精度提升的关键技术要点解析
近年来,湖北及周边制造业对钣金加工精度的要求水涨船高。尤其在新能源汽车、医疗器械和精密机柜领域,0.05mm的偏差就可能导致整套装配失效。作为工业激光加工的核心载体,激光切割机的精度表现早已不只是设备参数表上的数字,而是直接决定企业订单去留的硬指标。然而很多用户发现,同样标称定位精度0.03mm的设备,实际切割效果却天差地别——问题往往不在机床本身,而在于对精度控制链条的理解深度。
一、精度衰减的隐性根源:从光路到床身的系统性误差
不少操作人员遇到切缝变宽、断面粗糙时,第一反应是更换喷嘴或调整功率。但根据我们对华中地区数十家用户的走访,激光设备的精度漂移更多源于三个被忽视的环节:光路补偿缺失(镜片热透镜效应导致焦点位移)、龙门结构振动(加减速阶段惯性过冲)以及气体压力波动(辅助气体对熔融金属的吹除效率不均)。举个例子,一台6kW的工业激光切割机连续工作两小时后,铜镜温度每升高10℃,焦点位置会偏移约0.02mm——这个量级足以让精密孔位加工报废。
更隐蔽的是,很多企业做精度验收时只测X/Y轴单向定位精度,忽略了对角线和圆弧插补精度。实际切割复杂轮廓时,双轴联动误差会被放大1.5到2倍。我们曾遇到过一家做不锈钢筛板的客户,圆孔椭圆度超标0.03mm,排查到最后发现是丝杠预紧力不均造成反向间隙。
二、突破精度瓶颈的四个关键技术手段
要系统性提升激光切割机的加工精度,单纯更换高价位配件并不明智。结合我们湖北省絮沽亮科技有限公司在产线调试中的经验,以下四项措施具备极强的落地性:
- 动态焦点补偿算法:通过实时监测切割头温度与加速度数据,预测焦点漂移量并提前调整Z轴位置,可将热漂移影响降低60%以上。
- 床身刚性优化与阻尼处理:采用矿物铸件填充或增加加强筋布局,配合橡胶-金属复合减振垫,能将高频振动幅值从12μm降至6μm左右。
- 气压闭环控制模块:在气路中加装高响应比例阀,根据板材厚度和切割速度自动匹配气压曲线,避免薄板过吹和厚板熔渣残留。
- 切割头倾角补偿:针对锥形喷嘴的微小磨损,利用激光位移传感器测量实际出光角度,在程序里自动叠加倾角修正量。
这里要特别强调,上述手段并非孤立运作。比如动态焦点补偿需要和伺服驱动器的前馈参数匹配,否则会出现过冲甚至震荡。这也是为什么我们一直建议用户选择工业激光整机方案时,优先考察厂商对核心控制算法的调校能力,而非只看发生器品牌。
三、落地实践中的关键细节与参数参考
在车间实际应用中,精度提升往往藏在细节里。以我们服务过的一家武汉光通信器件企业为例,他们用3kW激光切割机加工0.8mm铝合金薄板,原本毛刺率高达8%。我们没有更换任何硬件,只做了三处调整:将切割辅助气体从氮气换成干燥压缩空气(压力从1.2MPa降至0.8MPa)、把切割头聚焦镜片更换为短焦型(焦距从127mm改为101.6mm)、修改了拐角处的降速策略(加速度从0.8g降至0.5g)。最终毛刺率降到0.7%以下,单件节拍反而提升了11%。
另外建议现场工程师建立精度日志制度。每天开机后先用标准试切件(推荐2mm不锈钢,直径20mm圆孔)进行快速检测,记录圆度、位置度、切缝宽度三个数据。当这三项指标出现连续三日单调递增趋势时,即便仍在合格范围内,也应提前安排光路检查或镜片清洁——这种预防性维护比事后停机调试划算得多。
四、从设备到工艺:精度管理的边界延伸
必须承认,机械设备的精度极限终究受物理规律约束。当把激光切割机的各项补偿做到极致后,剩下的变量就是板材批次差异和热应力变形。这时候,工艺数据库的积累就变得至关重要。我们建议用户针对常用材料牌号和厚度,建立各自的切割参数矩阵,包括焦点位置、脉冲频率、占空比、气压值等至少12个参数组合。这听起来繁琐,但一旦建立起来,新员工也能稳定复制老师傅的加工质量。
从行业趋势看,未来激光切割机的精度竞争将不再是单一轴的重复定位精度数值,而是多物理场耦合下的动态精度一致性。湖北省絮沽亮科技有限公司在服务客户过程中发现,那些愿意在工艺细节上较真的企业,往往比单纯追求高功率设备的同行获得更稳定的良品率。精度不是买来的,而是通过系统化管理逼出来的——这句话在激光加工领域永远适用。