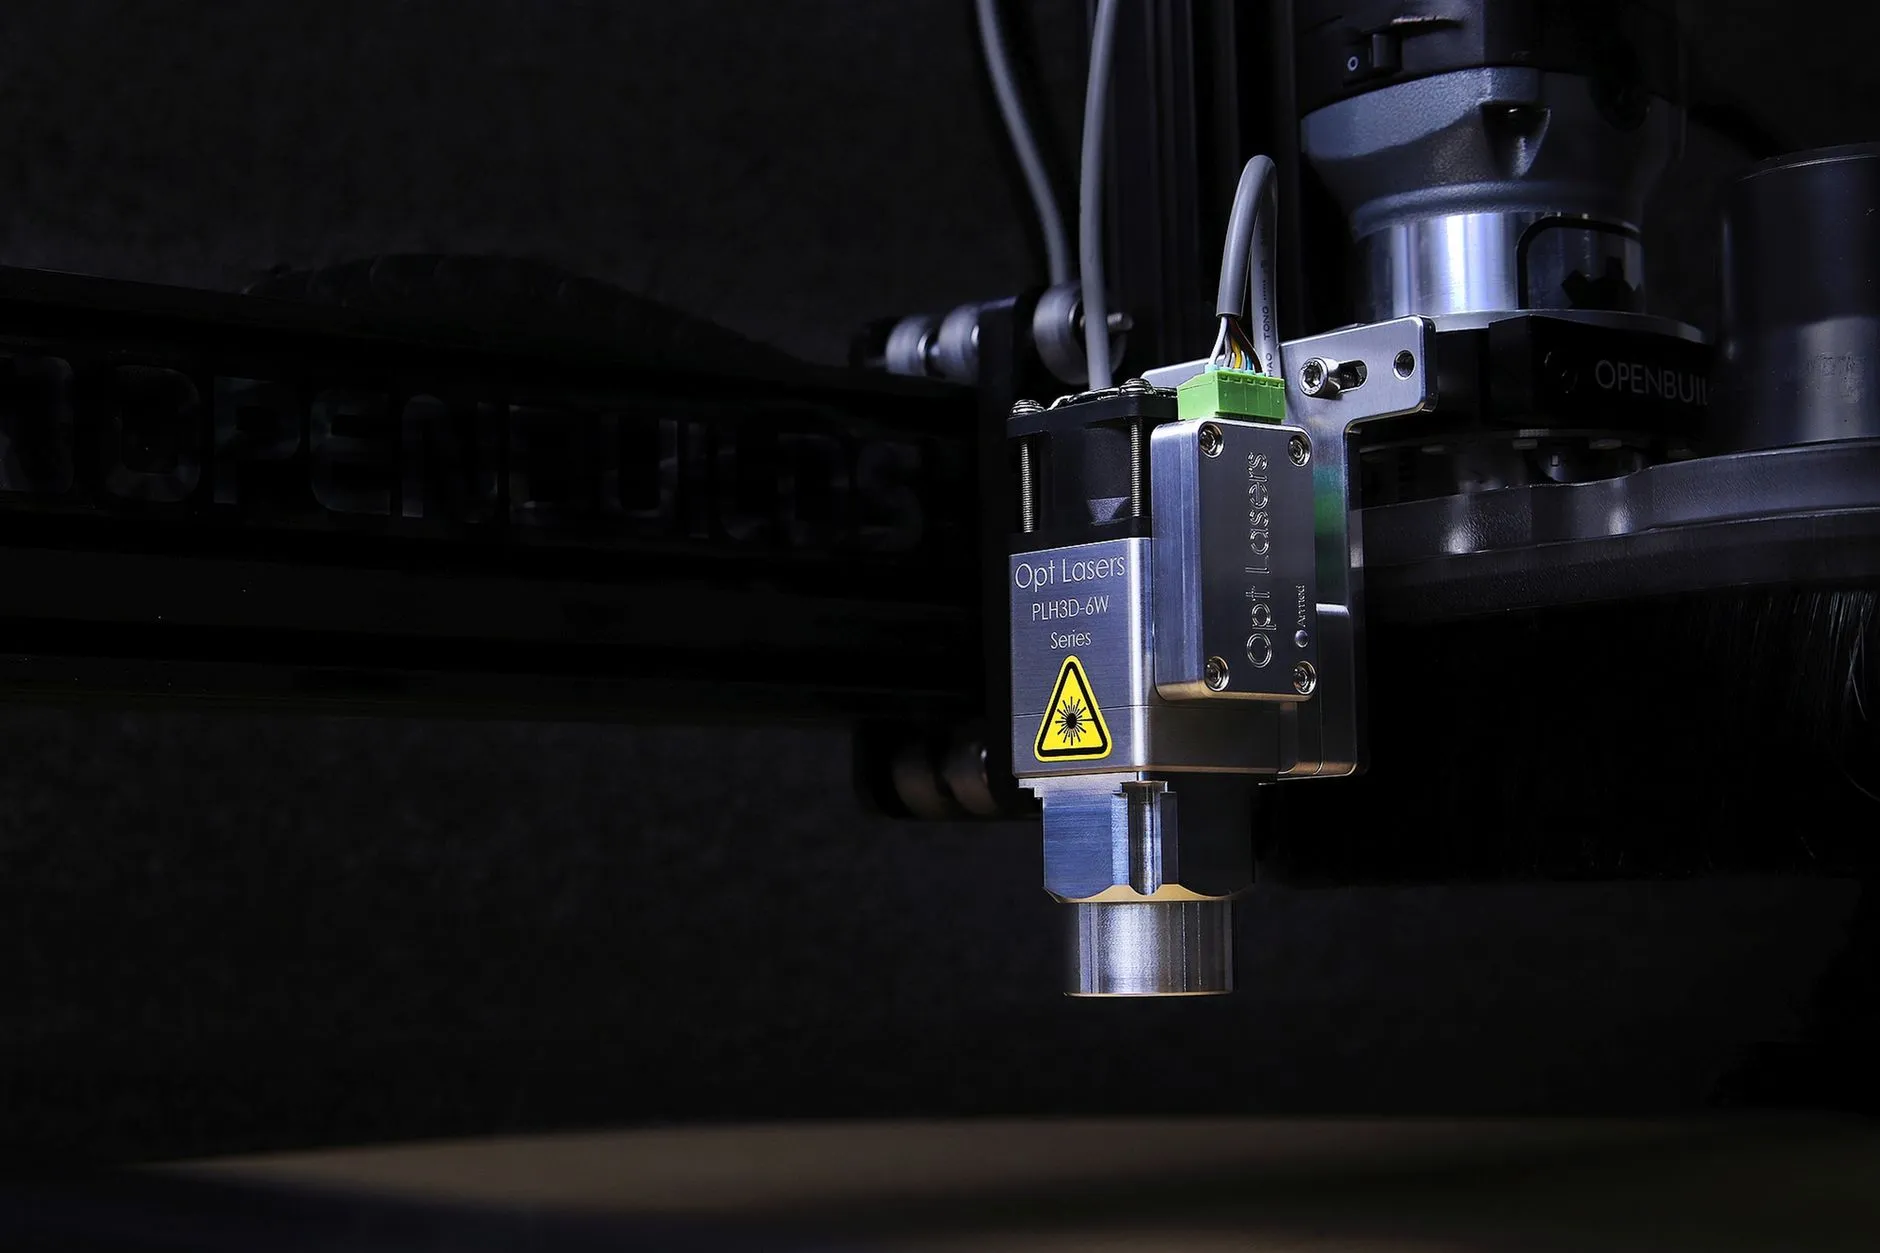
湖北激光切割机设备选型对比:功率与精度参数解析
选型难题:为什么同功率设备价格差三倍?
很多客户走进我们的展厅,第一句话就是“我要一台3000W的激光切割机”。但当我们追问切割板材类型、批量大小、精度要求时,往往得到的回答是“差不多就行”。这正是行业内最常见的选型误区——功率不是唯一指标,精度与光束质量的组合才决定设备真实价值。作为一家专注工业激光领域十余年的技术服务商,湖北省絮沽亮科技有限公司每年要为上百家制造企业提供激光设备选型方案,今天我们就从功率与精度的辩证关系说起。
{pic: laser cutting machine industrial workshop}行业现状:功率内卷与精度缺失
2024年国内激光切割机市场,6000W已成标配,12000W以上机型在钣金加工领域迅速普及。但一个尴尬的事实是:许多号称“高功率”的机械设备,其切割断面粗糙度达到Ra12.5以上,热影响区宽度超标,完全无法满足精密零件加工需求。这背后是部分厂商为压低成本,采用劣质光学镜片和简易床身结构,导致光束模式劣化——功率上去了,精度却停留在三年前的水平。
真正有经验的采购方会同时关注两个参数:光束质量(BPP值)和定位精度(±0.03mm级别)。以我们代理的某德国品牌激光切割机为例,同样6000W功率,其BPP值控制在1.6mm·mrad以内,配合碳纤维横梁和磁悬浮驱动,实际切割2mm不锈钢时,锥度可控制在0.02mm以内,这是普通滚珠丝杠机型无法企及的。
核心参数拆解:看懂这三个数字就够了
选型时请务必向供应商索要以下数据,并对比实测效果:
- BPP光束参数积:数值越小,聚焦光斑越细,切割缝隙越窄。≤2.0为优秀,≥3.5则不建议用于精密钣金。
- 最大空移速度与加速度:反映机床动态响应,直接影响薄板小孔切割效率,建议≥120m/min和≥1.5G。
- Z轴随动精度:在切割厚板(10mm以上)时,焦点位置漂移<0.1mm才可保证断面一致性。
另外,不要忽视辅助气体控制系统和喷嘴设计。我们实测过,同一台激光设备,采用双层绝热喷嘴比普通单层喷嘴在切割8mm碳钢时,速度提升18%,且挂渣量减少40%。这些细节参数往往被宣传册忽略,却是实际生产中成本差异的关键所在。
选型指南:按加工场景匹配,而非盲目追高
根据我们服务过的300余家客户案例,给出以下参考路径:
- 薄板高速切割(≤3mm不锈钢/碳钢):优先选3000-6000W,重点对比加速度和随动系统,不必追求万瓦级。
- 中厚板批量加工(6-20mm):建议6000-12000W,必须验证BPP值及切割气体压力响应速度。
- 高反材料(铝、铜、金):需配备防反射光学组件和环形光束技术,功率反而次要。
需要提醒的是,激光切割机的长期稳定性比峰值性能更重要。请要求供应商提供床身退火时效处理记录、导轨平行度检测报告,并实地考察其数控系统是否具备自适应焦点补偿功能。机械设备的价值在于持续产出合格品,而非展会上的演示效果。
{pic: metal sheet laser cutting closeup}应用前景:从单一切割到柔性制造单元
当前工业激光技术正快速与自动化产线融合。我们去年交付的一套激光设备+料库+分拣机器人方案,帮助武汉一家汽车零部件厂将换型时间从45分钟压缩至6分钟。未来三年,带自动寻边、厚度在线检测、切割参数自学习的智能激光切割机将成为主流。湖北省絮沽亮科技有限公司将持续跟踪这些技术演进,为客户提供从单机选型到整线集成的全周期服务。如果您正在纠结于具体参数匹配,欢迎携带样件来我们武汉演示中心进行实际切割测试。