湖北工业激光切割设备选型要点与产线适配分析
湖北制造业的转型升级,让工业激光切割设备从“可选工具”变成了“产线刚需”。但不少企业在选型时容易陷入两个极端:要么只看功率参数,要么盲目追求进口品牌。作为深耕这一领域的机械设备供应商,湖北省絮沽亮科技有限公司结合近年服务华中地区客户的实战经验,从产线适配角度聊聊选型的关键逻辑。
一、功率与光源:别被“瓦数”带偏节奏
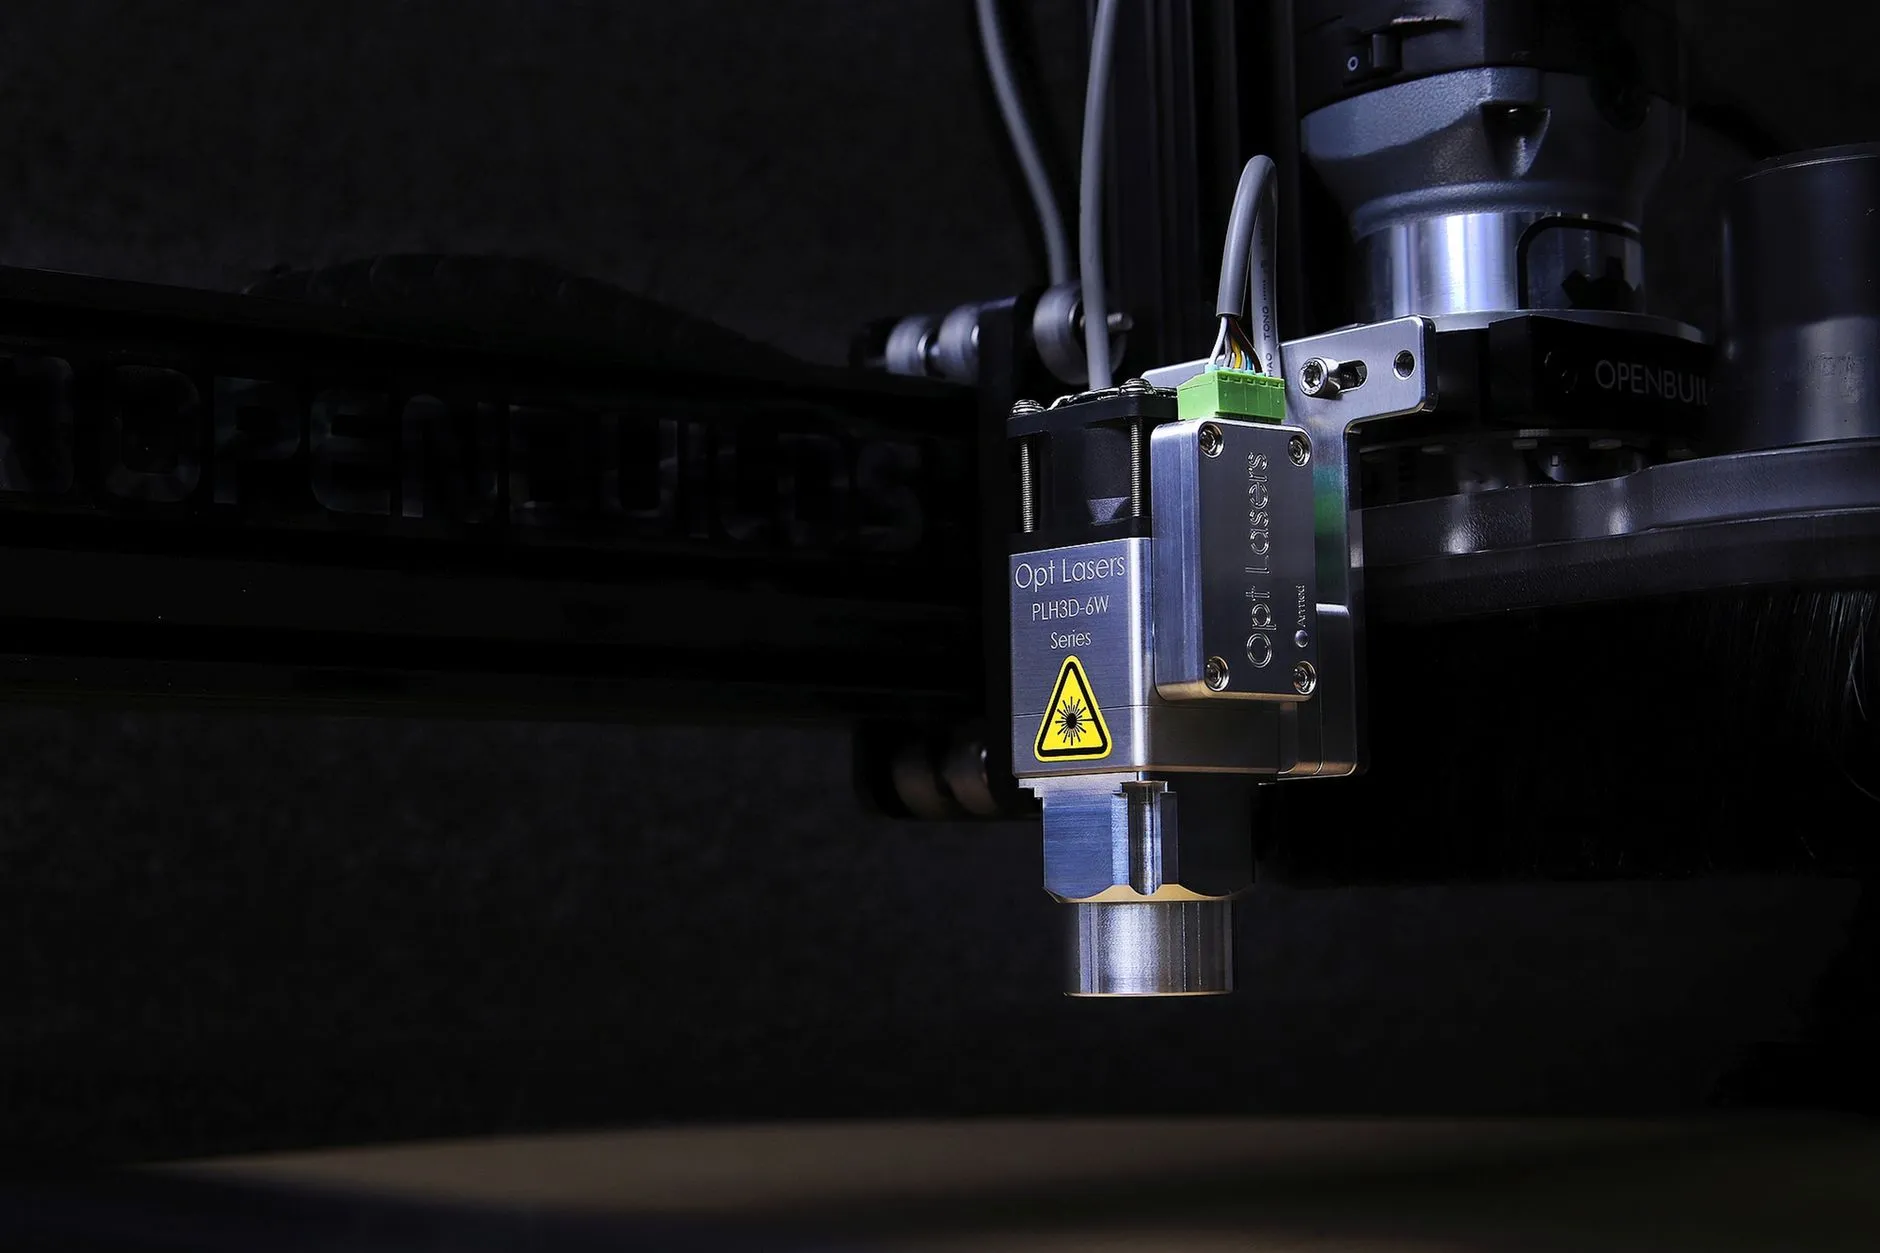
很多客户开口就问“一万瓦还是两万瓦”,这其实是个误区。切割厚度和速度确实与功率正相关,但真正决定效率的是**光束质量(BPP值)**和**切割辅助气体配比**。以6kW激光切割机为例,在12mm碳钢空气切割场景下,优质光源的断面粗糙度能控制在Ra12.5以内,而劣质光源可能直接出现挂渣。
湖北地区钣金加工企业多为中小批量、多品种模式,建议优先考虑**可变光斑直径的工业激光器**,这样在薄板高速切割和厚板稳定切割之间能灵活切换,一台设备顶两台用。
二、床身结构与精度保持性
床身是激光设备的“地基”,但恰恰是容易被忽略的部分。焊接床身必须经过**二次退火处理**,否则运行半年后热变形会导致切割精度漂移超过±0.05mm。另外,导轨防护方式很关键——湖北气候湿度大,粉尘夹杂水汽容易侵蚀直线导轨,建议选用全封闭式防护罩,搭配自动润滑系统。
- 加速度:高动态性能机型可达2.0G以上,适合薄板密集孔位加工
- 定位精度:±0.03mm/1000mm是基础门槛,精密加工需±0.02mm
- 交换台形式:上下料时间直接影响OEE,建议选择平行交换或旋转交换
三、产线适配:从单机到智能排产的衔接
如果只是替换旧设备,关注单机性能就够了。但如果要对接MES系统或自动化料库,那么控制系统的开放性就变得至关重要。我们遇到过不少案例,客户买的机械设备性能不错,却因为无法与车间现有ERP打通,数据孤岛导致上料等待时间反而增加了15%。
选型时务必确认**数控系统是否支持OPC UA协议**,并预留I/O接口数量。另外,切割头的碰撞保护传感器灵敏度要可调,这在多品种切换时能大幅减少误报警停机。
- 明确未来3年最大加工板材尺寸,避免二次扩产时更换床身
- 测试同批次材料的切割一致性,别只看首件效果
- 要求供应商提供湖北本地化服务响应时间(建议不超过4小时)
常见问题:为什么同样的激光切割机,别人效率高30%?
问题往往出在**工艺数据库的本地化适配**上。不同钢厂、不同批次的板材,其表面氧化层和合金成分波动会影响切割参数。成熟的供应商会针对武汉、鄂州、襄阳等地的常用板材品牌建立专属切割参数库,而不是套用出厂默认值。购买时一定要问清楚:能否提供现场工艺调试服务?参数库是否免费更新?
回到选型本身,建议湖北企业做个简单的投资回报测算:按每天两班20小时运行,设备综合效率85%来算,一台性能匹配的激光切割机通常能在18-24个月内收回成本。如果超过这个周期,说明选型偏保守了。
工业激光设备采购不是一锤子买卖,它关乎未来五年产线的柔性扩展能力。与其纠结于某个参数的高低,不如从实际工件图谱出发,让供应商提供打样验证。湖北省絮沽亮科技一直倡导“先试切,再签约”的流程,毕竟切出来的断面质量,比任何宣传册都更具说服力。