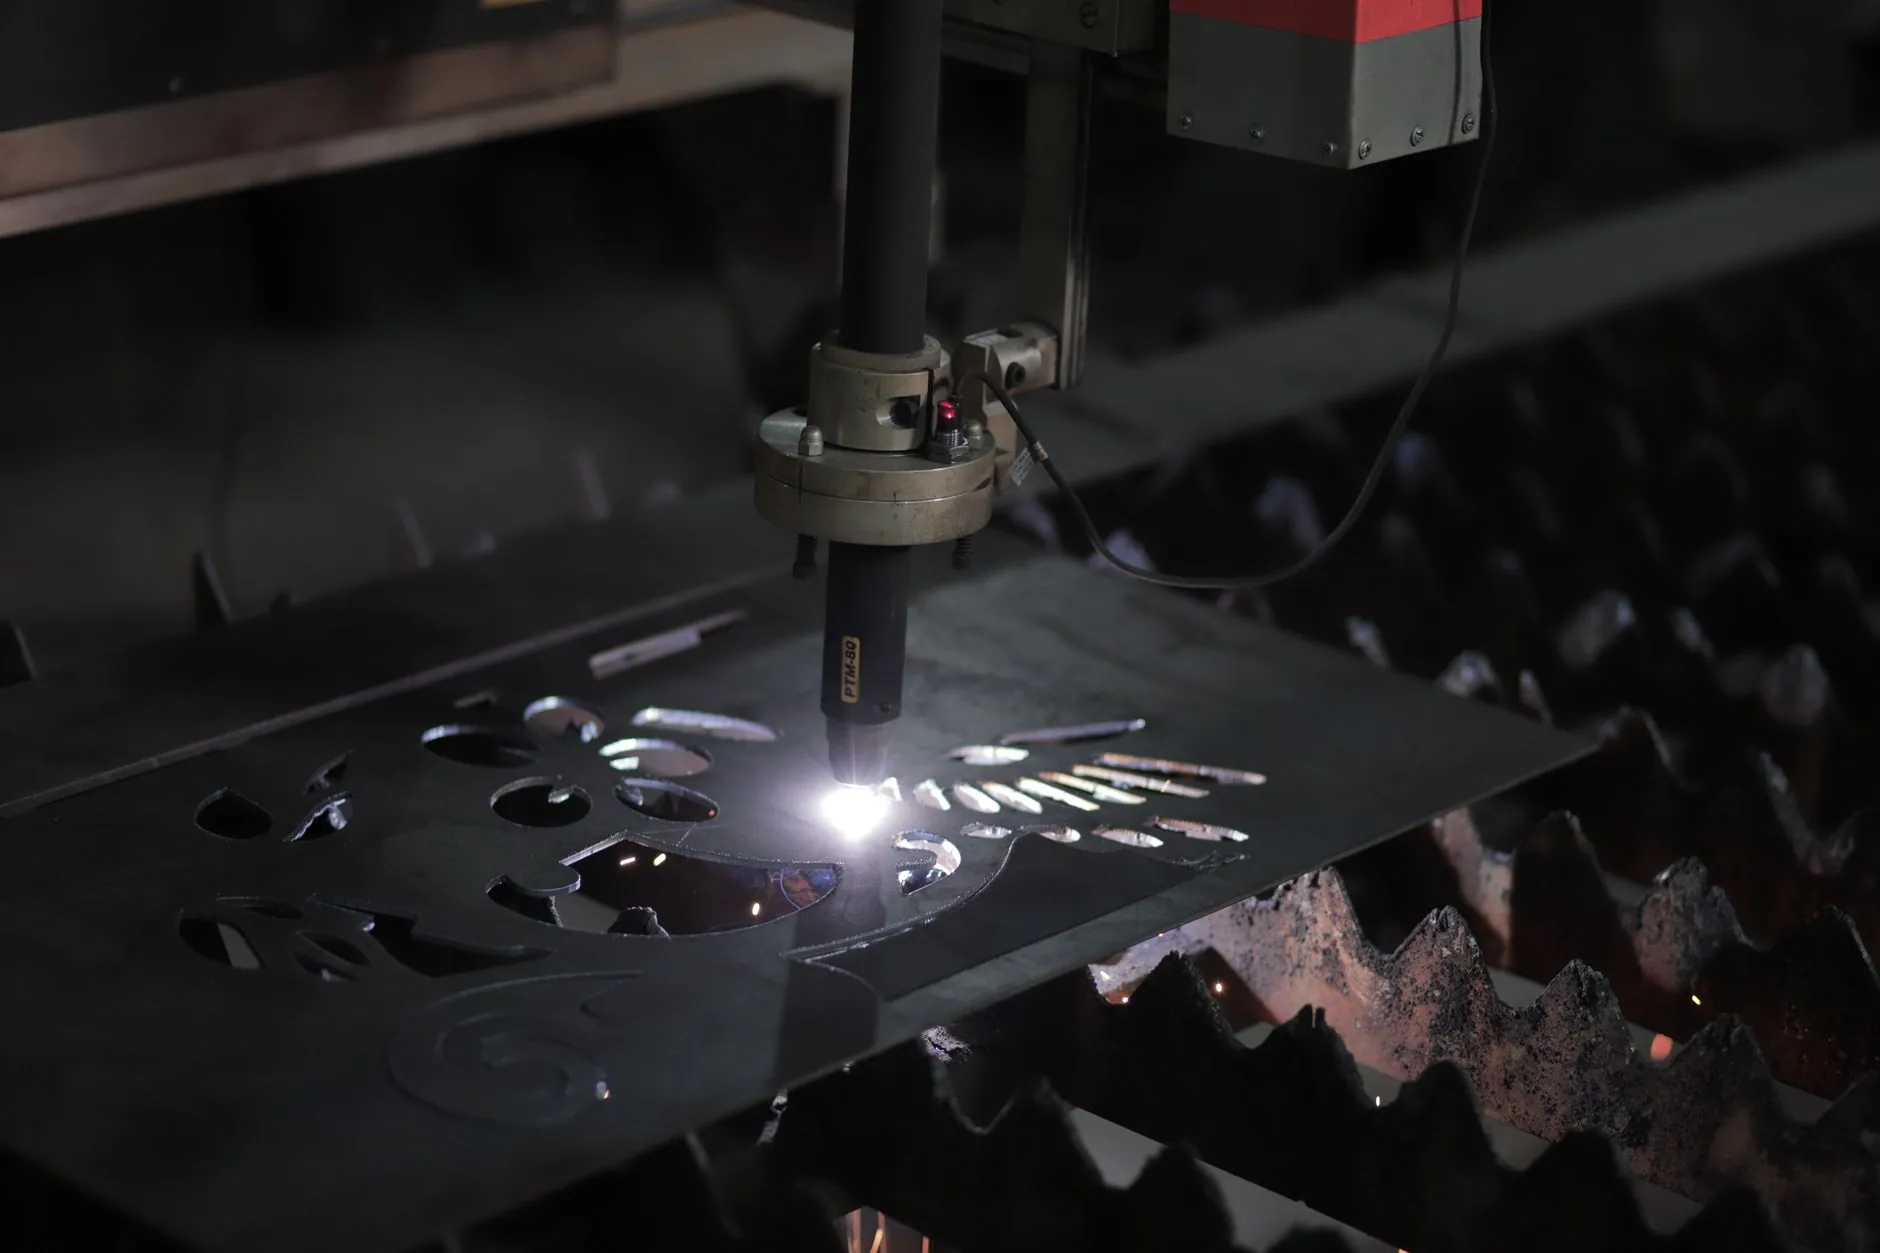
工业激光打标机在华中制造业中的精度管控要点解析
华中地区的制造业版图上,机械加工、汽车零部件与钣金制造企业密集,对**工业激光**加工设备的依赖度逐年攀升。然而,不少工厂在引入**激光切割机**或打标设备后,发现标刻精度与实验室样件存在明显差距——这并非设备性能不济,而是现场管控环节出现了系统性疏漏。
精度漂移:被忽视的三大隐性变量
在车间实地走访中,我们观察到最典型的精度问题并非来自光路系统,而是集中在三个层面:**焦点位置的热漂移**、**工装治具的重复定位误差**,以及**环境振动对振镜扫描的干扰**。以常见的1064nm光纤**激光设备**为例,连续运行四小时后,聚焦镜组因吸收杂散光产生热膨胀,焦点偏移量可达0.15mm——这个数值在深雕工艺中足以造成明显的深度不均。
焦点补偿与动态调校策略
针对上述漂移,我们的现场调试经验是建立“三段式”管控流程:开机首件校验、每两小时抽检、换班前终检。具体操作上,采用**激光设备**自带的同轴红光预览功能,在标准试块上刻划十字线,用二次元影像仪测量线宽与深度。若偏差超过设定公差的15%,立即触发自动焦点补偿程序——现代**工业激光**系统普遍支持Z轴随动修正,关键在于操作员是否养成了定期激活该功能的习惯。
另一项容易被忽略的要点是**机械设备**的刚性连接。振镜电机与安装基座之间的紧固扭矩若衰减,在高速扫描时会引发微米级的共振,表现为字符边缘出现毛刺。建议每月检查一次所有光学支架的锁紧状态,并使用扭矩扳手按厂家标定值复紧。
工艺参数与工件材质的匹配逻辑
- 铝合金阳极氧化层:宜采用20-30kHz高频脉冲,低平均功率,避免热积累导致氧化膜崩裂;
- 不锈钢拉丝面:应切换为单次高能量密度输出,脉宽控制在100ns以内,确保黑度一致性;
- 镀锌板薄壁件:需将扫描速度提升至8000mm/s以上,同时降低重叠率,防止锌层气化飞溅。
这些参数组合并非固定公式,而是需要依据实际**激光切割机**或打标机的光斑模式(高斯/平顶)进行微调。我们曾协助一家襄阳的汽车管路厂,将打标速度从6000mm/s优化至7500mm/s,并配合离焦量-1.2mm,使二维码的扫描评级从C级提升至A级,废品率下降1.8%。
车间环境与耗材管理的实操要点
精度管控的最后一公里往往在设备之外。建议在振镜扫描头周围加装气帘,流量控制在15-20L/min,可减少粉尘在保护镜片上的沉积速率。同时,冷却水温度波动需稳定在±1℃内,否则会引起激光器输出功率的周期性起伏,直接反映为标刻深度的不均匀。对于保护镜片,不要等到发黑才更换——当透过率下降至92%以下时,就应主动更换,这个数据可通过能量计每周测量获得。
华中地区夏季湿度较高,光学镜片表面容易结露。若车间不具备恒温恒湿条件,建议在开机关机时执行“预热-除湿”流程,即先以20%功率出光10分钟,再转入正常工作,能显著减少镜片镀膜的早期劣化。另外,定期校准振镜的线性度也至关重要,建议周期不超过六个月,或每完成50万次标刻作业后进行一次。
回到本质,**激光设备**的精度是设计出来的,但更是管出来的。从焦点补偿到参数适配,再到环境治理,每一环的偏差累积都会在最终产品上暴露无遗。对于华中地区正在推进产线自动化的企业而言,建立一套可量化、可追溯的精度巡检制度,其价值不亚于更换一台更高端的**激光切割机**。机械设备只有被科学地使用与维护,才能持续兑现其标称性能,这也是我们多年来服务区域内制造客户最深切的体会。