湖北絮沽亮激光切割机各型号参数对比与选型分析
在金属加工行业摸爬滚打这些年,我见过太多用户在选购激光切割机时,被五花八门的参数表绕得头晕眼花。功率、幅面、加速度、定位精度……每一项数字背后都对应着真实的加工场景和成本差异。今天不绕弯子,直接以湖北省絮沽亮科技有限公司在售的四款主力机型为样本,把参数掰开揉碎讲清楚,帮你找到最对路的那台激光切割机。
一、四款主力机型核心参数横向对比
絮沽亮科技目前覆盖从入门级到高端的完整激光设备产品线,我们挑出货量最大的四款来拆解:
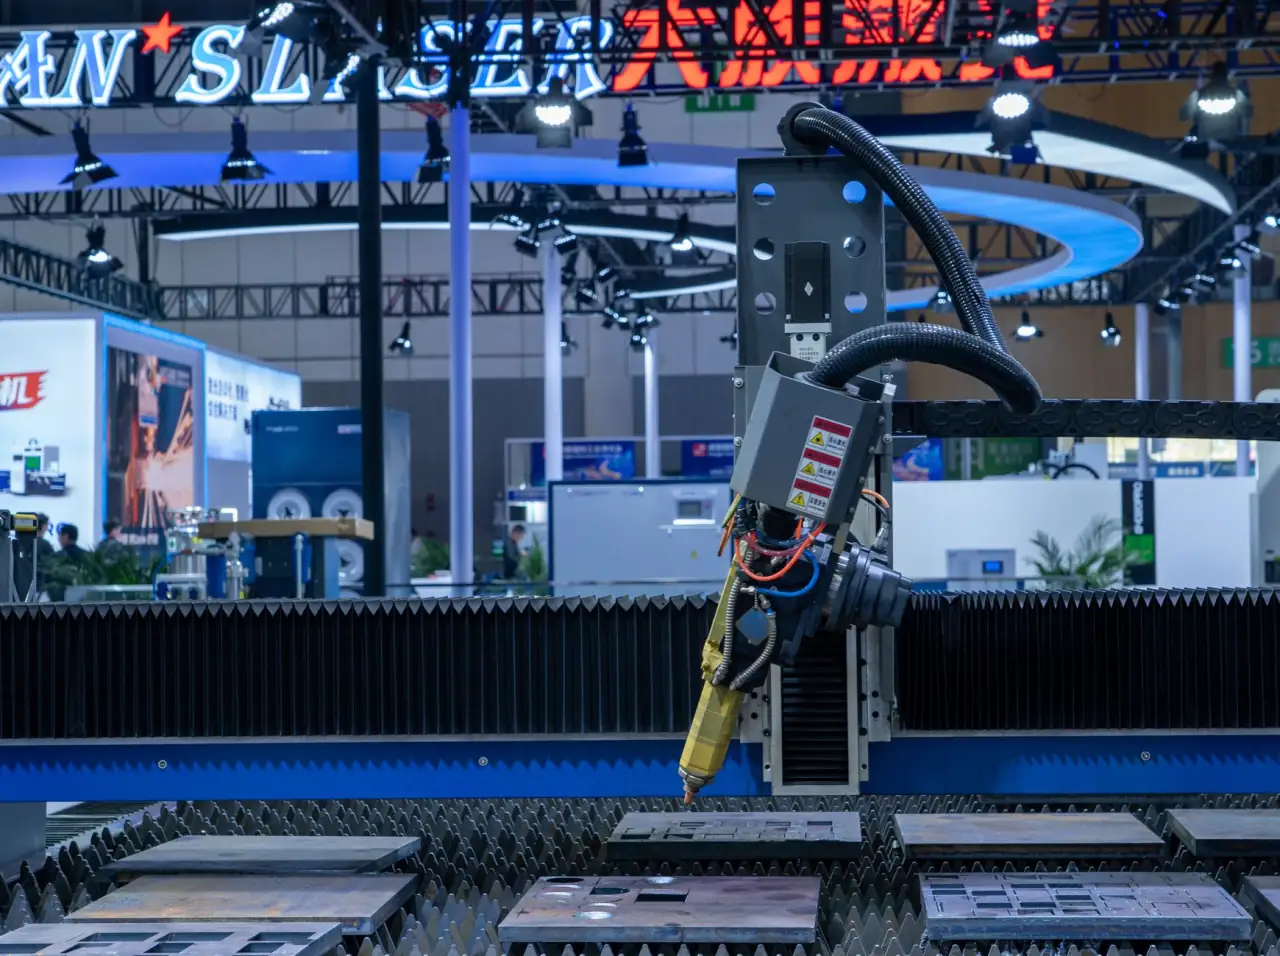
- XGL-3015B(经济型):1500W光纤激光器,幅面3000×1500mm,最大加速度0.8G,定位精度±0.05mm/m,标配交换台。
- XGL-4020M(标准型):3000W激光器,幅面4000×2000mm,加速度1.2G,定位精度±0.03mm/m,支持自动调焦切割头。
- XGL-6025H(高效率型):6000W激光器,幅面6000×2500mm,加速度1.5G,搭载智能防碰撞传感器,标配主动除尘系统。
- XGL-8025P(重型龙门型):12000W激光器,幅面8000×2500mm,加速度1.8G,床身采用整体焊接去应力处理,专为厚板重载设计。
从参数能看出,功率每提升一档,切割厚度上限和速度都会带来质变。但功率绝不是唯一指标,工业激光设备的稳定性、光路设计和床身刚性,往往比纸面数字更影响实际产出。
二、选型逻辑:别盯着单一参数看
很多客户上来就问“一万瓦能切多厚”,这其实是个误区。切割能力取决于激光器功率、辅助气体压力、切割头焦点位置的三方匹配。举个例子,同是6000W设备,切割20mm碳钢,氧气压力调到0.8bar、焦点设在板材上表面1.2mm处,断面粗糙度能控制在Ra12以内;但若参数没调校好,切割速度再快也会出现挂渣。
1. 按板材厚度选功率区间
以碳钢为例,4mm以下薄板用1500W就绰绰有余,6-12mm建议上3000W,12-25mm直接上6000W,25mm以上必须考虑万瓦级。不锈钢切割则要在同等厚度基础上提高一档功率,因为氮气切割对激光能量密度要求更高。
2. 按幅面需求定床身规格
如果你主要加工标准板材(2440×1220mm),3015幅面就够用;但若是做钢结构件或者广告标牌,经常要上4米以上的长料,那4020和6025才是正解。床身大了机床占地面积也大,厂房租金这笔账也得算进去。
3. 关注加速度与切割效率的平衡
加速度越高,空行程时间越短,但电机和减速机的磨损也会加剧。对于薄板大批量加工,1.2G以上的加速度能明显提升日产量;而做厚板切割时,切割速度本身就不快,对加速度反而没那么敏感。
絮沽亮科技有一家做厨具的客户,原来用两台1500W的激光切割机倒班切0.8mm不锈钢板,日产能约1200件。后来换了一台XGL-4020M,单机日产能直接拉到1800件,电耗还降了15%。这就是选型精准带来的直接收益——不是越贵越好,而是匹配工况才值。
三、售后与智能化配套同样关键
参数表之外,真正拉开使用体验差距的是机械设备的软实力。絮沽亮所有机型标配远程诊断模块,遇到报警代码能直接连线厂家工程师远程处理,平均响应时间控制在30分钟内。另外,XGL-6025H以上型号支持MES系统对接,能实时回传稼动率、切割米数等生产数据,这对做精细化管理的中大型工厂来说,价值不可估量。
选型这件事,本质上是用设备性能去对冲生产中的不确定性。功率选小了,后续扩产就得换机,二次投入反而更贵;功率选大了,日常运行成本高出一截,回本周期拉长。我的建议是:如果你当前订单以6-8mm碳钢为主,且未来两年有升级预期,直接上6000W的XGL-6025H,留出冗余;如果只做3mm以下的精密薄板,那XGL-3015B的经济性优势无人能敌。
最后提醒一句,买激光设备别只看报价单,把激光器品牌(IPG、锐科、创鑫)、切割头品牌(普雷茨特、嘉强)、导轨丝杠等级(力士乐、上银)都写进合同附件,验收时按条款逐项核对。设备是拿来创造价值的,不是拿来供着的,参数对得上、服务跟得上,那才是真的合适。