湖北省絮沽亮激光切割机型号参数与选型对比分析
从切割质量出发,理解激光切割机的核心差异
在金属加工车间里,设备选型从来不是参数表的简单叠加。湖北省絮沽亮科技有限公司在服务数百家制造企业的过程中发现,同一块12mm碳钢板上,激光切割机的切割面纹路、挂渣程度与锥度误差,往往比标称功率更能说明问题。今天这篇文章,我们就从实际工况出发,拆解絮沽亮旗下几款主流机型的参数逻辑与适配场景。
激光切割本质上是一个光热耦合过程。光束质量(BPP值)、焦点位置与辅助气体压力共同决定了切缝宽度和热影响区大小。比如我们的XG-3015H型激光设备,采用锐科3300W光源,BPP控制在2.1mm·mrad以内,在切割8mm不锈钢时,能够将断面粗糙度稳定在Ra6.3以下。这不是纸面数据,而是我们反复测试得出的工艺窗口。
实操中,如何根据板材厚度锁定机型?
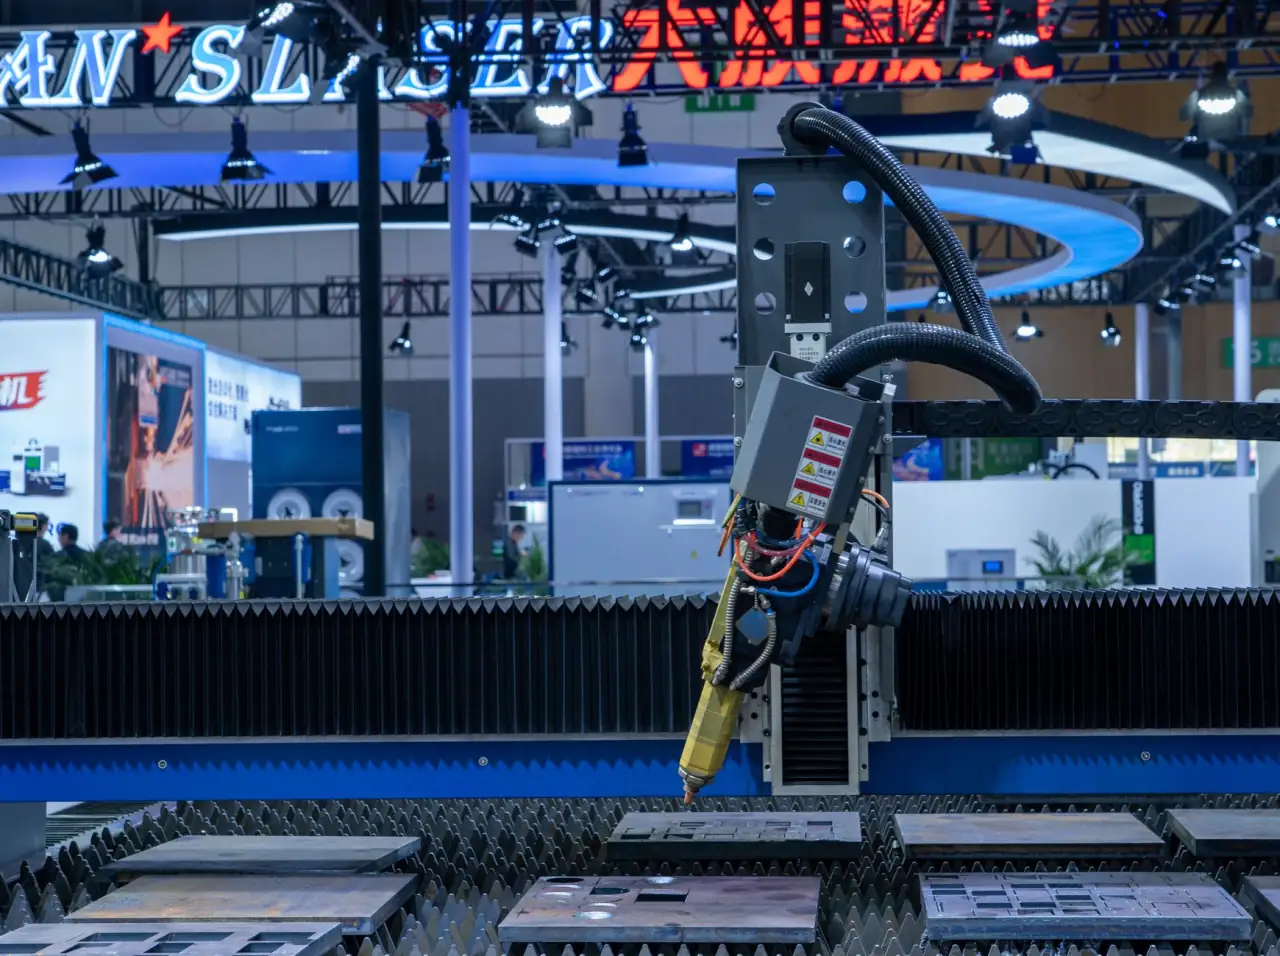
很多客户上来就问“能切多厚”,但实际生产中,工业激光设备的效率瓶颈往往在薄板。以絮沽亮LG-6025B为例,它配备了双交换平台和自动调焦切割头,在4mm碳钢上以氮气切割,速度可达18m/min,相比同功率单台设备效率提升约22%。而针对厚板,我们更推荐XG-4020T,其搭载的10kW光源配合高抗反射切割头,在25mm铝板上依旧能保持稳定的切割节奏。
- XG-3015H:适合精密钣金,1-12mm不锈钢/碳钢,标配自动寻边
- LG-6025B:中厚板两用,最大可切20mm碳钢,支持氧气/氮气切换
- XG-4020T:重载加工,针对铝、铜等高反材料优化了光路隔离
这里有个容易被忽视的细节:机械设备的床身刚性直接影响长期精度。絮沽亮全系列采用整体焊接床身,经过两次高温退火处理,配合高精度研磨齿条,在连续满负荷运行8小时后,X/Y轴定位精度仍能保持在±0.03mm/m以内。这种稳定性,才是批量生产的底气。
核心参数对比:选型不是看谁数字大
我们把三款主力机型的实测数据放在一起看。XG-3015H的切割加速度达到1.2G,适合薄板高速下料;LG-6025B的Z轴行程达到200mm,能兼容更厚的管材或异形件;XG-4020T则凭借IPG激光器与高响应伺服系统,在厚板切割时断面垂直度优于0.2°。需要强调的是,激光切割机的能耗差异也很明显——在相同工作量下,XG-4020T平均每小时耗电38kWh,比同类进口品牌低9%左右。
- 若产品以3mm以下薄板为主,优先考虑加速度和交换台效率
- 若经常处理12mm以上中厚板,请重点考察光束质量与切割头冷却方案
- 若涉及铝铜等反射材料,必须确认光路是否有隔离保护设计
最后提醒一点:选型时务必索要工业激光设备的工艺样品,并关注切割头保护镜片的寿命数据。絮沽亮提供免费打样服务,我们的工程师会陪同您一起分析切面金相组织,确保设备投入后能迅速转化为生产力。
机械加工容不得半点含糊。如果您正在为车间挑选下一台激光切割机,不妨带着实际工件图纸来我们湖北生产基地,现场试切,用数据说话。