湖北絮沽亮科技激光切割机在华中金属加工行业的高精度应用实践
华中地区作为我国重要的装备制造业基地,金属加工行业对切割精度的要求正从“毫米级”向“亚毫米级”甚至“微米级”跃升。湖北省絮沽亮科技有限公司深耕工业激光领域多年,其光纤激光切割机在武汉、长沙、郑州等地的钣金加工、汽车零部件及工程机械行业中,已逐步替代传统冲压与等离子切割工艺,成为高精度下料环节的核心机械设备之一。
光纤激光切割的技术原理与工艺优势
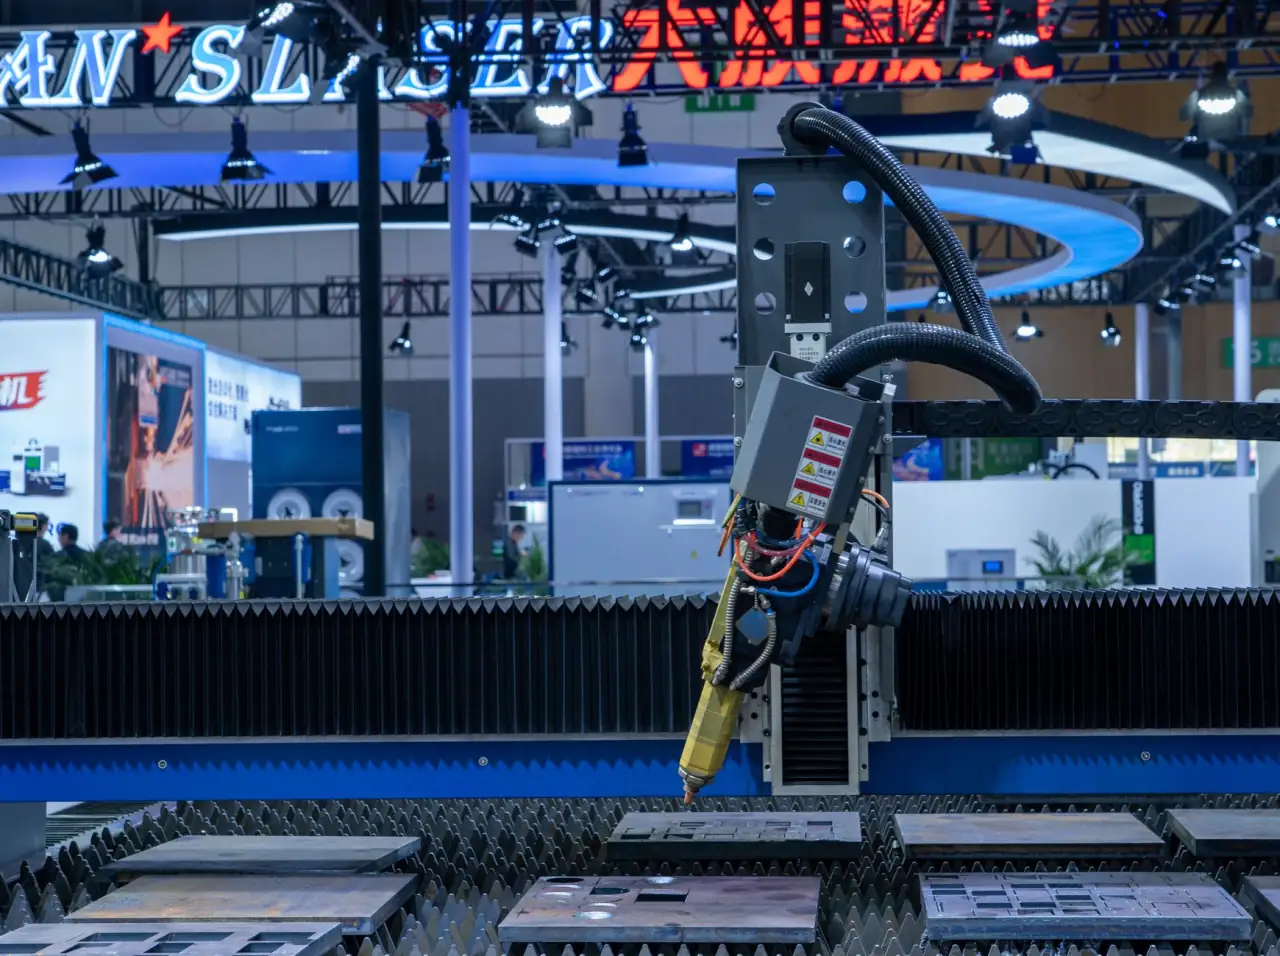
光纤激光切割机之所以能在华中市场快速渗透,关键在于其光束质量与能量转换效率的突破。设备通过掺镱光纤作为增益介质,产生波长为1064nm的工业激光,经柔性传输后聚焦成直径不足0.1mm的光斑。当光束功率密度达到10^6 W/cm²以上时,材料瞬间熔化并汽化,配合同轴高压辅助气体(通常为氧气或氮气)吹走熔渣,形成切缝宽度极小、热影响区极薄的断面。
在实践层面,针对16mm以下的中薄碳钢板,采用氮气切割工艺可获得无氧化、无需二次打磨的亮面效果;而针对25mm以上的厚板,则切换为氧气切割参数,利用氧化反应热提升切割速度。这种工艺参数的灵活切换,正是国产激光设备在智能制造时代追赶国际品牌的核心竞争力所在。絮沽亮科技的技术团队在湖北本地积累了大量切割数据库,能根据材料牌号和厚度自动匹配脉宽、频率与焦点位置,将穿孔时间缩短了30%以上,这对批量生产节拍的提升意义显著。
高精度应用中的关键注意事项
在实际工况中,不少客户反馈切割尺寸存在漂移现象,这往往不是激光器本身的问题,而是忽略了以下三个细节:
- 镜片清洁与保护镜状态:华中地区空气中粉尘含量较高,聚焦镜片上的微小污染物会导致能量分布不均,建议每班次检查保护镜片,透光率低于95%时必须更换。
- 床身水平度与导轨间隙:激光切割机属于精密机械设备,地基沉降或长期高速运行产生的导轨磨损,会直接影响定位精度。每季度需用激光干涉仪校准定位精度,确保重复定位误差控制在±0.03mm以内。
- 辅助气体纯度:若使用纯度不足的氮气(低于99.99%),切割面会出现发黄和毛刺,尤其对不锈钢薄板切割影响明显。建议安装露点监测仪,实时监控气体含水量。
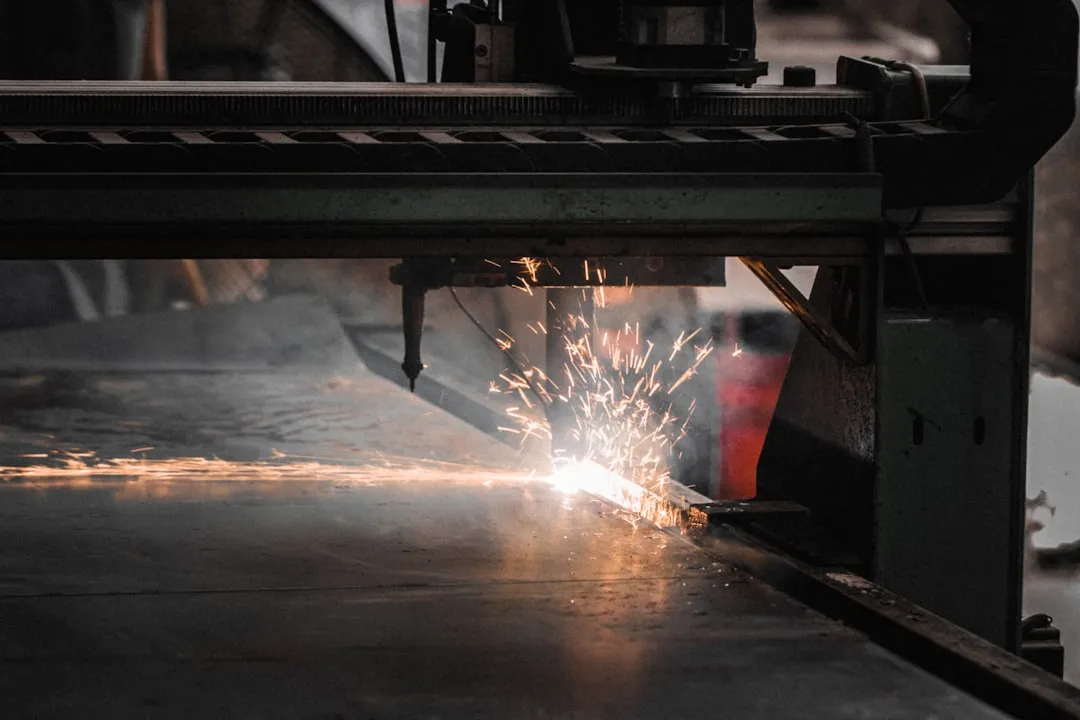
常见问题方面,切割工件底部出现挂渣,多数源于切割速度过快或焦点位置偏高;而切面出现斜条纹,则需检查喷嘴口径是否磨损或激光功率是否衰减。针对这些痛点,絮沽亮科技的服务工程师会提供现场工艺调试,并在设备操作系统中预设了“厚板防爆孔”和“尖锐拐角减速”等智能策略模块,有效降低了新手操作员的失误率。此外,机床配备的主动式防碰撞传感器,能在切割头即将触碰翘起板材时瞬间抬枪,保护价值数万元的激光头免受损坏,这一设计在加工热轧板时尤为实用。
从单机走向产线集成的趋势观察
放眼华中金属加工行业的未来,单纯的单机采购已不再是主流。越来越多的企业开始关注激光切割机与上下料机械手、自动分拣系统的联动。絮沽亮科技推出的上下料一体化方案,将切管机与板材切割线进行数据互通,通过MES系统下发任务,实现了无人化值守时间超过8小时。在十堰某商用车零部件工厂,两台设备组成柔性加工单元后,整体材料利用率提升了12%,这在地产行业下行、利润空间被极限压缩的当下,提供了可量化的降本路径。
回看工业激光近五年的发展轨迹,从万瓦级高功率竞赛到如今的智能化工艺包竞争,市场已经回归理性。对于计划更新机械设备的企业,建议不要盲目追逐最高功率,而是基于自身最常加工的材料厚度与批量规模,选择具备自适应调焦、余料再利用套料软件的成熟机型。湖北省絮沽亮科技有限公司作为本土服务商,能够提供48小时内的快速响应,相比外省品牌在售后时效上具有天然优势。高精度不是实验室里的数字游戏,而是产线上每一块合格板材的累积。