金属加工企业激光打标机与切割机协同作业工艺优化要点
在金属加工车间里,激光切割机与激光打标机的协同作业,往往被简单理解为“先切后标”或“先标后切”的工序串联。但真正的工艺优化,远不止于顺序调整。作为湖北省絮沽亮科技有限公司的技术编辑,我在走访多家制造企业后发现,两者协同时的光路衔接、夹具复用、参数匹配以及数据流转,才是决定产线效率与良品率的关键。
一、从“设备堆叠”到“工艺联动”的思维转变
许多企业购置了先进的激光设备,却仍沿用传统单机作业模式:切割机完成下料后,工件被转运至打标工位,重新装夹、二次对焦。这中间的时间损耗与定位误差,往往占总工时的15%以上。真正的协同,应当从工艺设计阶段就考虑两台的工业激光设备的共用坐标系与零点基准。
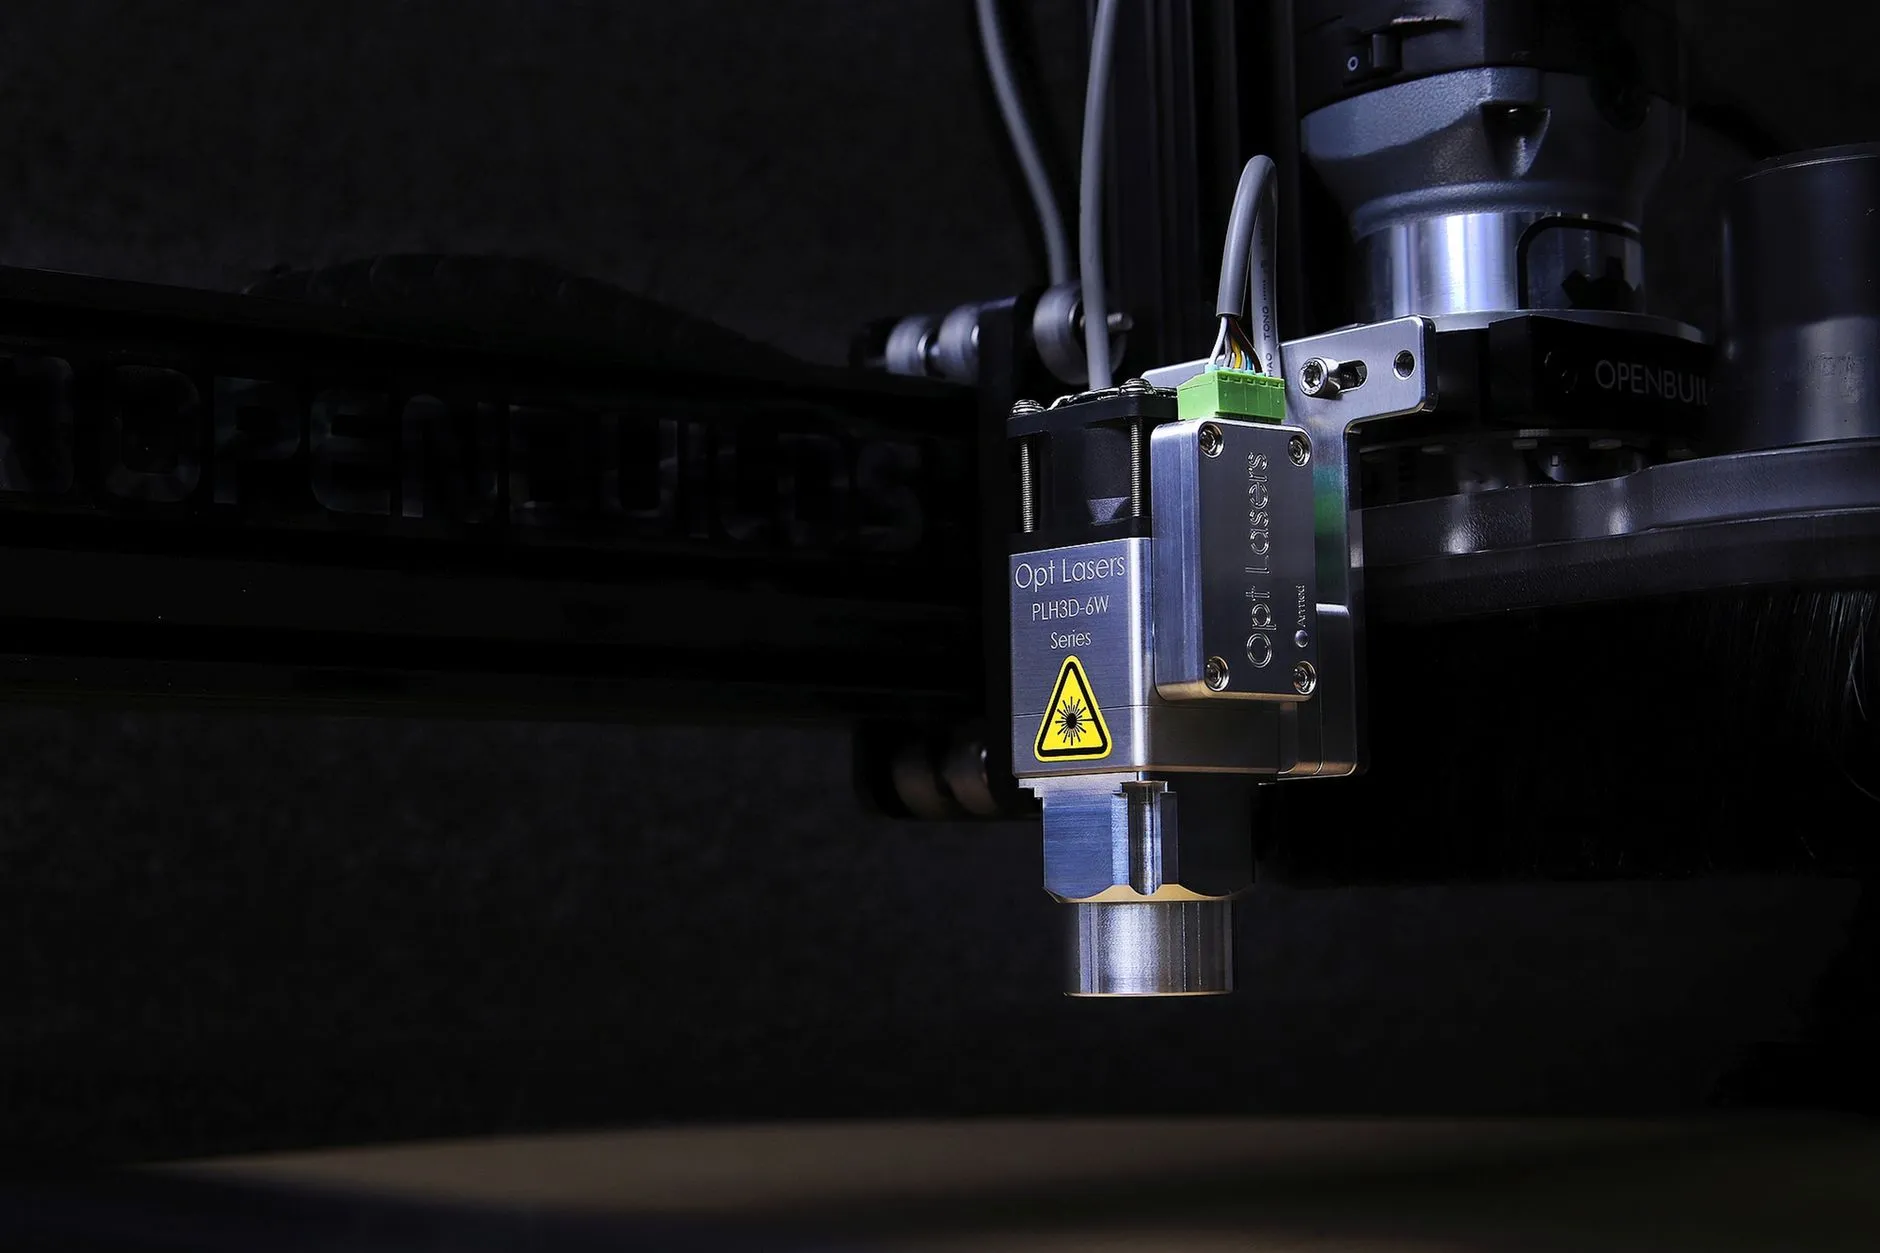
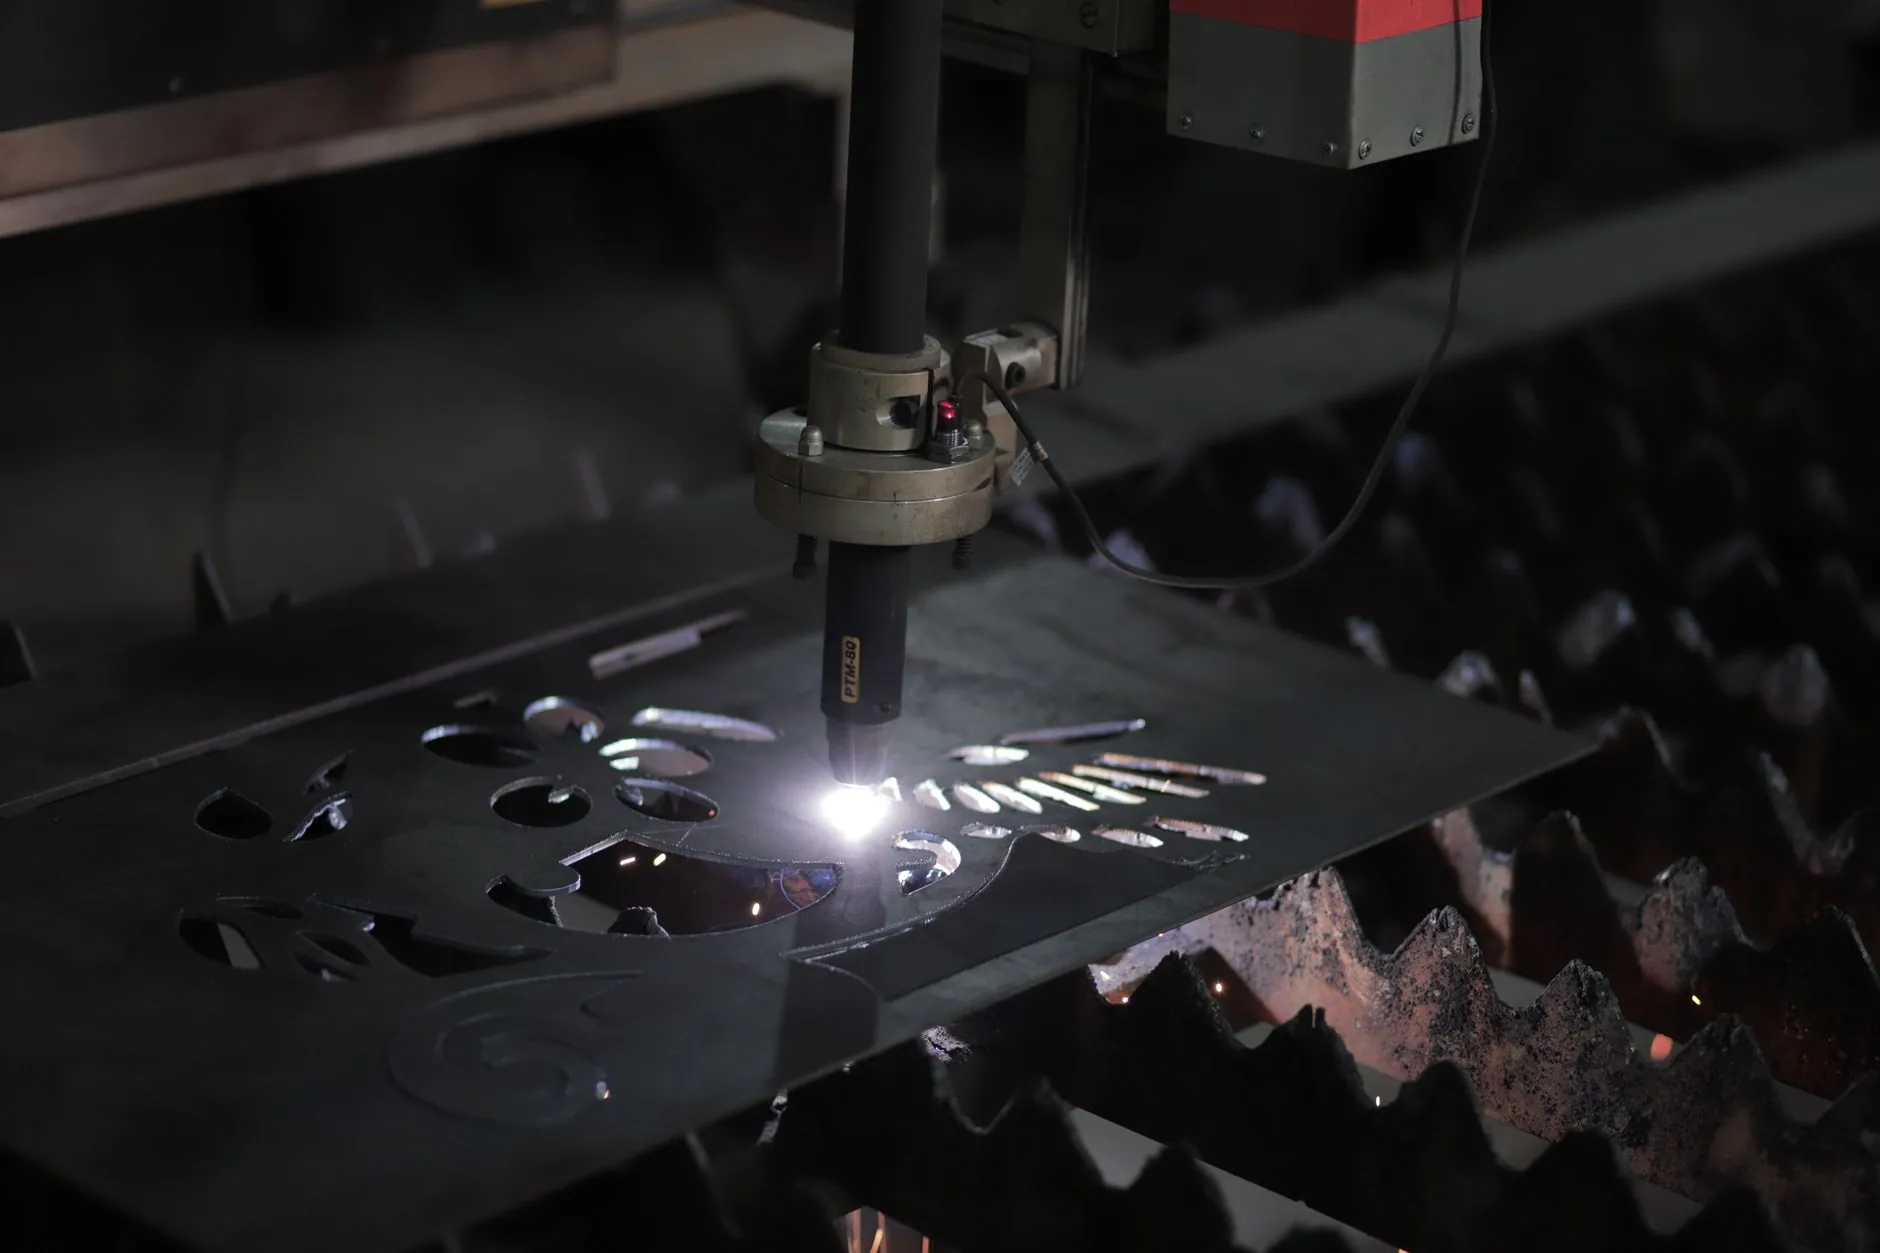
我们建议在切割机的床身一侧预留打标机的地轨接口,或采用共用龙门架结构。这样,当激光切割机完成轮廓切割后,打标头可沿同一导轨移动至工件上方,利用切割时留下的定位孔或边缘特征点自动找正。实测数据显示,这种联动方式可将重复定位精度控制在±0.03mm以内,较传统人工二次装夹提升一个数量级。
二、协同作业中的三大关键工艺参数匹配
要让机械设备之间真正“对话”,参数匹配是绕不开的硬骨头。以下三个维度是我们在现场调试中反复验证过的核心要点:
- 焦点位置补偿:切割工序产生的热影响区会导致薄板微变形,打标时必须根据板材厚度与切割路径,对Z轴焦点进行动态补偿,偏移量通常设定在0.1-0.5mm之间。
- 功率密度梯度控制:当切割与打标共用同一激光源时,需通过分时光路或偏振切换,确保打标功率密度稳定在材料的烧蚀阈值附近,避免因功率波动导致标记发灰或断线。
- 辅助气体时序衔接:切割结束后,残留在工件表面的氧化层会影响打标对比度。建议在切割收尾阶段提前切换为氮气吹扫,将表面残留时间压缩至2秒内。
三、一个来自汽车零部件产线的真实案例
去年,我们协助一家生产差速器壳体的客户完成了产线改造。原先,切割与打标分属两个车间,转运距离达80米,批次合格率徘徊在96.5%。引入协同作业方案后,我们在同一台激光切割机的横梁上加装了轻量化打标模块,通过PLC程序实现“切完即标”的无缝衔接。
改造后的效果十分直观:单件节拍从原来的4分20秒缩短至2分55秒,激光设备的综合利用率从61%提升至83%。更重要的是,由于打标工序紧跟在切割后,工件温度尚在可控区间,二维码的对比度比冷却后标记提高了约18%,下游扫码识别率显著提升。整个过程中,工业激光与机械设备的协同控制均基于EtherCAT总线完成,延时不超过5毫秒。
四、协同作业的落地实施路径
对于正在规划升级的企业,我的建议是分三步走:第一步,梳理现有工件的共性特征,确定哪些批次适合联动加工;第二步,与设备供应商共同评估现有激光切割机的扩展接口,确认加装打标模块的可行性;第三步,建立小批量试产验证机制,重点监控热变形与标记附着力两项指标。
工艺优化从来不是一蹴而就的。当切割与打标从“前后工序”真正变成“孪生工位”,产线柔性、能耗水平与人工成本都会迎来质变。这不仅是设备层面的革新,更是对生产组织方式的重新思考。湖北省絮沽亮科技有限公司将持续深耕这一领域,为制造业客户提供更务实的协同解决方案。