湖北钣金加工企业激光切割设备选型与成本效益分析
湖北的钣金加工产业带,正经历一场从“量”到“质”的转型。过去比拼的是谁家折弯机多、焊工手艺好,如今客户下单前问的第一句话往往是:“你们用多大的激光切割机?”设备档次,直接成了报价的底气。但激光切割机从万瓦级光纤到入门级CO₂,价格跨度从几十万到上千万,选型稍有不慎,要么产能闲置,要么精度不够返工频繁,这背后的账,远不是“买得起”三个字能算清的。
选型前的三道关键算术题
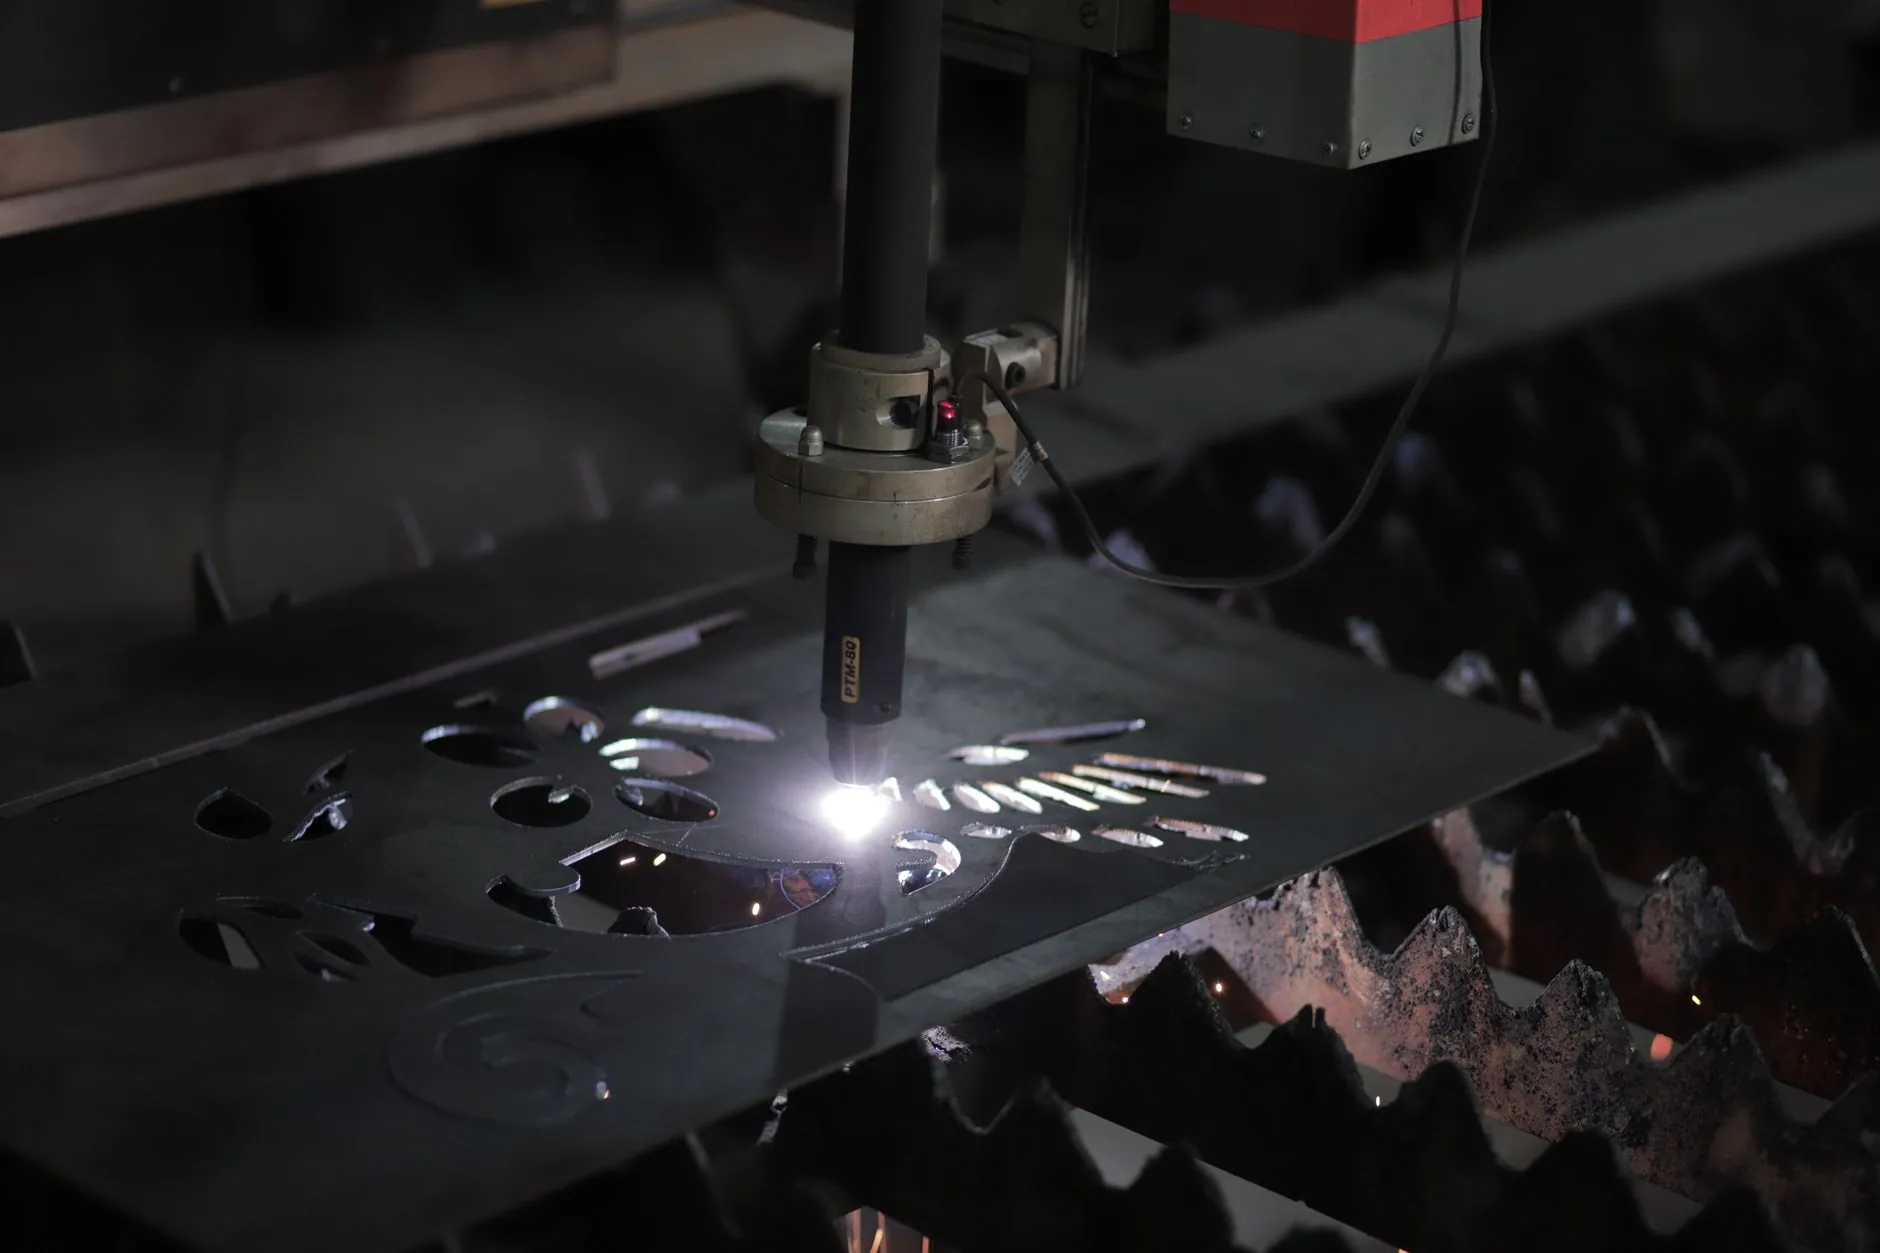
很多老板拿着板材厚度和订单量来问价,却忽略了三个更核心的变量:材料反射率、批量切换频率、以及电力增容成本。比如加工铝板、铜板,就必须考虑带防反射功能的激光设备,否则回光烧坏保护镜片是常事——这笔隐性损耗,一年下来抵得上半台小机器的钱。再比如,如果订单以1-3mm薄板为主,一台6kW的激光切割机配合高速交换台,吞吐效率可能比盲目上12kW更划算,因为厚板切割时的高功率优势,在薄板上反而会因热影响区控制难度增加而拖慢节拍。
还有一个常被忽略的维度:操作软件的友好度与售后响应半径。工业激光设备不是一次性买卖,切割参数的数据库、自动排样算法的效率,直接决定新员工上手周期。湖北省内虽有多个激光产业聚集区,但真正能做到4小时上门服务的服务商并不多。选型时不妨把“本地化服务能力”折算成成本项:一次停机等待48小时,按每小时200元加工费算,就是近万元损失。
从“买参数”转向“买综合拥有成本”
我们接触过一家黄冈的机箱机柜厂,三年前贪便宜买了台杂牌激光切割机,切割精度虽然标称±0.05mm,但实际满负荷运行半年后,导轨间隙变大,切出来的圆孔椭圆度严重超标,最后只能降速60%使用。这其实暴露了机械设备选型的通病——只看峰值性能,不看性能衰减曲线。正规品牌的激光切割机,通常会在床身退火处理、导轨防护等级、光路密封结构上做足功夫,这些看不到的细节,决定了设备3年后是“宝刀不老”还是“老牛破车”。
建议在招标技术协议里明确写入:连续满负荷运行8小时后的精度复检标准,以及激光器功率衰减五年内不超过15%的保证条款。这些白纸黑字的约束,比口头承诺的“进口核心部件”实用得多。
成本效益的另一种算法:工艺组合拳
单个设备的效率再高,若与前后工序脱节,整体效益依然上不去。举个例子:一台优秀的激光切割机切出来的零件边缘垂直度极佳,但如果后端去毛刺工序还是靠人工砂轮打磨,那切割速度提升带来的时间红利,全被瓶颈工序吃掉了。因此,在预算允许的情况下,优先考虑配备自动上下料装置和余料管理系统的成套方案。这不仅能减少人工搬运的等待时间,还能通过套料软件将板材利用率从75%提升到85%以上——别小看这10%,以每月消耗200吨板材计算,一年节省的材料费就足够覆盖设备差价的30%。
另外,别忽视激光设备的“一机多用”潜力。现在的万瓦级激光切割机,通过调整辅助气体和焦点位置,可以兼顾不锈钢的亮面切割和碳钢的快速穿孔。我们服务过的一家襄阳农机配件厂,就用同一台激光设备完成了从6mm Q235到20mm 耐磨钢的切换,虽然切割速度有所差异,但省下了第二台设备的占地和运维费用。这种柔性,在订单波动剧烈的市场环境下,本身就是一种抗风险资产。
维护策略:把被动抢修变成主动预防
激光切割机的核心耗材成本(保护镜片、陶瓷环、喷嘴)看似不高,但若缺乏规范的日常点检,小问题会迅速恶化。比如切割头保护镜片上的一个微小灰尘颗粒,不及时清理,在激光束聚焦后会产生热透镜效应,导致焦点漂移,切割面粗糙度骤增。建议建立“每日气压检测+每周光路清洁+每月冷却液品质分析”的三级保养制度,并记录在案。这听起来繁琐,但相比一次因冷却液变质导致激光器泵浦源烧毁的维修费(通常6位数起步),这点维护工时简直微不足道。
对于多班次生产的企业,还可以考虑与设备商签订“设备健康管理协议”,由厂商定期派遣工程师进行振动检测和功率曲线标定。这种预防性维护的投入,通常能减少70%以上的非计划停机。
回到湖北本地市场,钣金加工企业正面临长三角和珠三角同行在价格上的挤压,唯一的突围路径就是向高精度、短交期、复杂工艺转型。而这一切的地基,就是一套理性选型、科学维护的激光加工体系。设备不是花瓶,是产线上的士兵——你要做的不是买最贵的,而是养一支能打胜仗的队伍。
未来三年,随着激光器单瓦成本继续下探,我们会看到更多中小企业用上以前只属于大厂的万瓦级配置。但技术普惠的同时,也意味着同质化竞争加剧。到那时,真正拉开差距的,将是今天在选型表上多花的那点心思,以及维护日志里多记的那几行数据。