工业激光设备加工精度提升方案:絮沽亮光切割机应用解析
在钣金加工、汽车制造与精密器械行业,激光切割机的切割断面质量与定位精度直接决定了下游工序的成本与良率。传统火焰切割与等离子切割在热影响区控制上存在天然短板,而工业激光设备凭借其高能量密度与光束可控性,已成为精密加工的首选。作为深耕光机电一体化的技术型企业,湖北省絮沽亮科技有限公司针对中厚板切割场景,推出了一套基于“光束整形+动态焦点补偿”的精度提升方案,下文将结合具体工艺参数进行拆解。
精度瓶颈的核心:不只是伺服电机那点事
很多用户认为,切割精度差就换更高精度的导轨或丝杠,但实际生产中的“切缝锥度”与“底部毛刺”往往源自光束模式与辅助气体压力的匹配失当。我们的机械设备调试团队在大量现场案例中发现,当焦点位置偏移超过0.3mm时,不锈钢板材的断面粗糙度会从Ra3.2恶化到Ra12.5以上。这并非机械重复定位误差,而是热透镜效应导致的焦距漂移。
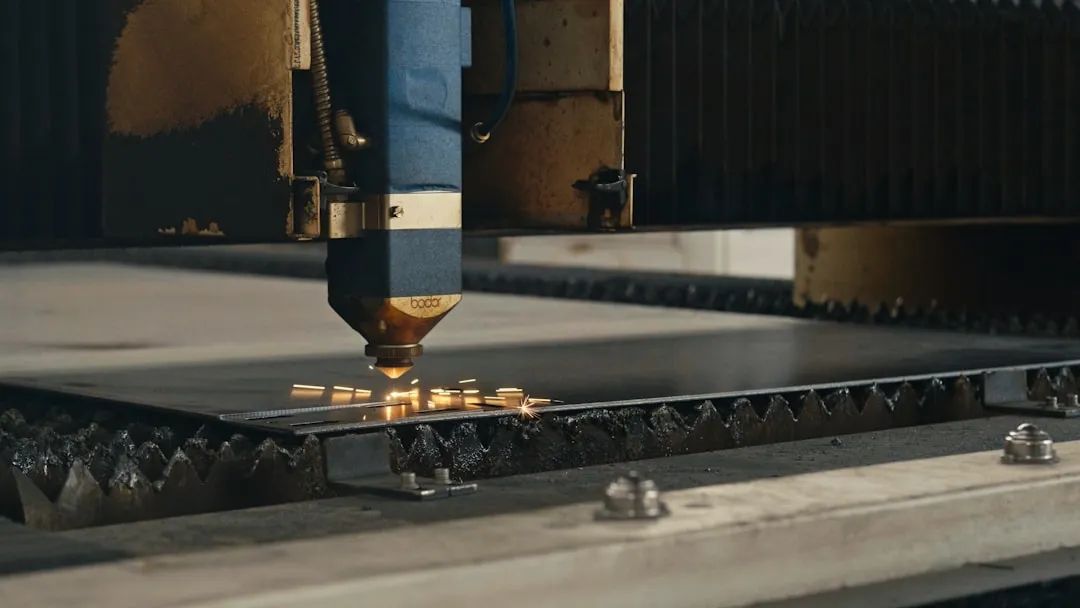
针对此,絮沽亮光切割机在光路中集成了主动式水冷镜座与实时焦点检测模块。该模块通过电容传感器以200Hz的频率采样喷嘴与板材间距,并联动Z轴伺服进行微米级(±0.02mm)的动态补偿。这一设计使得连续切割6小时以上,焦点位置漂移量控制在0.05mm以内,极大提升了长程加工的稳定性。
关键参数设置与板材适应性调整
要发挥激光切割机的极限精度,参数调整逻辑必须基于材料厚度与表面状态。以下是我们在碳钢与不锈钢加工中反复验证的核心参数组合:
- 焦点位置:切割8mm以下碳钢时,建议将焦点置于板材表面下1.2mm处(负离焦),以获得更小的切缝;而切割12mm以上厚板时,需切换为正离焦+0.5mm,以增加底部熔融物的排出通道。
- 辅助气体:氮气切割不锈钢时,压力建议从1.6MPa起步,每增加2mm板厚,压力提升0.2MPa。但需注意,压力超过2.2MPa后对断面光洁度提升有限,反而容易在底部形成挂渣。
- 切割速度与占空比:高速切割薄板时,脉冲频率建议保持在5kHz以上,且将峰值功率控制在额定功率的85%左右,避免因热量积聚导致热变形。
实际加工中的注意事项与失效模式
即便设备精度再高,若忽略外围细节,仍会出现批量报废。首先,工业激光设备的保护镜片需每8小时检查一次,尤其是在高反材料(如铝、铜)切割时,背部反射光极易烧毁镜片镀膜,导致透过率下降,进而引发功率衰减。我们建议在加工铝材前,将切割头倾斜0.5°-1°,可有效规避回光风险。
其次,切割气压的波动是隐性杀手。车间内多台设备共用气源时,空压机启动瞬间的压降会造成切缝宽度突变。絮沽亮光切割机标配了高精度比例阀与储气罐压力闭环控制模块,能将供气压力波动抑制在±0.05MPa以内。若您的产线不具备此条件,至少应在气路中增加一个20L以上的缓冲罐,并确保管路内径不小于12mm。
另一个常被忽视的环节是机械设备的床身水平度。激光切割机的龙门横梁在高速运动时会产生惯性力矩,若地脚螺栓松动或减震垫老化,会导致动态轮廓误差。建议每月使用激光干涉仪对X/Y轴垂直度进行校验,允许误差为±0.01mm/m。这里有个小技巧:在切割厚板时,可以适当降低空移速度(从80m/min降至60m/min),能显著减少床身共振引起的波纹。
关于切割精度争议的三个高频疑问
Q1: 为何我更换了进口陶瓷环和喷嘴,切割圆孔还是出现椭圆?
这通常不是耗材问题,而是加减速曲线设置不合理。圆孔切割时,若机床加速度设定值低于实际能力,会导致在圆弧拐点出现过切。请检查CNC参数中的“拐角减速”功能,将其设置为“动态轮廓控制”模式,并将允许的轮廓误差从0.02mm放宽至0.05mm,反而能获得更圆的孔。
Q2: 氮气纯度从99.9%提升到99.999%,断面会更好吗?
对于厚度小于6mm的不锈钢,提升纯度带来的改善肉眼几乎不可见。但对于10mm以上厚板,纯度不足会导致切割面发黄且下缘有细小颗粒。更经济的做法是确保气路中无泄漏,并在切割头进气口前加装0.01μm的精密过滤器,这比单纯提升气源纯度更有效。
Q3: 设备闲置一周后重新开机,首件切割精度明显下降?
这属于典型的光路受潮现象。激光器内部光学镜片在温差大时易凝结水雾,建议开机后先以10%功率出光预热15分钟,同时开启辅助气体吹扫光路腔体,待焦点检测数据稳定后再进行正式切割。
综上所述,提升工业激光切割精度是一项系统工程,它涉及光学补偿、气压控制、机械刚性及工艺参数的协同。湖北省絮沽亮科技有限公司提供的不仅仅是一台激光设备,更是一套包含现场工艺调试与操作培训的完整解决方案。我们建议用户在引入设备的前三个月,详细记录不同板材下的最优参数表,并建立设备状态点检日志。唯有将设备性能与工艺认知深度绑定,才能真正实现从“切得动”到“切得精”的跨越。