湖北激光切割机加工质量管控要点及常见缺陷预防措施
激光切割机加工质量管控:从源头抓起的三个关键维度
在工业激光应用日益普及的今天,激光切割机的加工质量直接决定了下游钣金、机械制造乃至汽车零部件行业的成品率。不少企业投入了高精度激光设备,却仍频繁遭遇切面粗糙、挂渣、锥度过大等问题,根源往往不在设备本身,而在工艺管控体系的缺失。湖北省絮沽亮科技有限公司结合多年现场服务经验,梳理出以下质量管控要点。
焦点位置与辅助气体的动态匹配
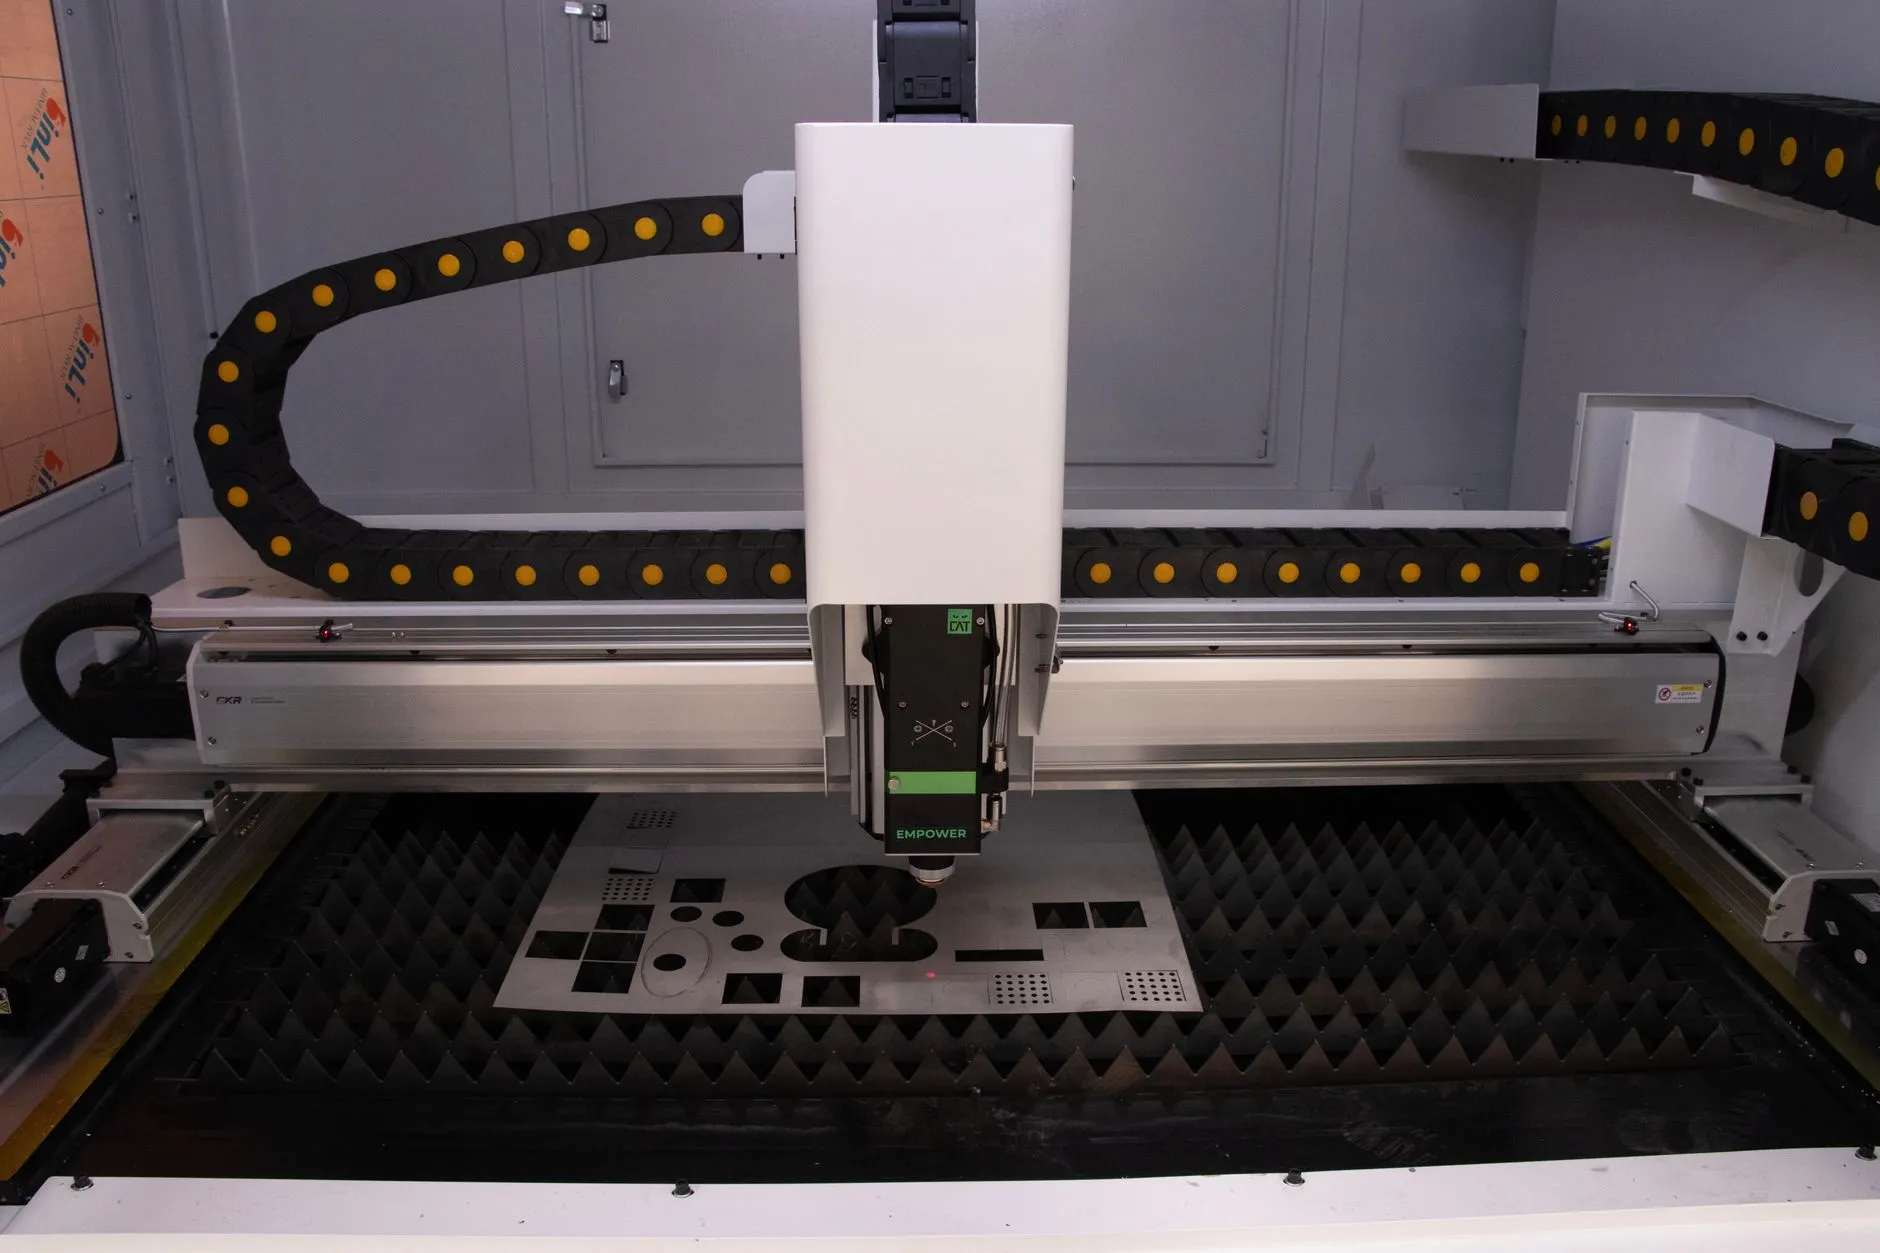
焦点位置并非一成不变。切割厚板时,焦点宜置于板材表面下方约1/3板厚处,以获得更佳的割缝垂直度;而切割薄板(≤3mm)时,焦点应略高于表面,以提升切割速度并减少热影响区。很多操作人员忽略了辅助气体压力随喷嘴孔径变化的非线性关系——当喷嘴直径从2.0mm更换为2.5mm时,若气压仍维持0.8MPa,气流在割缝内会产生紊流,直接导致下边缘挂渣。我们的实测数据显示,将气压调整至1.1MPa并配合氮气纯度99.99%以上,机械设备的切割断面粗糙度可从Ra 6.3μm稳定降至Ra 3.2μm。
透镜清洁周期与光学系统热稳定性
聚焦镜片的污染是隐蔽的杀手。每班次开始前,用无水乙醇和专用擦镜纸清洁镜片,并检查保护镜片是否有微小炸点。在连续加工8小时后,镜片温度若超过45℃,会引起焦距漂移约0.15mm——这对精密切割而言是灾难性的。建议在激光切割机光路中加装温度传感器,当镜腔温度超过阈值时自动暂停并告警。
- 每4小时记录一次切割速度与实际功率偏差(允许±5%)
- 每周使用亚克力板测试焦点位置,偏差超过±0.2mm必须重新标定
- 每月检查陶瓷喷嘴的同心度,误差超过0.03mm直接更换
案例:某精密钣金厂的批量缺陷排除
江苏一家做电气柜体的客户曾反馈,使用同一台激光设备切割4mm碳钢时,下午班次的产品出现大面积下缘氧化变色。我们现场排查后发现,问题出在空压机供气系统——干燥机再生周期与车间用电高峰叠加,导致露点温度从-40℃劣化至-18℃。更换为独立氮气瓶组并加装露点监测仪后,缺陷率从7.2%降至0.3%以内。这个案例说明,工业激光加工的质量管控必须延伸到供气、供电、环境温湿度等外围系统。
预防措施的核心在于建立标准化作业指导书,并将每次调机参数(焦点位置、气压、切割速度)记录在MES系统中。当出现批量异常时,可快速回溯比对历史数据。对于厚度超过12mm的不锈钢切割,建议采用氮气高压切割并控制切割速度在0.8-1.2m/min之间,同时将喷嘴高度严格锁定在0.8mm。
切割头的防碰撞装置灵敏度也不容忽视。许多企业为图省事将碰撞传感器灵敏度调至最低,结果一次轻微的板材翘起就导致切割头镜片碎裂,造成数万元的损失。每周检查传感器触发力度(建议在300g±50g范围内触发),能有效避免这类隐性成本。
激光切割机的稳定运行,三分靠设备,七分靠维护与工艺纪律。湖北省絮沽亮科技有限公司建议用户建立月度质量评审会机制,将切割样件的断面粗糙度、挂渣等级、热影响区宽度三项指标纳入KPI考核。只有把每一个工艺参数都变成可量化、可追溯的数据,机械设备才能发挥其应有的精度潜力,让工业激光真正成为车间的利润中心而非成本中心。