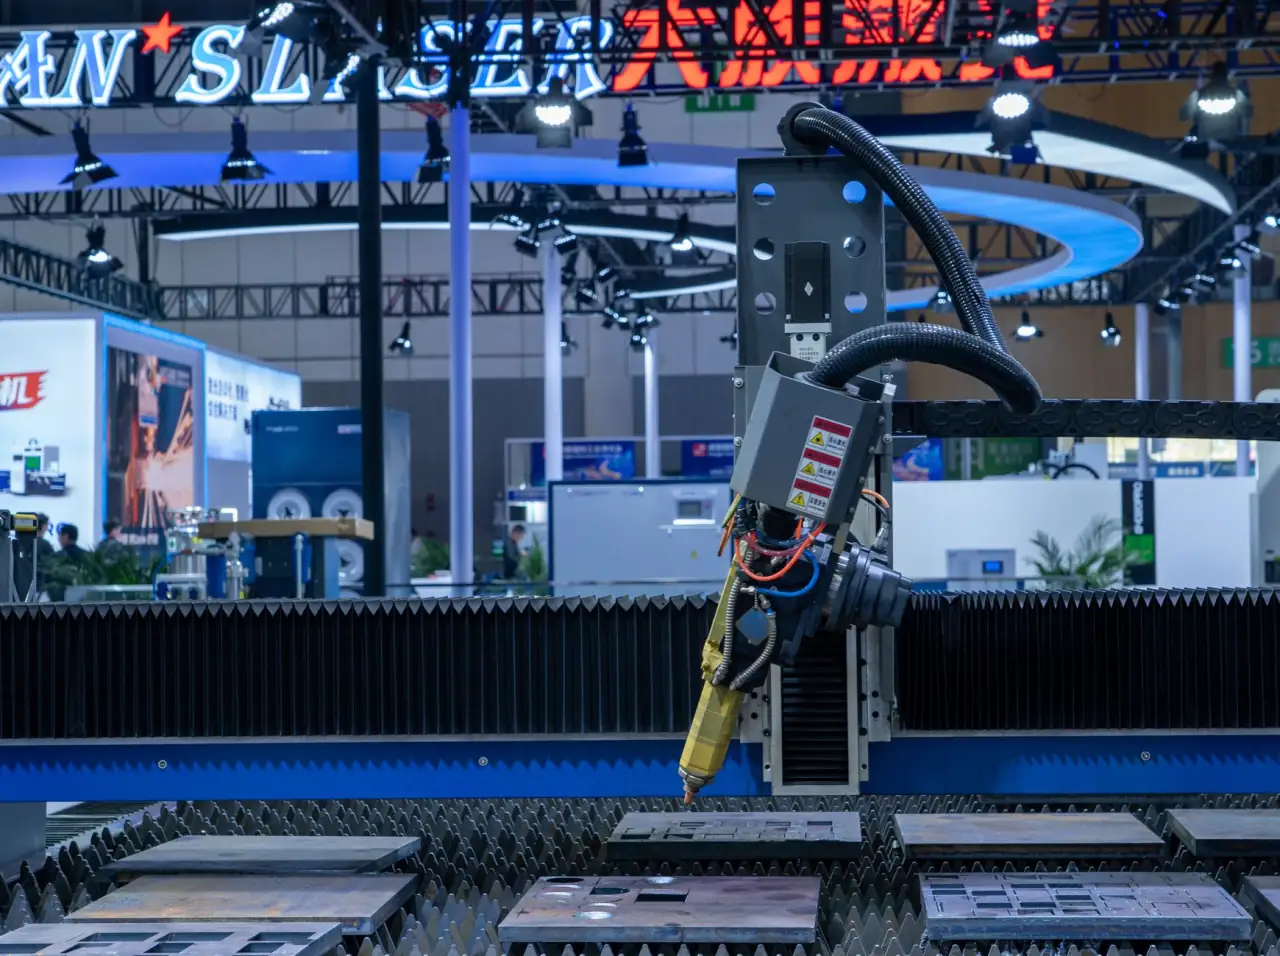
湖北激光切割机设备选型指南:按金属加工厚度与精度匹配型号
金属加工企业的车间里,激光切割机早已不是新鲜设备。但真正把切割厚度、精度与设备型号匹配到位的厂家,其实不多。很多老板买设备时只问“能切多厚”,却忽略了光束质量、切割速度、辅助气体配置这些硬指标——结果设备进场后,要么切不动,要么切出来毛刺丛生。
先搞清楚你的加工需求边界
选型的第一步不是看参数表,而是梳理自家产品的厚度区间和精度要求。举个例子:钣金行业常见的1-6mm碳钢薄板,3000W光纤激光切割机就能轻松应对,切割速度可达每分钟8-12米,断面粗糙度控制在Ra 1.6以内;但若涉及20mm以上的中厚板,功率就得跳到6000W甚至更高,同时要关注焦点位置控制和气体压力补偿能力。
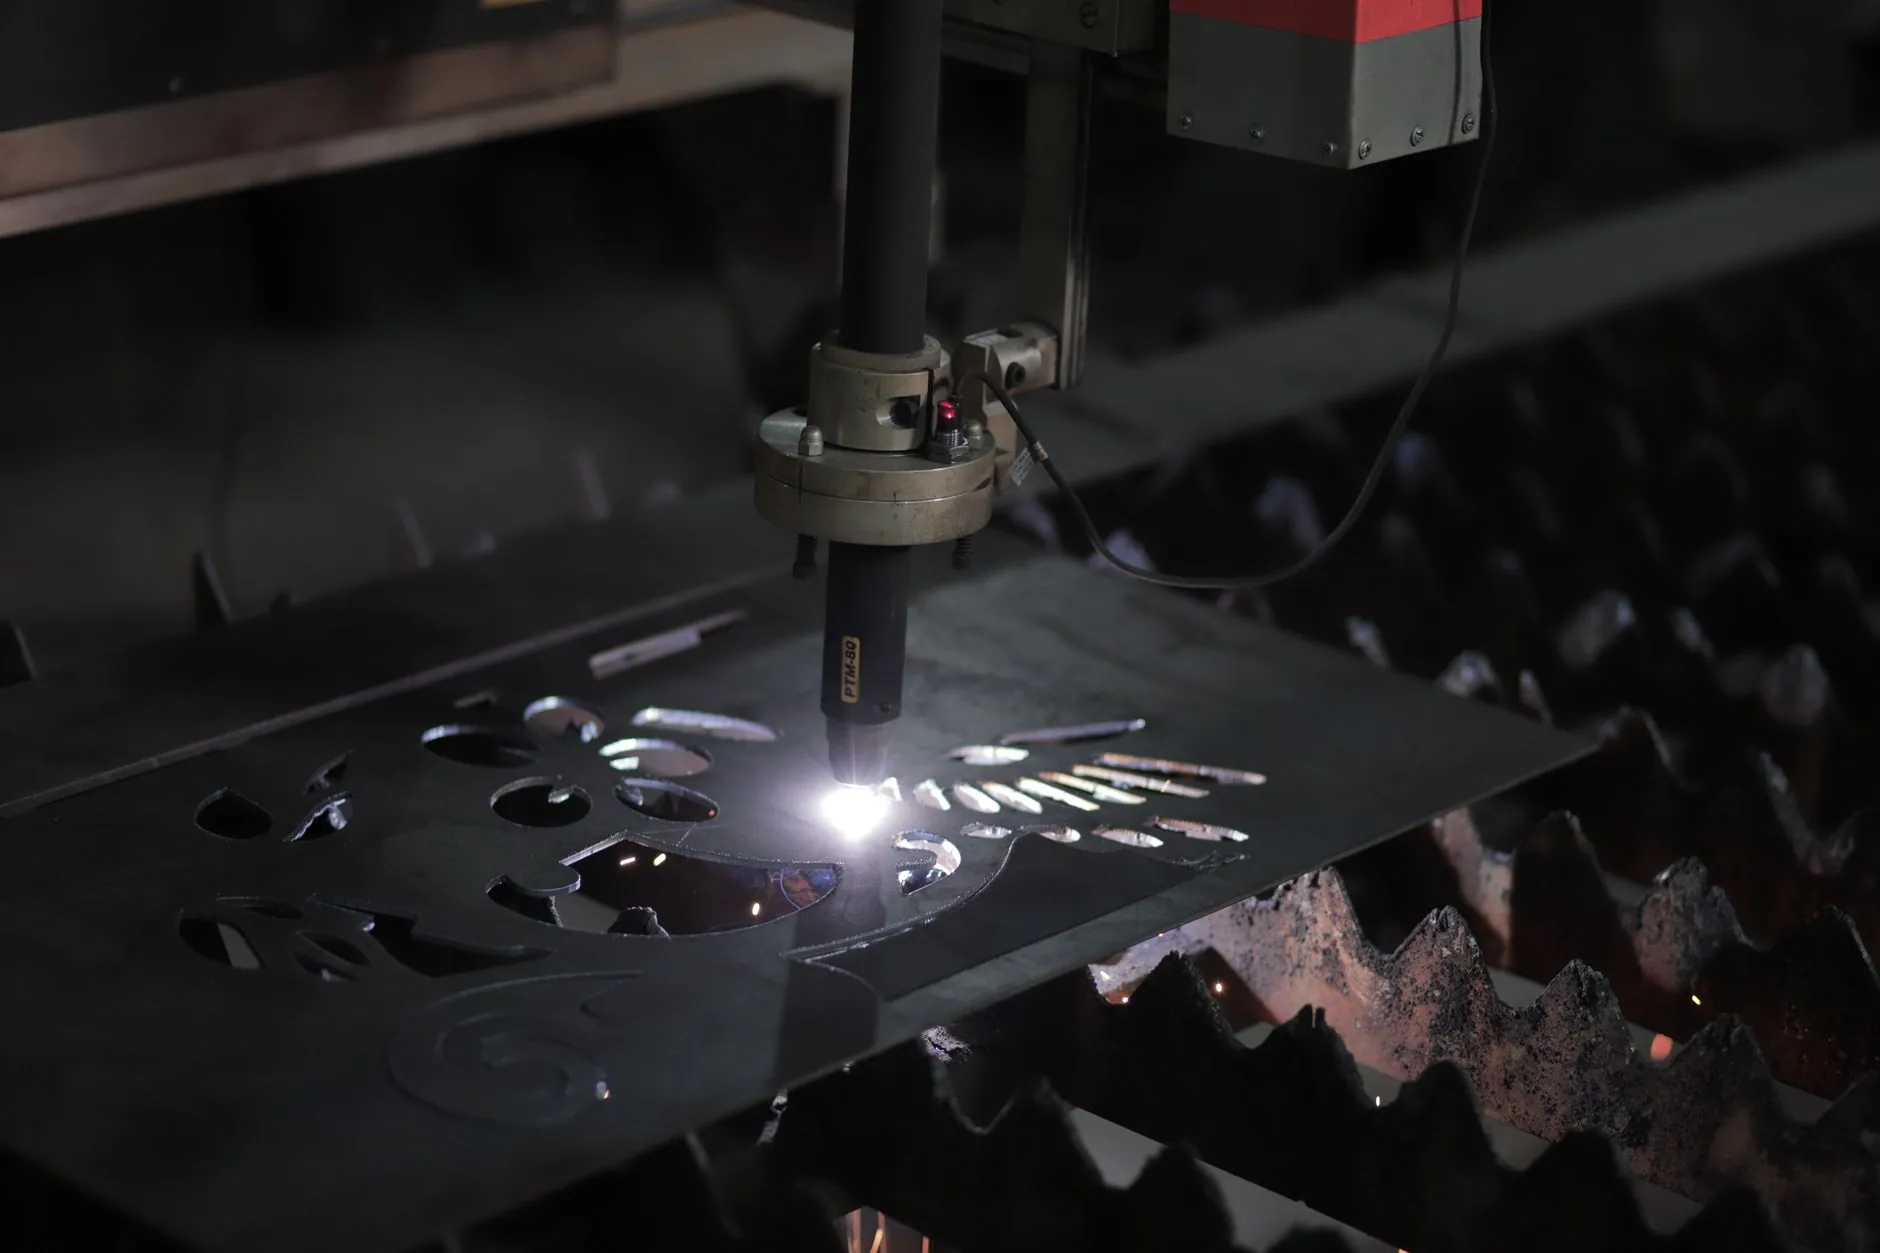
精度维度同样关键。如果你做的是精密零件配套,定位精度±0.03mm和重复定位精度±0.02mm是底线,这要求机床床身具备良好的热稳定性,导轨等级不低于P级。而普通结构件加工,±0.1mm的精度就能满足,盲目追求高配反而浪费预算。
按厚度与材质拆解选型逻辑
把常见加工场景拆开看,选型逻辑其实很清晰:
- 0.5-3mm不锈钢/碳钢:1000-2000W单模激光器,搭配小喷嘴,切割面垂直度好,适合精密下料
- 4-12mm中厚板:3000-4000W多模激光器,重点看切割头的调高响应速度和电容式传感精度
- 12-25mm厚板:6000W以上,必须配置高压氮气切割工艺,且要关注机床的刚性——龙门式结构比悬臂式更稳
- 铝板/铜板等高反材料:选带反射抑制功能的光纤激光器,否则回光会烧损镜片
这里有个容易被忽略的细节:激光设备的切割气体切换时间。很多工厂在实际生产中发现,从空气切割切换到氮气切割需要30秒以上,这直接拉低了整体节拍。选型时务必确认气路设计是否支持快速切换。
别忽视软件与套料能力的隐性成本
硬件参数只是基础,工业激光设备的使用效率,很大程度取决于控制系统和套料软件。好的套料算法能帮你节省3%-5%的板材,这对材料成本敏感的加工厂来说,一年省下的钱够买一台小型空压机了。另外,机械设备的故障诊断系统也很重要——能远程查看报警代码和切割参数的设备,售后响应会快很多。
实践建议:买设备前,拿自己最典型的三个工件图纸,让供应商现场试切。别只看切出来的样品,要测切割速度、气体消耗量、辅助时间这三项数据,算综合加工成本。很多厂家样件漂亮,但实际批量生产时速度掉得厉害,就是因为没考虑热积累效应对光束质量的影响。
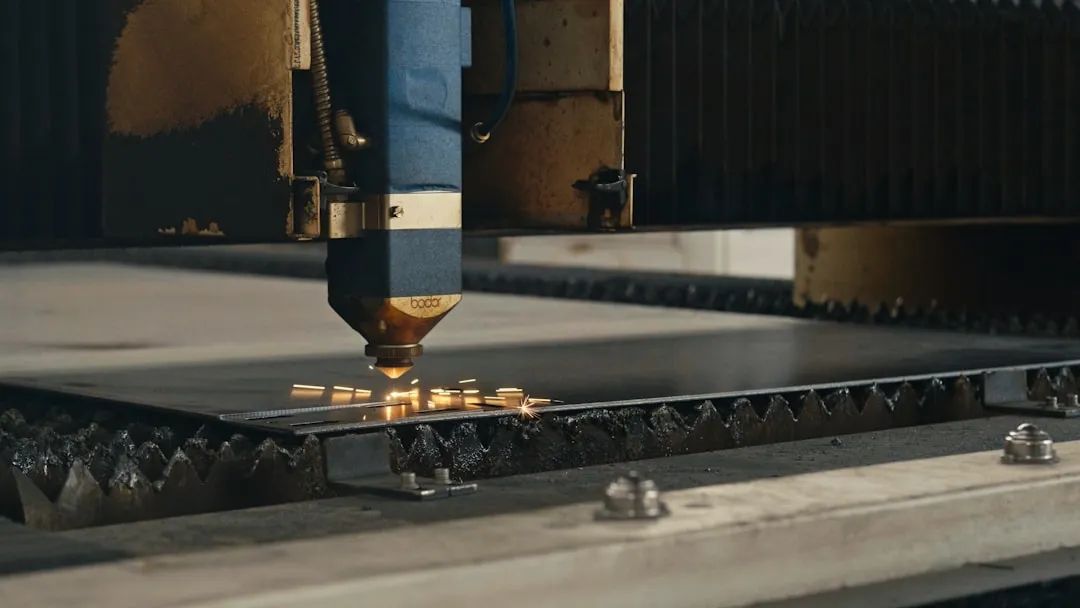
回归到投资回报视角,湖北地区金属加工企业采购激光切割机,建议把设备预期使用寿命设定在8-10年。这期间你的产品结构大概率会调整,所以选型时留出30%的功率余量是明智的——现在切4mm的,三年后可能要切8mm的,功率不够就只能整机换新,那才叫真浪费。
湖北省絮沽亮科技有限公司在为客户做产线规划时,见过太多因选型失误导致的重复投资案例。设备是工具,匹配才是核心。把厚度、精度、气体配置、软件逻辑这四件事想透了,你的激光设备才能真正成为车间里的“利润中心”,而不是一台偶尔动一下的摆设。