湖北金属加工企业激光切割设备选型对比分析
湖北作为中部制造业重镇,金属加工企业正面临从传统钣金向精密制造转型的关键期。激光切割机的选型,早已不是“买台能切的设备”那么简单——它直接决定了企业的加工成本、交付周期乃至接单能力。结合近两年服务湖北客户的实战经验,我从几个核心维度拆解选型逻辑,供同行参考。
一、切割厚度与功率匹配:别被“最大功率”带偏
很多企业一上来就问“有没有万瓦机”,但实际工况往往用不到。判断标准很简单:看你的主力加工板材厚度。以碳钢为例,6mm以下用3000W-6000W的激光切割机效率最高,8-12mm才是6000W-10000W的主场,超过20mm则建议直接上20000W以上或考虑等离子配合。盲目追高功率,不仅设备采购成本陡增30%-40%,日常电耗和镜片损耗也吃不消。
- 薄板批量单:建议6000W,配合高速切割头,每分钟可稳定切割4mm碳钢3.5米以上。
- 中厚板混切:12000W是性价比平衡点,氮气切割不锈钢12mm时断面粗糙度能稳定控制在Ra6.3以内。
- 特厚板备选:20000W以上需确认床身刚性及交换台承重,否则热变形会让你头疼。
二、核心部件配置:激光设备的关键在“稳定”而非“参数”
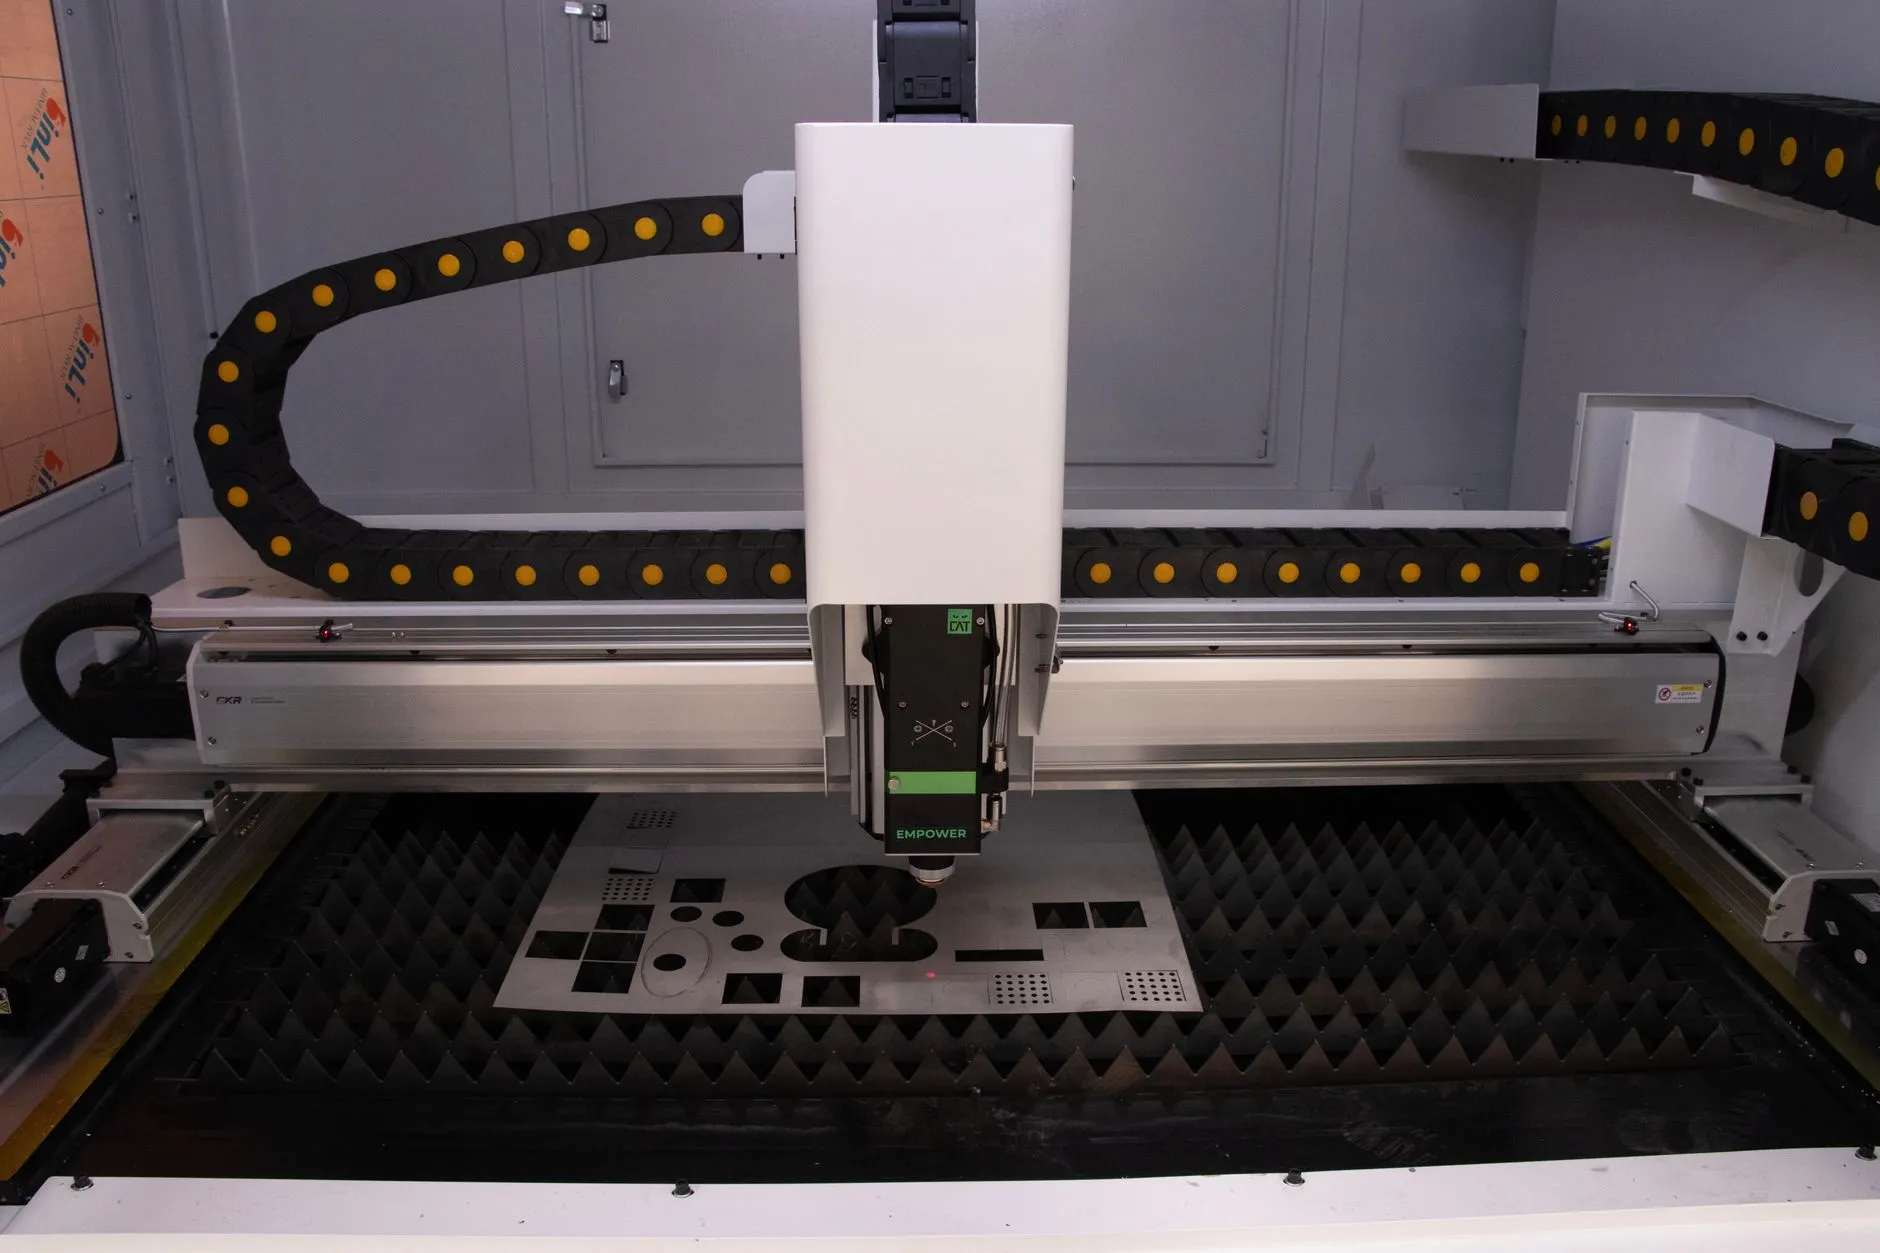
激光设备本质是光、机、电、气的集成系统。切割头、激光器、控制系统三者匹配度,远比单看某个品牌参数重要。比如某国产激光器标称光束质量BPP为2.0,但实际切割1.5mm不锈钢时,若切割头焦点位置漂移超过0.1mm,毛刺率就会急剧上升。建议要求供应商提供同厚度、同气体条件下的连续切割试件,并查看8小时连续运行时的功率衰减曲线。另外,湖北地区夏季高温高湿,务必确认水冷机是否有双温控回路,否则激光器结露报警会让你停线。
选型时务必追问的三个问题
- 切割头是否配备气压比例阀及自动调焦功能?这直接影响穿孔效率和薄板飞溅控制。
- 控制系统是否支持MES接口?很多湖北企业后续要上数字化产线,这个预留接口很关键。
- 售后响应时效承诺——是4小时到场还是24小时?碎料停了,一天的租金和人工损失可能就够买一台小设备。
三、实战案例:宜昌某机柜厂从“低价机”到“高性价比”的弯路
这家企业主营电力机柜钣金,2023年采购了一台国产低配4000W激光切割机,价格确实便宜了15万。但实际投产三个月后问题频出:切割2mm镀锌板时,因为缺乏气压调节,锌层气化导致切割面发黑,客户退货率高达12%。最后不得不加装辅助系统,总成本反而追平了主流品牌。反观武汉江夏一家做农机覆盖件的客户,选用了我们推荐的12000W设备,配合氮气切割工艺,厚板效率提升40%,两年不到就收回了设备差额。这中间差的不只是机器,更是对工艺的理解深度。
在工业激光领域,机械设备从来不是快消品。一台激光切割机通常要用5-8年,期间的维护成本、切割良率、能耗水平才是大头。湖北本地的金属加工企业,尤其是做非标定制和中小批量订单的,建议把“批量切换速度”和“薄板高速切割稳定性”放在比功率更优先的位置。这就好比开车,红绿灯起步快的车,在市区通勤往往比马力大的越野车更实用。
最后提醒一句:激光设备的选型没有绝对最优,只有最匹配。建议把未来三年的业务结构变化也纳入考量——如果预判会接更多新能源电池托盘或储能柜订单,那就要预留铝合金切割能力,这需要更高的激光器反射保护等级和更精准的焦点控制。选型前多带样品去试切,让数据说话,比看任何宣传册都靠谱。